 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/28
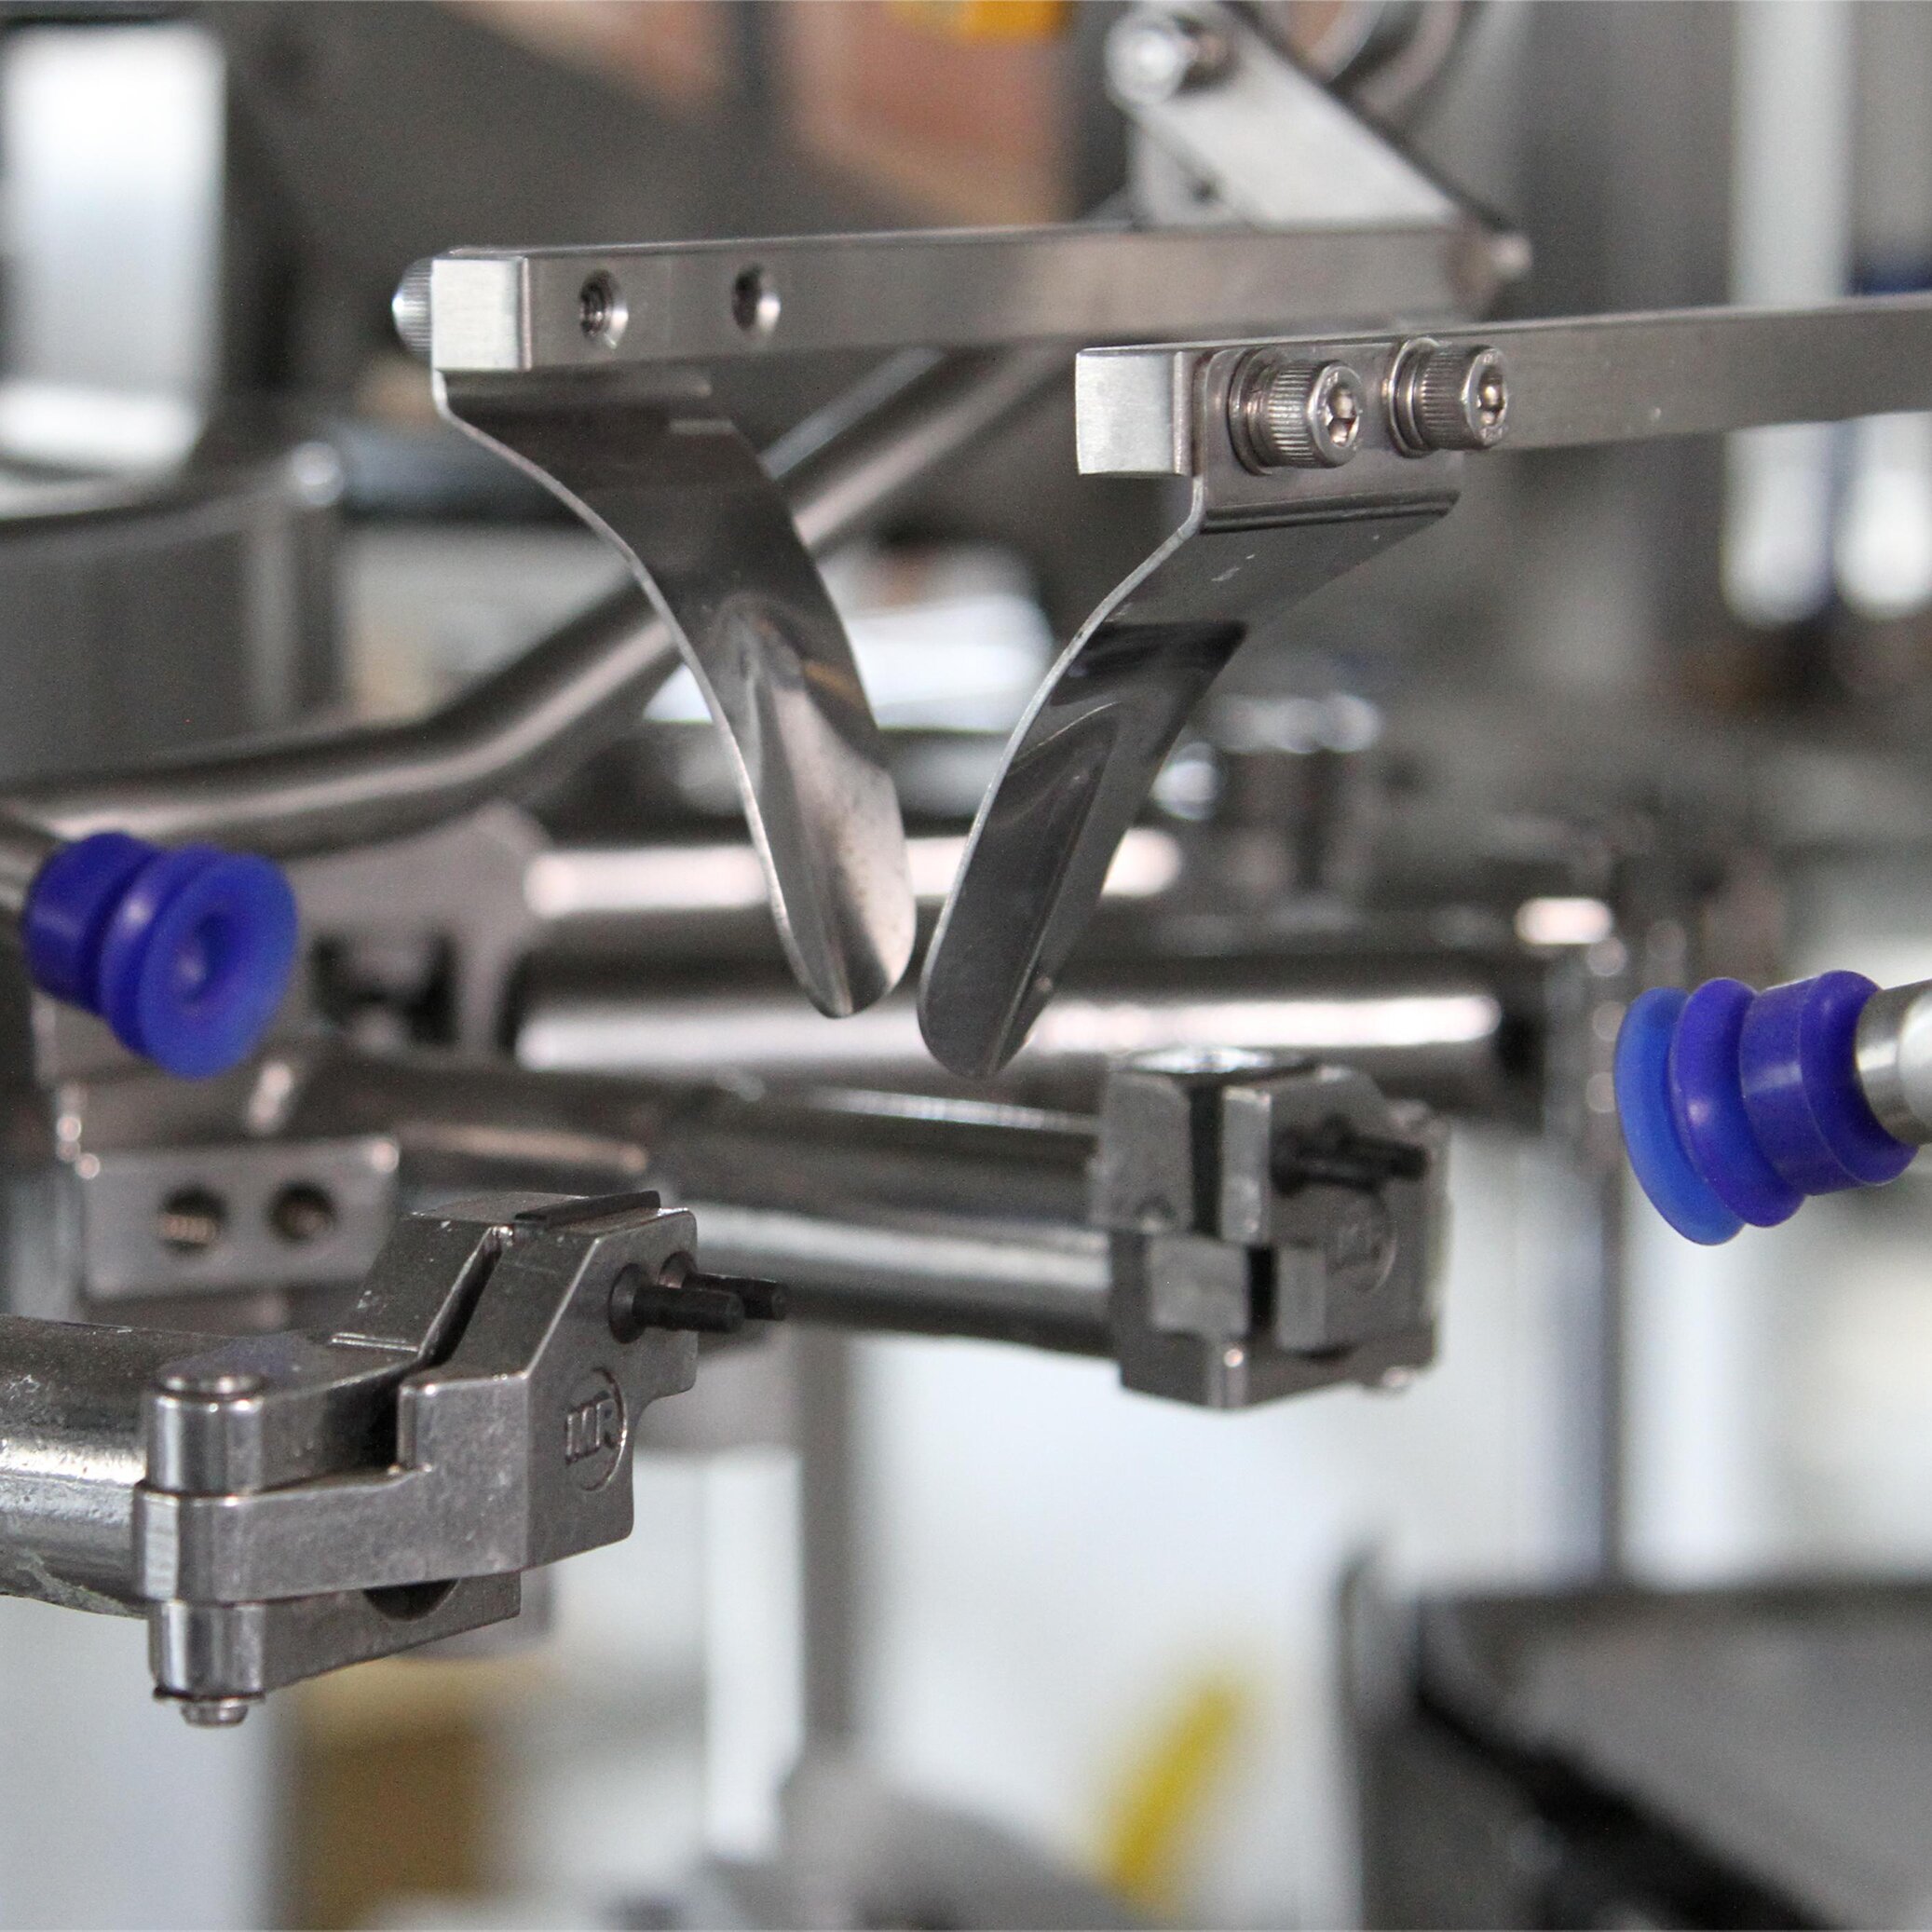
Muovikalvokustannukset muodostavat yhden suurimmista toimintakustannuksista yrityksille, jotka käyttävät pyörivää tyhjiöpakkauskonetta, ja ne voivat muodostaa jopa 30–50 prosenttia kokonaismuovipakkausmateriaalin budjetista. Riippumatta siitä, toimitko elintarviketeollisuudessa, lääketeollisuudessa vai teollisten tuotteiden pakkaamisessa, on olennaista ymmärtää, miten muovikalvokustannuksia voidaan vähentää ilman, että tiukkuuden laatu tai tuotteen suojaus kärsivät – tämä on avain kannattavuuteen. A pyörivä tyhjiöpakkauskone kykenee käsittelyyn satoja tai tuhansia paketteja päivässä, mikä tarkoittaa, että pienetkin parannukset muovikalvon tehokkuudessa kääntyvät merkittäviksi vuosittaisiksi säästöiksi.
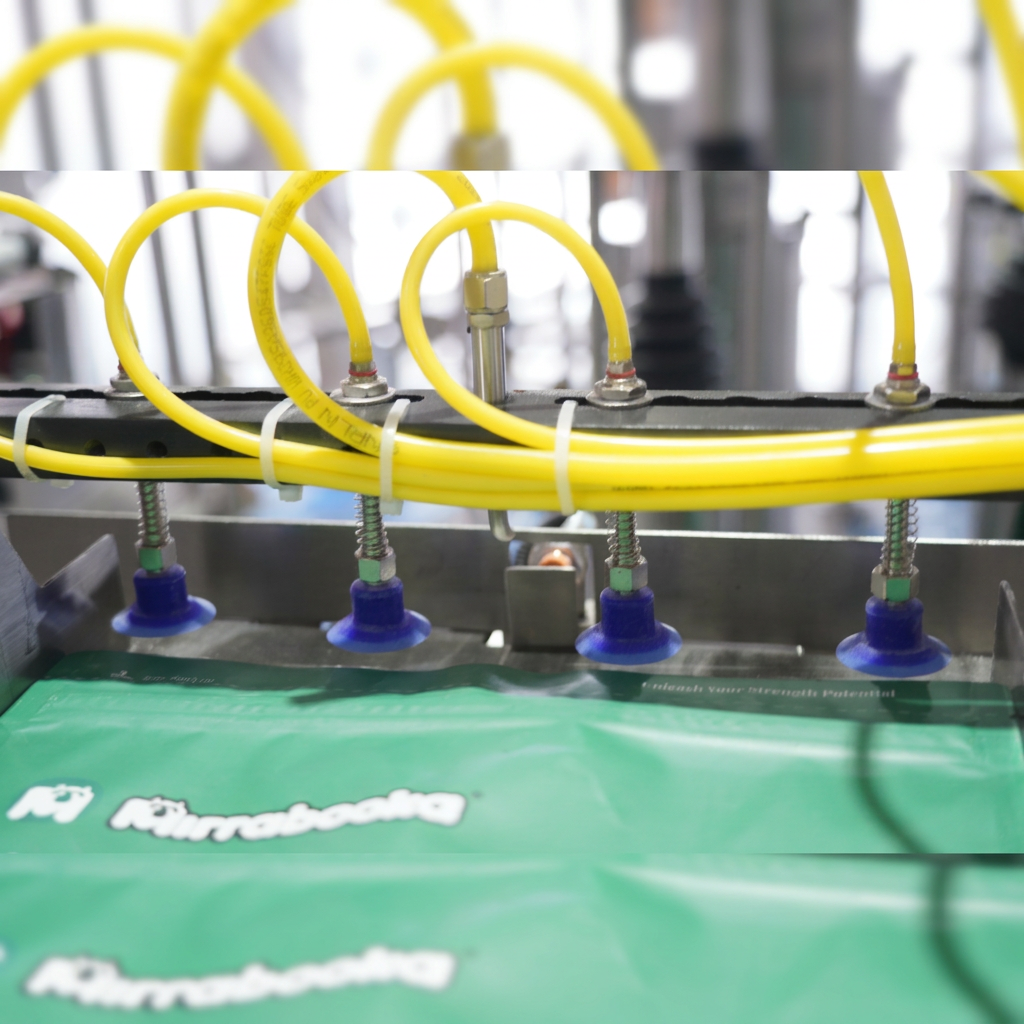
Kiertävän tyhjiöpakkauskoneen kalvojen kustannusten alentaminen vaatii materiaalin optimointia, laitteiston kalibrointia ja toiminnallisia parhaita käytäntöjä. Kalvojen hukkaaminen tuotannossa, epäasianmukaiset tiivistystulpan paineasetukset ja riittämätön laitteiston huolto aiheuttavat kaikki tarpeettomia kustannuksia. Tämän alueen kohdennettujen strategioiden toteuttamisella yritykset voivat saavuttaa kalvojen kustannusten alentumisen 10–25 prosenttia säilyttäen samalla tuotteen laadun ja toiminnallisen luotettavuuden.
Ensimmäinen askel kiertävän tyhjiöpakkauskoneen kustannusten alentamisessa on sopivan kalvomateriaalin valinta. Kaikki tuotteet eivät vaadi korkealaatuisia monikerroksisia kalvoja, joilla on laajennettuja esteominaisuuksia. Tuotteesi erityisvaatimusten analysointi mahdollistaa suojatarpeet täyttävän, mutta liiallisia kustannuksia välttävän kalvon valinnan. Tuotteille, joiden säilyvyysaika on lyhyt tai jotka ovat vähemmän herkkiä happeelle, riittää usein tavallinen nyloni-polyeteenikalvo kalliimpjen vaihtoehtojen, kuten nyloni-polypropyleeni- tai metallisoitujen kalvojen, sijaan. Kalvotoimittajan neuvottelu tuotteesi erityisvaatimusten perusteella auttaa tunnistamaan kustannustehokkaimman vaihtoehdon, joka soveltuu kiertävään tyhjiöpakkauskoneeseen.
Kalvopaksuus – pakkausmateriaalin paksuus – vaikuttaa suoraan pakkauskustannuksiin. Monet tuotantolaitokset käyttävät tarpeettoman paksuja kalvoja, mikä johtuu usein tottumuksesta tai vanhentuneista määritelmistä. Pyörivällä tyhjiöpakkauskoneella, jossa on riittävä tyhjiövoima ja tarkka sulkuasennus, voidaan saavuttaa luotettavia sulkuja ohuemmilla kalvoilla. Tuotannon testaaminen 20–30 prosenttia ohuemmalla kalvopaksuudella paljastaa usein, että laatu säilyy hyväksyttävänä samalla kun materiaalikustannukset laskevat merkittävästi. Ennen tämän muutoksen käyttöönottoa koko tuotannossa suoritetaan kokeellisia ajoja pyörivällä tyhjiöpakkauskoneellanne varmistaakseen, että sulun kestävyys ja pakkausten eheys täyttävät vaaditut standardit. Käytännöllinen lähtökohta on keskustella kalvotoimittajan kanssa siitä, mikä on pienin käytännössä soveltuva kalvopaksuus teidän sovellukseenne.
Epäasianmukaiset tiivistystangon lämpötila- ja tyhjiöpaineasetukset aiheuttavat kalvon hukkaamista tiivistysten epäonnistumisen, rypistyneiden pakkausten tai liiallisen kuumuuden aiheuttaman vaurion vuoksi. Pyörivä tyhjiöpakkauskone toimii tehokkaimmin, kun tiivistyslämpötila ja tiivistysaika on tarkasti säädetty käytettävän kalvotyypin ja -paksuuden mukaan. Kalvon ylikuumeneminen aiheuttaa tarpeetonta rappeutumista ja hukkaamista, kun taas riittämätön lämpö johtaa heikoihin tiukistuksiin, jotka vaativat kalvon uudelleenkäsittelemistä. Tyhjiöpaineen tulee olla riittävän voimakas ilman poistamiseen ja tiukistusten muodostamiseen, mutta liiallinen tyhjiö voi venyttää kalvoa, mikä aiheuttaa repäisyjä ja virheitä. Säännöllinen pyörivän tyhjiöpakkauskoneen kalibrointi testikierroksilla varmistaa johdonmukaisen tiukistuslaatun ja minimoi kalvon hävikin.
Käytetyt tiivistyspalkit, epäkohdassa olevat leuat ja heikentyneet tyhjiötiivistykset lisäävät merkittävästi kalvon hylkäysasteikkoa pyörivässä tyhjiöpakkauskoneessa. Jo pienetkin epätasaisuudet tiivistyspinnalla luovat heikkoja kohtia, jotka pettävät käsittelyn tai varastoinnin aikana. Pyörivän tyhjiöpakkauskoneen huolto vaatii säännöllistä huoltoa, johon kuuluvat tiivistyspalkkien puhdistus, leuan asennuksen tarkistus ja tiivistysten vaihto, jotta tiivistysteho pysyy tasaisena. Laadi ennaltaehkäisevä huoltosuunnitelma valmistajan suositusten ja tuotantomääräsi perusteella. Säännöllinen tarkastus estää kalliita katkoja ja vähentää huonojen tiivistysten aiheuttamaa hylättyä kalvoa, mikä parantaa suoraan kokonaiskalvokustannusta pakettia kohden.
Jokainen pyörivä tyhjiöpakkauskone tuottaa leikkuujätettä pakkausten reunoille ja joskus poikkeavia materiaaleja käynnistyskäyntien tai testien yhteydessä. Vaikka osa jätteestä on välttämätöntä, filmirullien koon ja leikkuukuvion optimointi voi vähentää leikkuujätettä. Työskentele elintarvikeliimapuolen kanssa niin, että tilaat rullaleveydet, jotka minimoivat tai poistavat kokonaan ylimääräisen materiaalin leikkaamisen jälkeen sinun pussisi mittoihin. Lisäksi poikkeavien tuotteiden seuranta koneen käynnistys- ja asennusvaiheissa auttaa tunnistamaan mahdollisuudet vähentää jätteen muodostumista pyörivässä tyhjiöpakkauskoneessasi. Joissakin toiminnoissa leikkuujätettä kerätään kierrätystarkoituksiin, mikä kompensoi hävityskustannuksia ja tuottaa tuloja materiaalista, joka muuten hylättäisiin.
Pyörivän tyhjiöpakkauskoneen asennus ja kokeilukäynnistykset kuluttavat kalvoa ilman, että myytäviä pakkauspaketteja tuotetaan. Kokeilukäynnistysten pituuden vähentäminen standardoituja asennusmenettelyjä ja käyttäjäkoulutusta hyödyntämällä vähentää tarpeetonta kalvon kulutusta. Yksityiskohtaisten asennusmäärittelyjen säilyttäminen jokaiselle tuotantokerralle mahdollistaa pyörivän tyhjiöpakkauskoneen nopeamman ja tarkemman konfiguroinnin, mikä vähentää kalibrointi- ja testausvaiheissa hylättyjen pakkausten määrää. Käyttäjäkoulutukseen tehty investointi koneen oikeasta asennuksesta, kalvon ohjaamisesta ja parametrien syöttämisestä tuottaa hyötyjä vähentämällä asennusjätettä ja lyhentämällä tuotannon käynnistysaikoja.
Useimmat laitokset saavuttavat 10–25 prosentin kalvojen kustannusten alentumisen ottamalla käyttöön optimointistrategioita pyörivässä tyhjiöpakkauskoneessa. Todelliset säästöt riippuvat nykyisistä käyttötapoista, tuotetyypistä ja kalvovalinnasta. Organisaatiot, joissa huolto on heikkoa tai asetukset eivät ole optimaalisia, saavuttavat usein säästöjä tämän alueen yläpäässä, kun taas hyvin hallitut toiminnot saattavat saavuttaa vaatimattomamman, mutta silti merkityksellisen parannuksen.
Kyllä, ohuempi kalvo toimii usein tehokkaasti pyörivässä tyhjiöpakkauskoneessa, kun sinettiasetukset on oikein kalibroitu. Testaus 20–30 prosenttia ohuemmilla kalvopaksuuksilla paljastaa yleensä hyväksyttävän suorituskyvyn monissa sovelluksissa. Varmista aina sinetin lujuus ja pakkausintegriteetti kokeilukäyntien aikana ennen täysmittaista tuotantokäyttöönottoa pyörivässä tyhjiöpakkauskoneessasi, jotta laatuvaatimukset pysyvät täytettyinä.
Pyörivän tyhjiöpakkauskoneen ennaltaehkäisevä huolto tulee suorittaa valmistajan määrittelemien väliaikaisten mukaisesti, yleensä kuukausittain tai neljännesvuosittain tuotantomäärästä riippuen. Korkean nopeuden tuotantoympäristöissä tarkistukset saattavat vaatia useammin. Säännöllinen huolto estää laitteiston kulumista, joka lisää kalvohävikkiä, ja varmistaa, että pyörivä tyhjiöpakkauskoneesi toimii parhaalla mahdollisella teholla.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

