 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/09
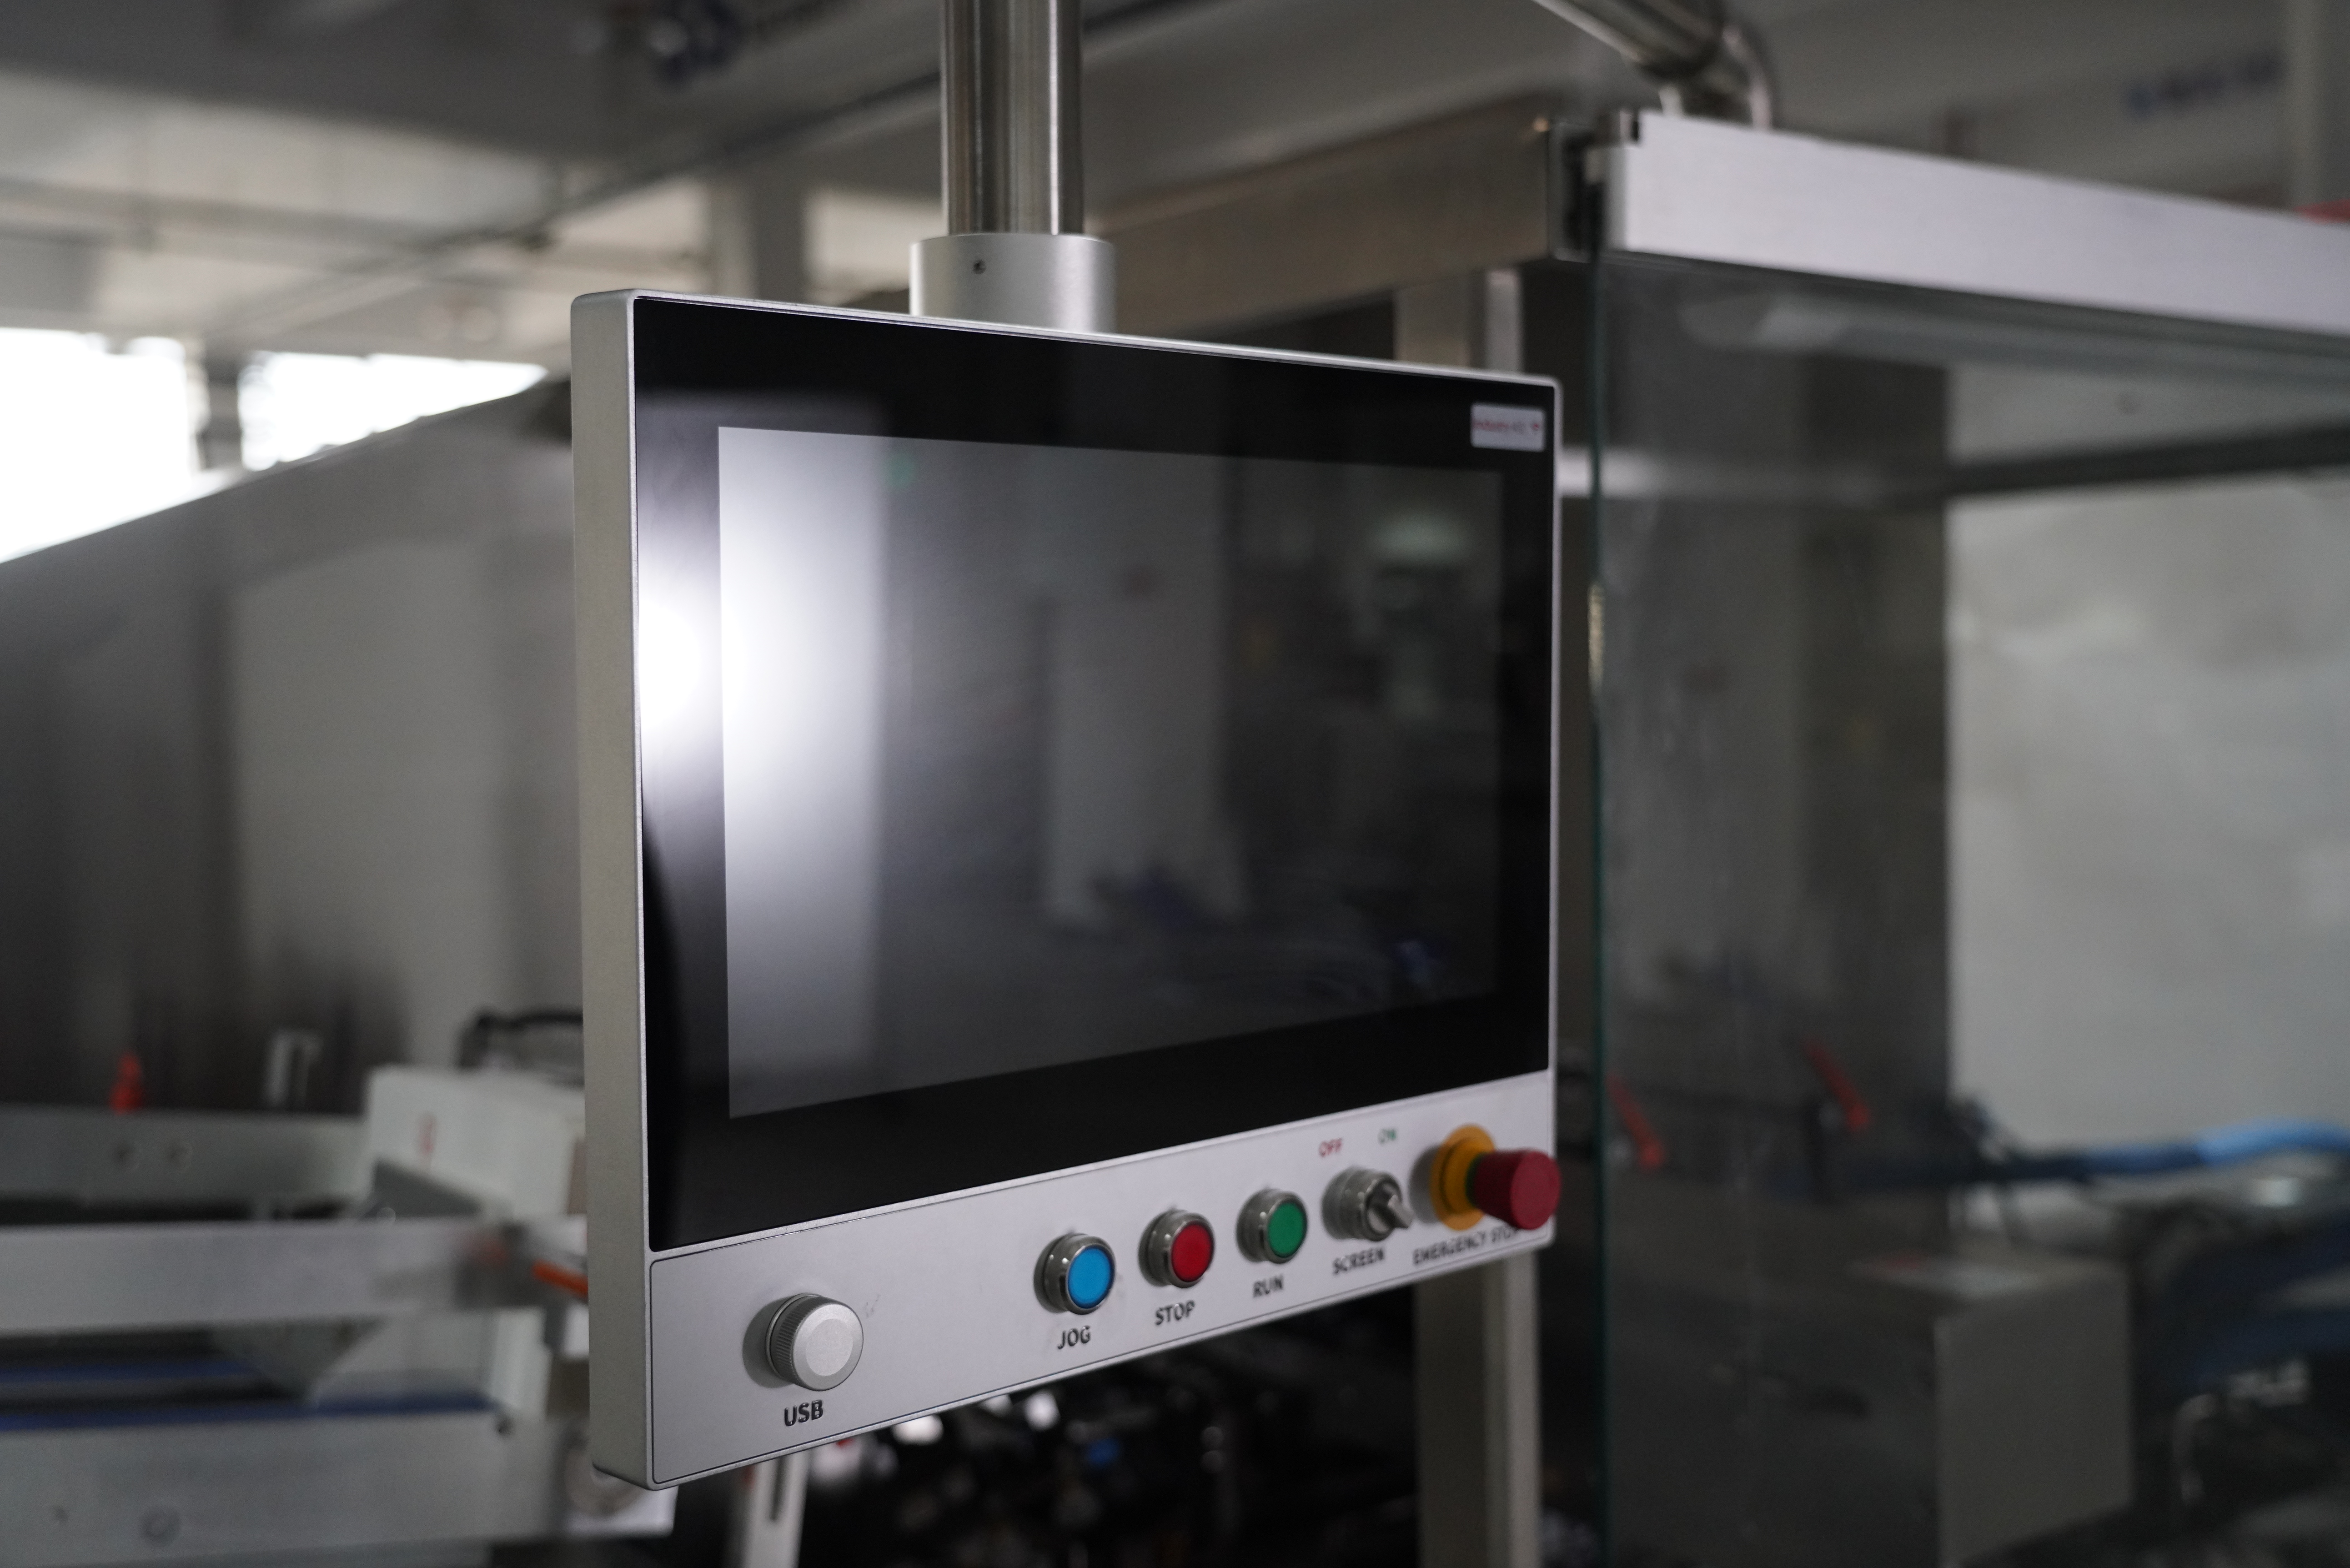
Kartonkilaatikkojen pakkauskoneen integrointi kuljetinjärjestelmiin on yksi tärkeimmistä investoinneista nykyaikaisessa pakkausautomaatiossa. Kun integrointi suoritetaan oikein, se tehostaa materiaalin kulkua, poistaa pullonkaulat ja muuttaa tuotantolinjan yhtenäiseksi kokonaisuudeksi. Erillisesti toimiva kartonkilaatikkojen pakkauskone ei voi saavuttaa samaa tuottavuutta tai yhdenmukaisuutta kuin integroidut järjestelmät. Kartonkilaatikkojen pakkauskoneen onnistuneen integroinnin teknisten ja toiminnallisten vaatimusten ymmärtäminen varmistaa, että teollisuuslaitoksellanne on kilpailuetu ilman laatuvaatimusten heikentymistä.
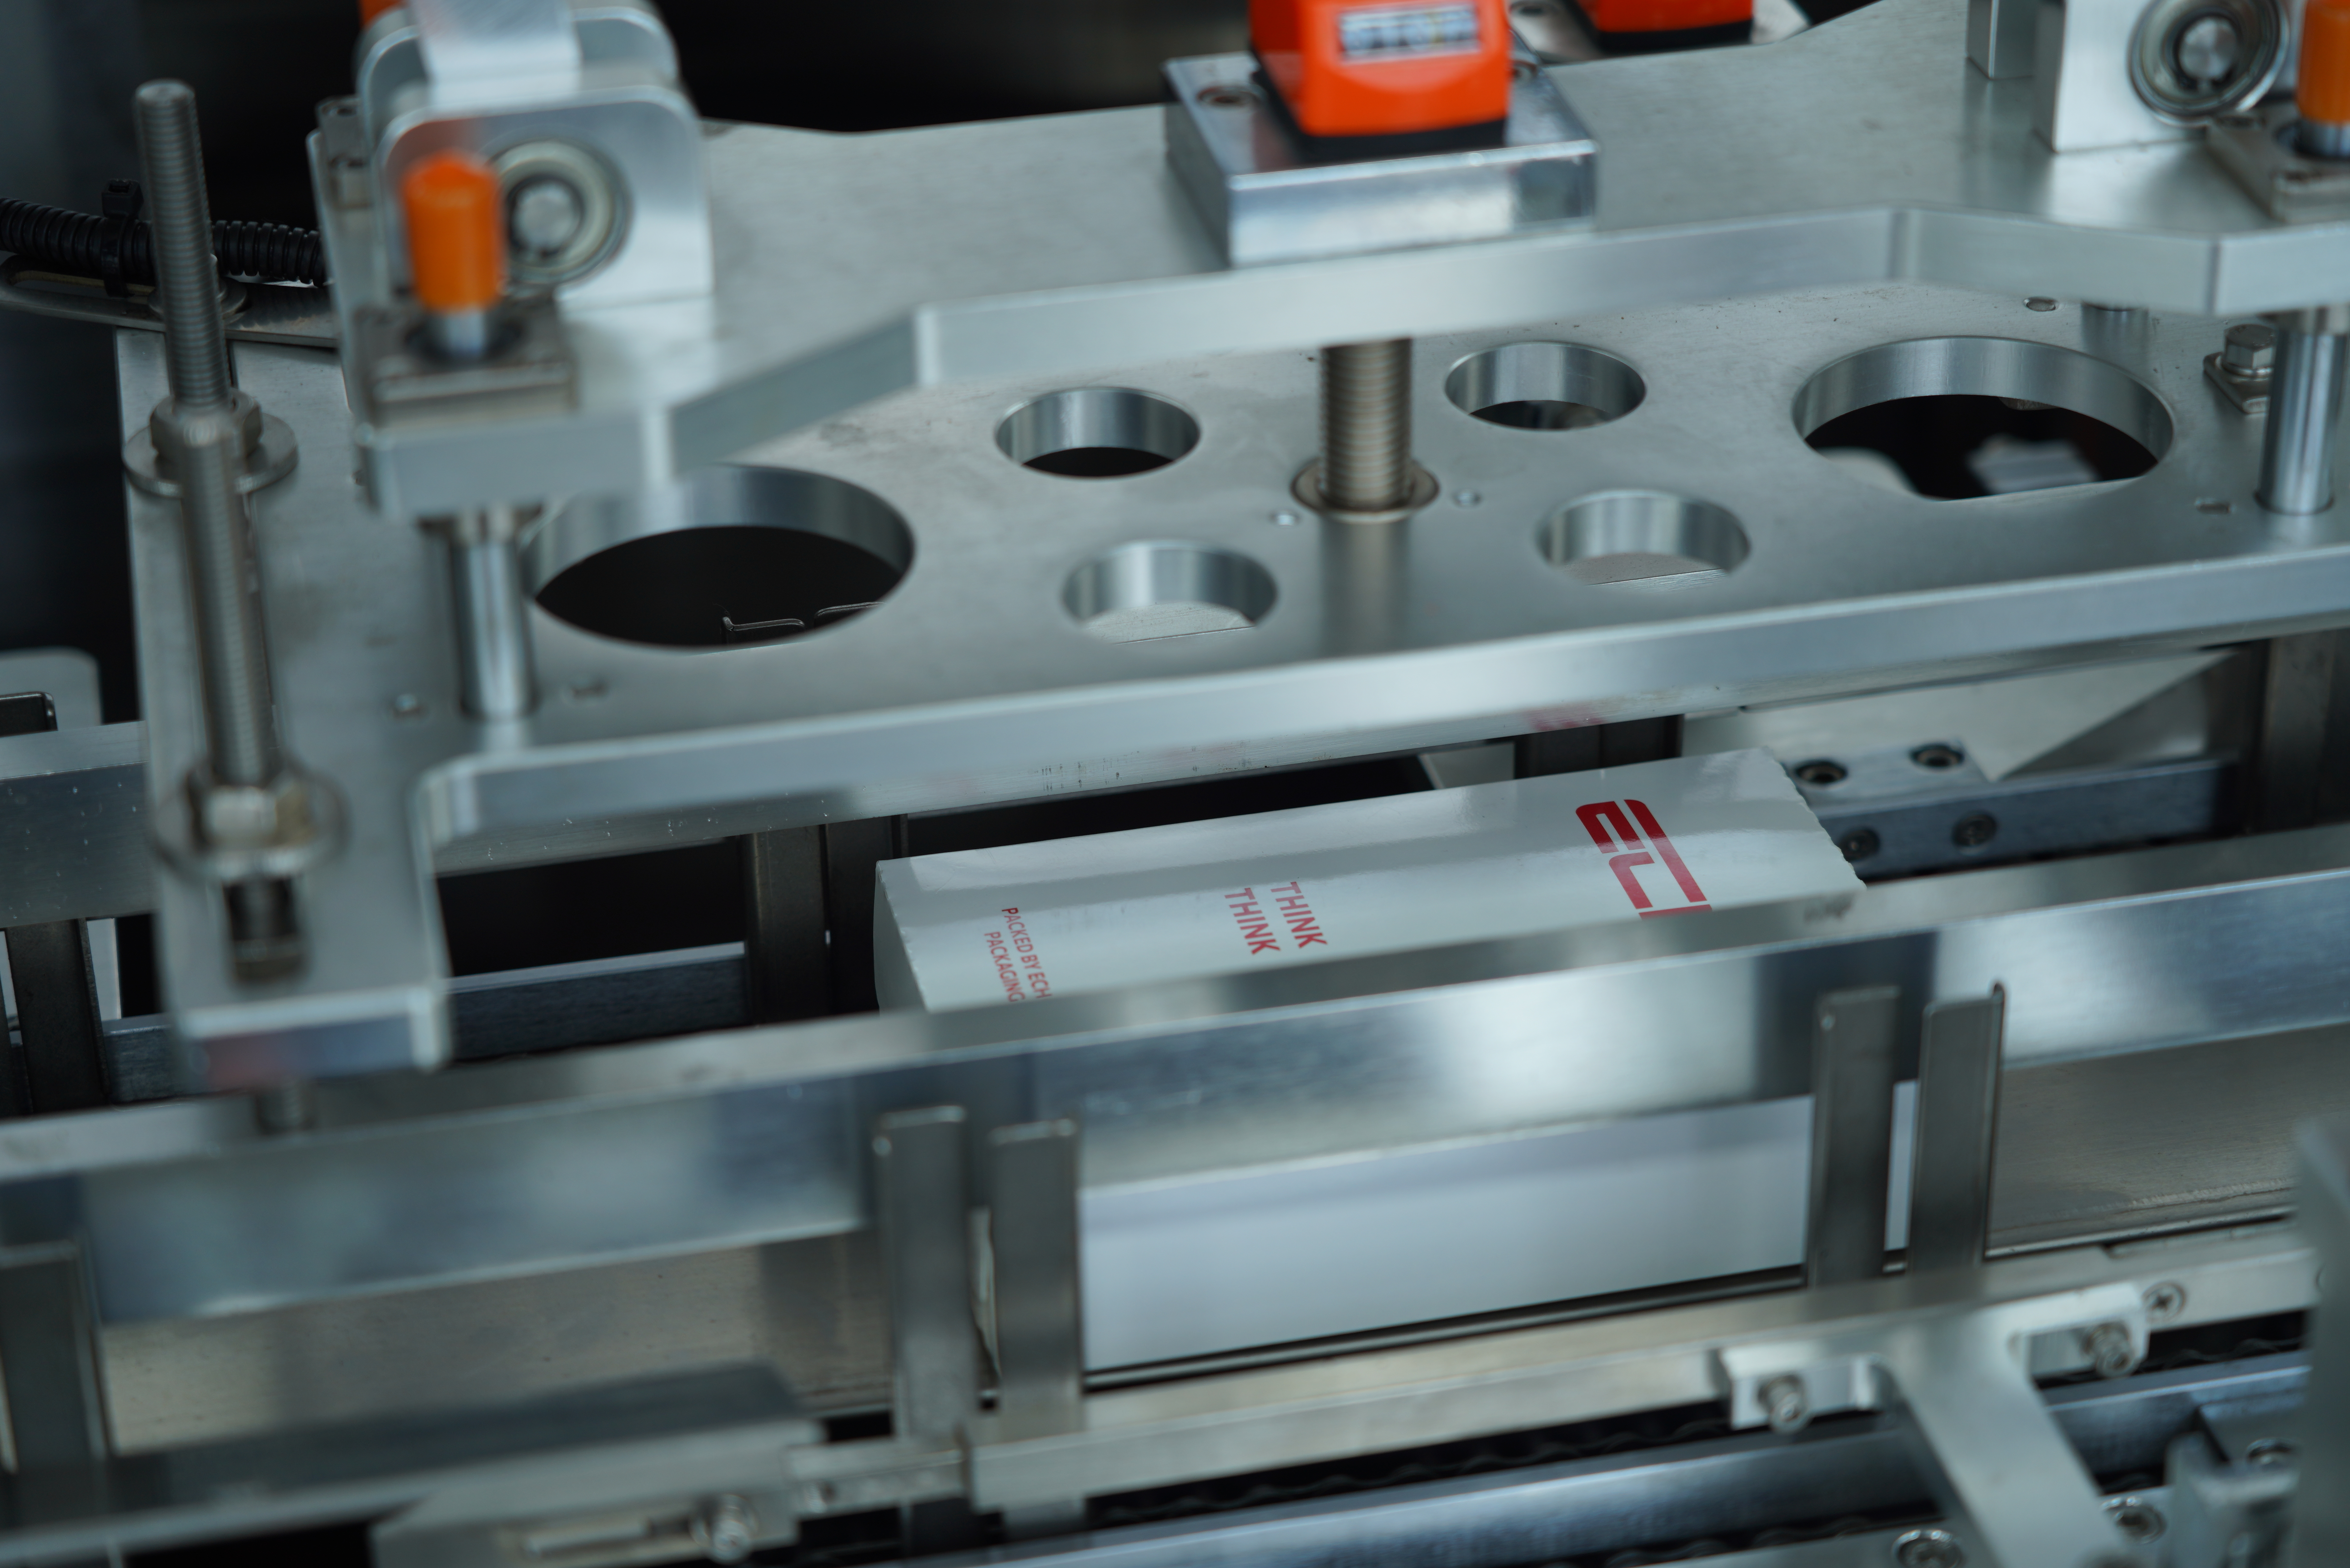
Integrointiprosessi alkaa yhteensopivien laitteiden valinnalla ja fyysisen asettelun suunnittelulla. Kartonkilaatikkojen pakkauskoneen arviointia ei tule rajoittaa pelkästään sen itsenäisiin ominaisuuksiin, vaan on tarkasteltava myös sen yhteensopivuutta ylävirtaisen ja alavirtaisen kuljetininfrastruktuurin kanssa. Nopeuden synkronointi, teho- ja turvallisuusvaatimukset sekä ohjausjärjestelmän yhteensopivuus vaativat huolellista huomiota. Kun kartonkilaatikkojen pakkauskonetta käsitetään yhdeksi solmukohdaksi laajemmassa automatisoidussa verkossa eikä eristetyksi yksiköksi, luodaan edellytykset luotettavalle ja korkeanopeudelle toiminnalle, joka maksimoi investoinnin tuoton.
Kartonkikone toimii tietyllä syklitahdilla, joka mitataan laatikoita minuutissa. Teidän kuljetinjärjestelmän on pystyttävä toimittamaan tuotteita kartonkikoneelle täsmälleen oikealla tahdilla. Jos kuljetin toimittaa tuotteita liian nopeasti, kartonkikone ei pysty käsittel emään niitä; jos liian hitaasti, kone seisoo tyhjäkäynnillä. Useimmat nykyaikaiset kartonkikoneet toimivat 40–200 sykliä minuutissa riippuen laatikon koosta ja monimutkaisuudesta. Kuljetinmoottorien ja -vaihteiden valinta, jotka mahdollistavat muuttuvan nopeuden säädön, varmistaa, että kartonkikoneenne ei koskaan joudu puutteeseen tai ylikuormitukseen. Taajuusohjatut vaihteet sekä kartonkikoneessa että kuljetinjärjestelmässä tarjoavat tarvittavan joustavuuden linjan tasapainottamiseen kausittaisten kysyntävaihtelujen mukaan.
Kartonkikoneen asentaminen vaatii tarkan kohdistuksen kuljetinradan korkeuden ja keskilinjan suhteen. Useimmat nykyaikaiset kartonkikoneet kiinnitetään betoniperustaan tai integroituun kehikkorakenteeseen. Syöttökuljetin on toimitettava tuotteet kartonkikoneen hopperiin tai syöttöpöydälle oikealla korkeudella, yleensä toleranssialueella plus tai miinus yksi neljäsosa tuumaa. Virheellinen kiinnityskulma aiheuttaa tuotteen tukkoja, kohdistusongelmia ja ennenaikaista kulumista kartonkikoneen mekaanisiin komponentteihin. Ammattimainen kartonkikoneen asennus sisältää laserkohdistuksen tarkistuksen, joka varmistaa pitkäaikaisen luotettavuuden ja vähimmäismäisen huollon. Poistokuljetimen korkeuden on myös oltava kohdistettu kartonkikoneen ulostulon kanssa, jotta pakatut kartongit siirtyvät sileästi ilman vuotoja tai tuotteen vahingoittumista.
Nykyajan kartonkilaatikoiden pakkauskoneet viestivät teollisuusprotokollien, kuten Modbus-, EtherCAT- tai PROFINET-protokollien, kautta. Nämä standardit mahdollistavat kartonkilaatikoiden pakkauskoneen lähettää reaaliaikaisia tilatietoja tehtaan yleisohjausjärjestelmään. Kun kartonkilaatikoiden pakkauskone vaatii huoltoa tai siinä ilmenee tukos, se lähettää pysäytysignaalin, joka pysäyttää automaattisesti ylävirtaiset kuljetinratat. Vastaavasti, jos tyhjennyskuljetin täyttyy, kartonkilaatikoiden pakkauskone saa takapaine-signaalin ja rajoittaa tuotantokykynsä. Tämä kaksisuuntainen viestintä estää tuotteiden kertymisen, vähentää jätettä ja suojaa sekä kartonkilaatikoiden pakkauskonetta että sen ympärillä olevia laitteita vaurioilta. Oikein määritetty kartonkilaatikoiden pakkauskoneen ohjauslogiikka integroituu varastohallintajärjestelmiin, mikä mahdollistaa tuotannon aikataulutuksen ja reaaliaikaisen näkyvyyden pakkauksen käsittelytehossa.
Turvastandardit, kuten ISO 13849-1, vaativat, että kartonkilaatikkojen pakkauskonejärjestelmään kuuluu hätäpysäyksiä mahdollistavia painikkeita useissa paikoissa linjalla. Kartonkilaatikkojen pakkauskoneen on pysähdyttävä määritellyn ajan sisällä, kun hätäpainiketta painetaan. Kuljetinjärjestelmien on myös pysähdyttävä välittömästi estääkseen tuotteiden pääsyn toimintakyvyttömään kartonkilaatikkojen pakkauskoneeseen. Valoverhot ja paineherkkä matto kartonkilaatikkojen pakkauskoneen ympärillä suojavat käyttäjiä pyöriviltä osilta ja puristuskohtilta. Kartonkilaatikkojen pakkauskoneen lukitus- ja merkintämenettelyt varmistavat, että teknikot voivat turvallisesti päästä koneen sisäisiin mekanismeihin huoltotoimenpiteiden aikana. Suojaraidat kartonkilaatikkojen pakkauskoneen ja kuljetinliitosten ympärillä estävät tahattoman kosketuksen liikkuvien osien kanssa. Säännölliset turvakuulaukset kartonkilaatikkojen pakkauskoneen asennuksesta varmistavat, että kaikki turvavälitykset toimivat oikein ja että käyttäjät tuntevat hätätilanteiden käsittelymenettelyt.
Onnistunut kartonkilaatikoiden pakkauskoneen toiminta riippuu suunnitellusta huollosta, joka estää odottamattomia pysähdyksiä. Useimmat valmistajat suosittelevat kartonkilaatikoiden pakkauskoneen puhdistamista jokaisen työvuoron jälkeen, tiivistysten laadun tarkistamista ja mekaanisten osien kuluma-asteen tarkastamista. Kuljetinlaakerien ja kartonkilaatikoiden pakkauskoneen voimanvälitysjärjestelmän voitelu määrätyin väliajoin lisää merkittävästi laitteiston käyttöikää. Käytetyt kalvot tai tylsät teippiä leikkaavat terät kartonkilaatikoiden pakkauskoneessa heikentävät tiivistystehoa ja niiden pitäisi vaihtaa ennakoivasti. Yksityiskohtaisten huoltohistorioiden pitäminen kartonkilaatikoiden pakkauskoneesta auttaa tunnistamaan säännönmukaisia ilmiöitä, kuten toistuvia tukoksia, jotka voivat viitata tuotteen laatuongelmiin tuotantolinjan edellä. Varaosavaraston ylläpitäminen kriittisille kartonkilaatikoiden pakkauskoneen komponenteille vähentää korjausaikaa, jos vika sattuu. Kouluttamalla käyttäjät havaitsemaan hienovaraisia muutoksia kartonkilaatikoiden pakkauskoneen suorituskyvyssä – esimerkiksi epätavallisia ääniä tai epätasaisesti sovellettua teippiä – voidaan puuttua ongelmaan ajoissa ennen kuin vika keskeyttää tuotantoa.
Nykyajan tuotantoympäristöissä kartonkilaatikoiden pakkauskoneen on pystyttävä käsittelyyn useita eri laatikkojen kokoja ja muotoja tehokkaasti. Kartonkilaatikoiden pakkauskoneen vaihtoprosessi sisältää yleensä leveysohjaimien säätämistä, teippipäiden uudelleenasennusta ja tuotteen syöttöparametrien uudelleenmäärittämistä. Hyvin suunnitellut kartonkilaatikoiden pakkauskonejärjestelmät vähentävät vaihtoaikaan alle viisitoista minuuttia yleisimmille muotojen vaihtoehdoille. Nopeaan vaihtoon suunnitellut komponentit, kuten modulaariset kulmateippikoneet ja säädettävät sivuohjaimen railit, tekevät tämän joustavuuden käytännölliseksi. Myös kuljetinjärjestelmän on pystyttävä sopeutumaan eri kartonkilaatikoiden mittoihin, esimerkiksi säätämällä kuljetinbeltin leveyttä tai tuotteen pysäytyspisteitä. Ennalta määritettyjen asetusten profiilien tallentaminen jokaiselle kartonkilaatikoiden pakkauskoneen muodolle mahdollistaa nopean muodon vaihtamisen ilman manuaalista uudelleenkalibrointia. Henkilökunnan kouluttaminen oikeisiin vaihtoproseduureihin varmistaa, että kartonkilaatikoiden pakkauskone toimii luotettavasti muodon vaihtojen jälkeen ja vähentää laatuongelmien riskiä.
Kuljetinnopeuden tulee vastata kartonnilaatikkojen pakkauskone n sykliä, joka mitataan laatikoita minuutissa. Useimmat laatikkojen pakkauskoneet toimivat 40–200 syklistä minuutissa riippuen laatikon koosta ja teipattavuuden monimutkaisuudesta. Kuljetintoimittajanne voi laskea vaaditun nauhan nopeuden jalkoina minuutissa, kun olette vahvistanut laatikkojen pakkauskoneenne mallin ja käyttönopeuden. Muuttuvan taajuuden ohjaimet mahdollistavat kuljetinnopeuden tarkkan säädön, jotta estetään tuotteiden kertyminen tai puute laatikkojen pakkauskoneen syöttöalueella.
Pahvilaatikoiden pakkauskoneen päivittäinen puhdistus ja visuaalinen tarkastus on tehtävä jokaisen tuotantovuoron jälkeen. Viikoittainen huolto sisältää kaikkien kuljetinlaiteiden laakerien sekä pahvilaatikoiden pakkauskoneen voiman siirto-osien voitelun. Kuukausittaiset tarkastukset kattavat pahvilaatikoiden pakkauskoneen tiivistysten laadun, terien kulumisen ja mekaanisen sijoittelun yksityiskohtaisen tarkastelun. Pahvilaatikoiden pakkauskoneen vuosittainen ammattimainen huolto sertifioitujen teknikoiden toimesta varmistaa, että kaikki komponentit toimivat määritettyjen vaatimusten mukaisesti, ja mahdolliset osat, jotka vaativat ennaltaehkäisevää vaihtoa vian sattumisen estämiseksi, tunnistetaan.
Kyllä, jälkiasennusintegrointi on mahdollista, jos kertakäyttölaatikkojen pakkauskoneessa on standardit viestintäprotokollat ja tehospesifikaatiot. Uuden kuljetinjärjestelmän on oltava suunniteltu vastaavilla nopeusominaisuuksilla ja yhteensopivilla ohjausliittymillä nykyisen kertakäyttölaatikkojen pakkauskoneen huomioon ottamiseksi. Vanhemmat kertakäyttölaatikkojen pakkauskonemallit saattavat kuitenkin puuttua moderneilta turvallisuusominaisuuksiltaan tai viestintästandardeiltaan, mikä vaatii ohjausjärjestelmän päivityksiä. Sekä kertakäyttölaatikkojen pakkauskoneen valmistajan että kuljetinjärjestelmän integraattorin neuvottelut suunnitteluvaiheessa estävät kalliita yhteensopivuusongelmia ja varmistavat yhdistetyn järjestelmän turvallisesti ja luotettavasti toimivan käytön.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

