 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/27
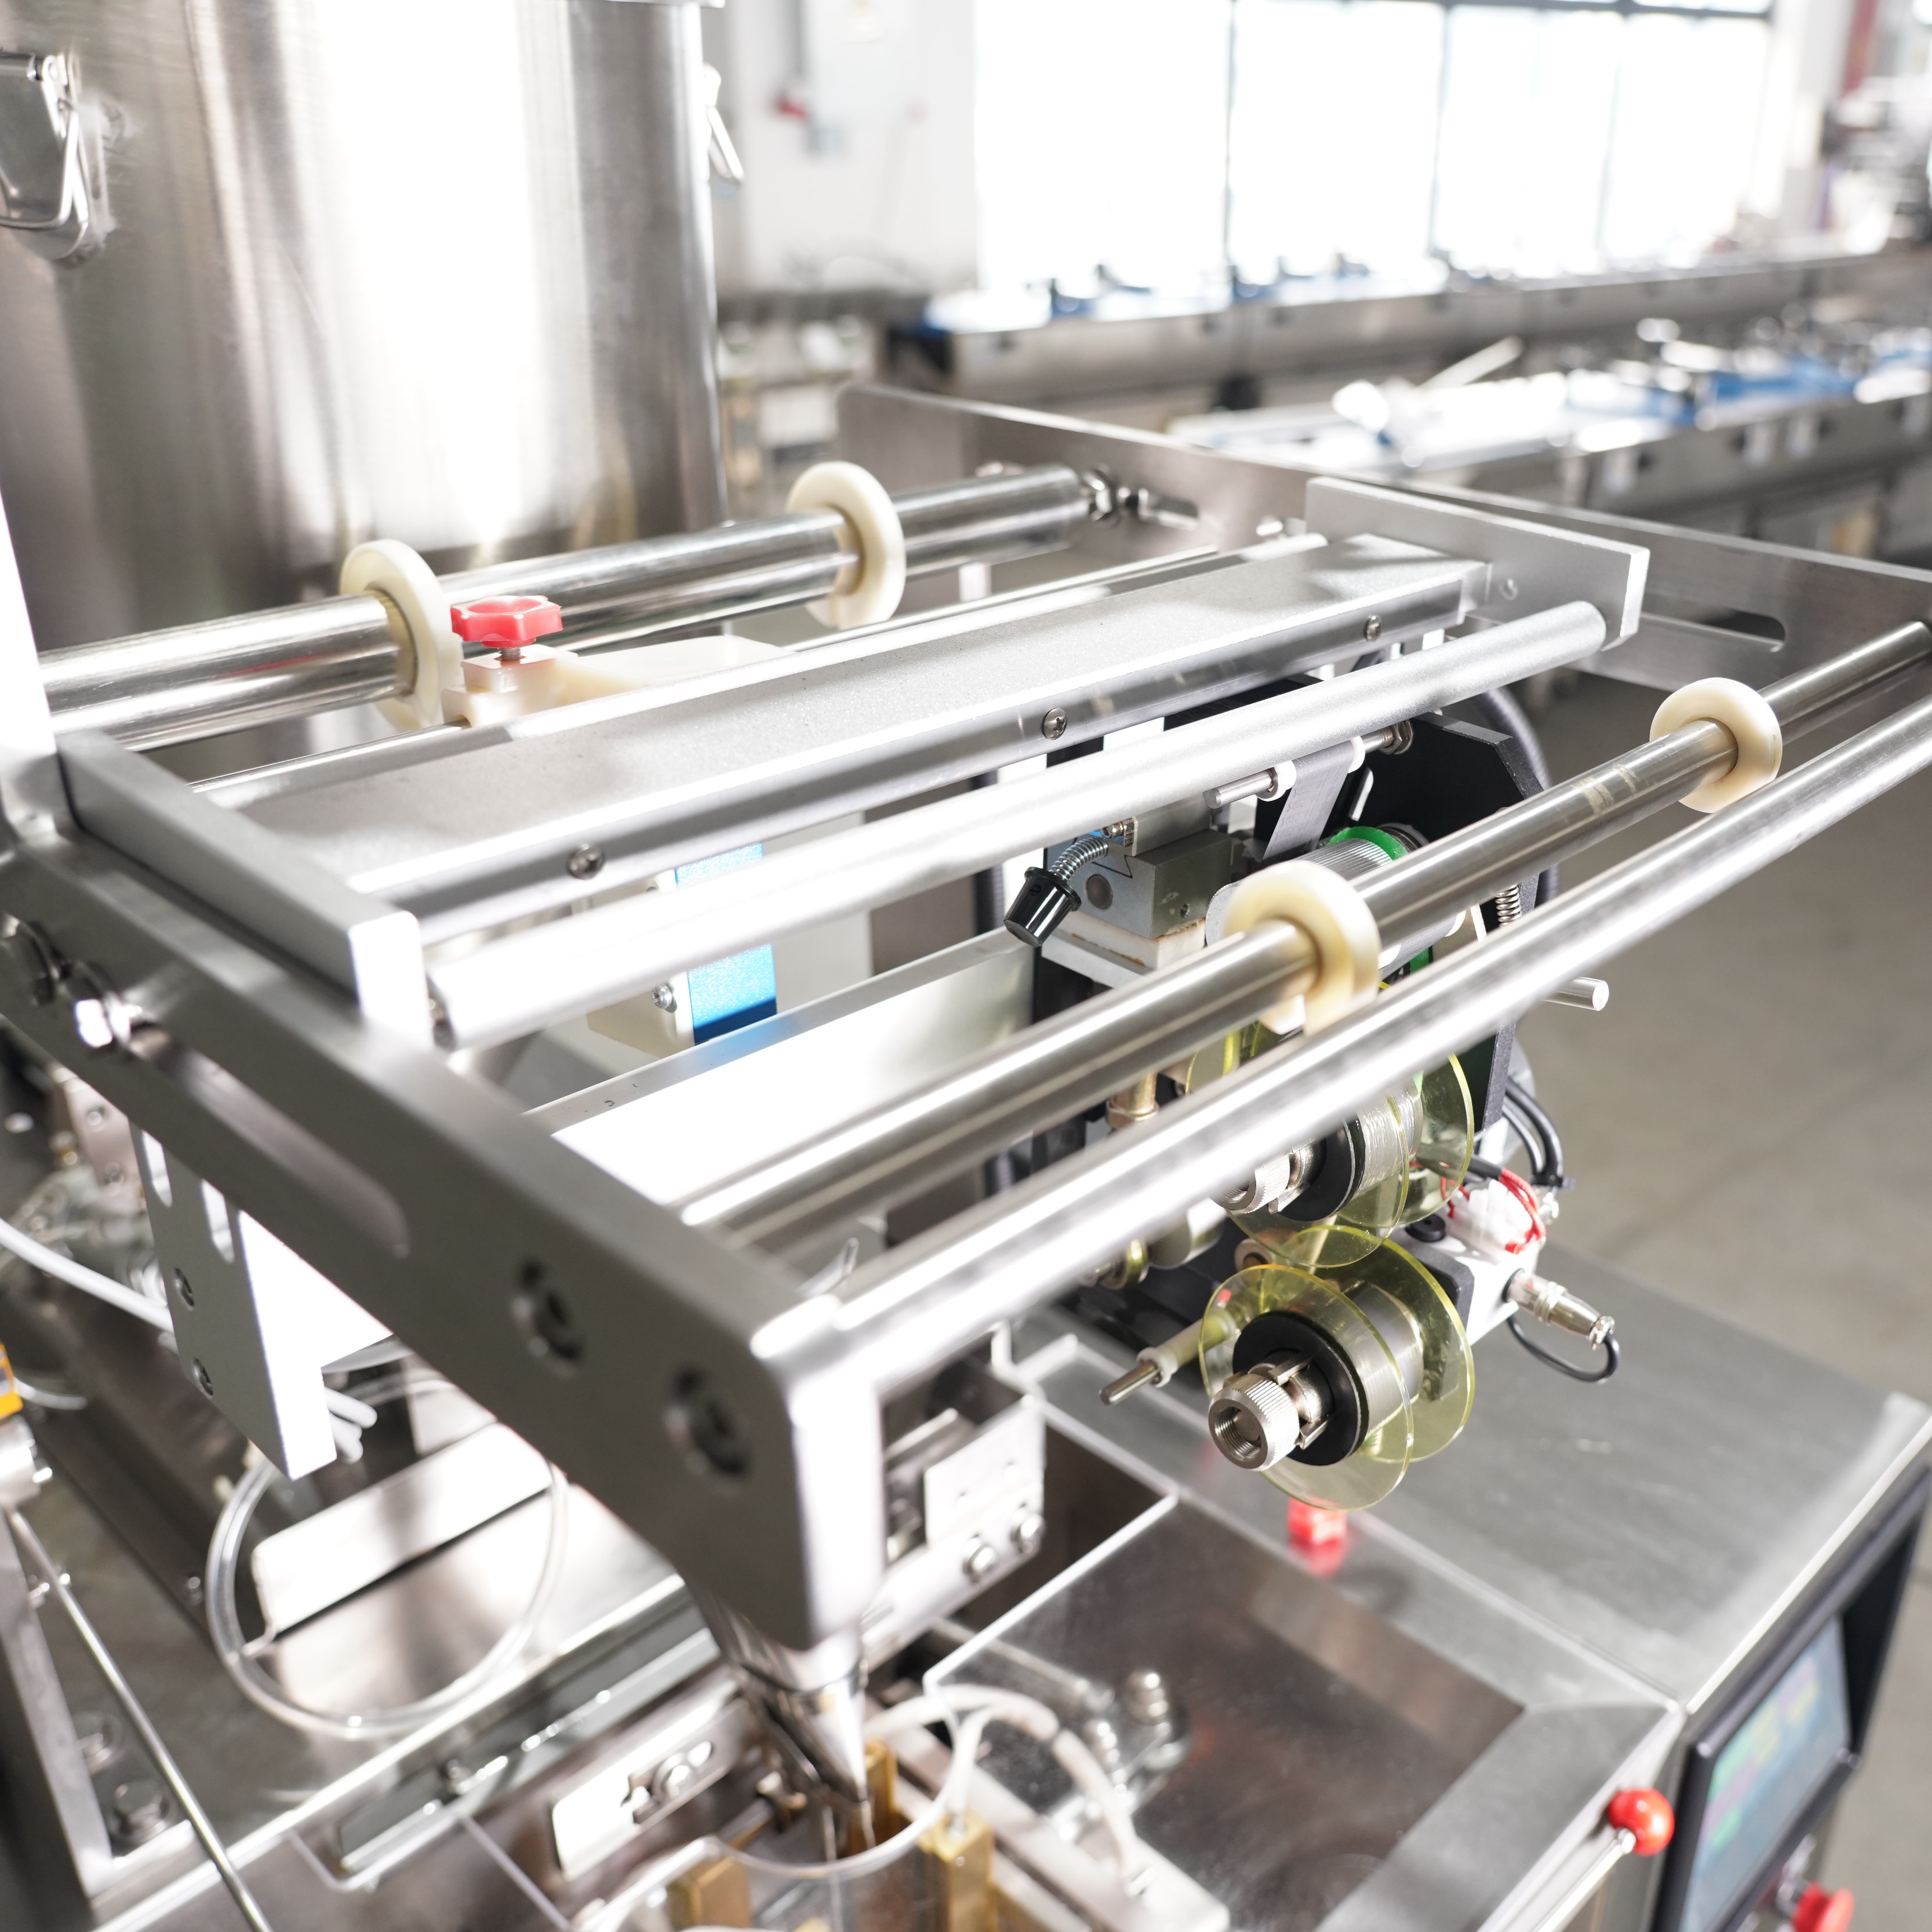
الاختيار بين ماكينة التغليف العمودية واتخاذ قرارٍ بين استخدام نموذج عمودي ونموذج أفقي يُعَدُّ قرارًا حاسمًا يؤثر مباشرةً على كفاءة الإنتاج وجودة المنتج والتكاليف التشغيلية. وتخدم كلتا التقنيتين قطاع التغليف، لكنهما تعملان وفق مبادئ أساسية مختلفة وتصلحان لسيناريوهات أعمال مُختلفة. وبفهم الفروق الجوهرية بين هاتين الطريقتين، يستطيع المصنّعون والموزعون ومرافق التغليف اتخاذ قراراتٍ مستنيرة تتماشى مع خصائص منتجاتهم المحددة وحجم إنتاجهم واستراتيجيتهم الطويلة الأمد.
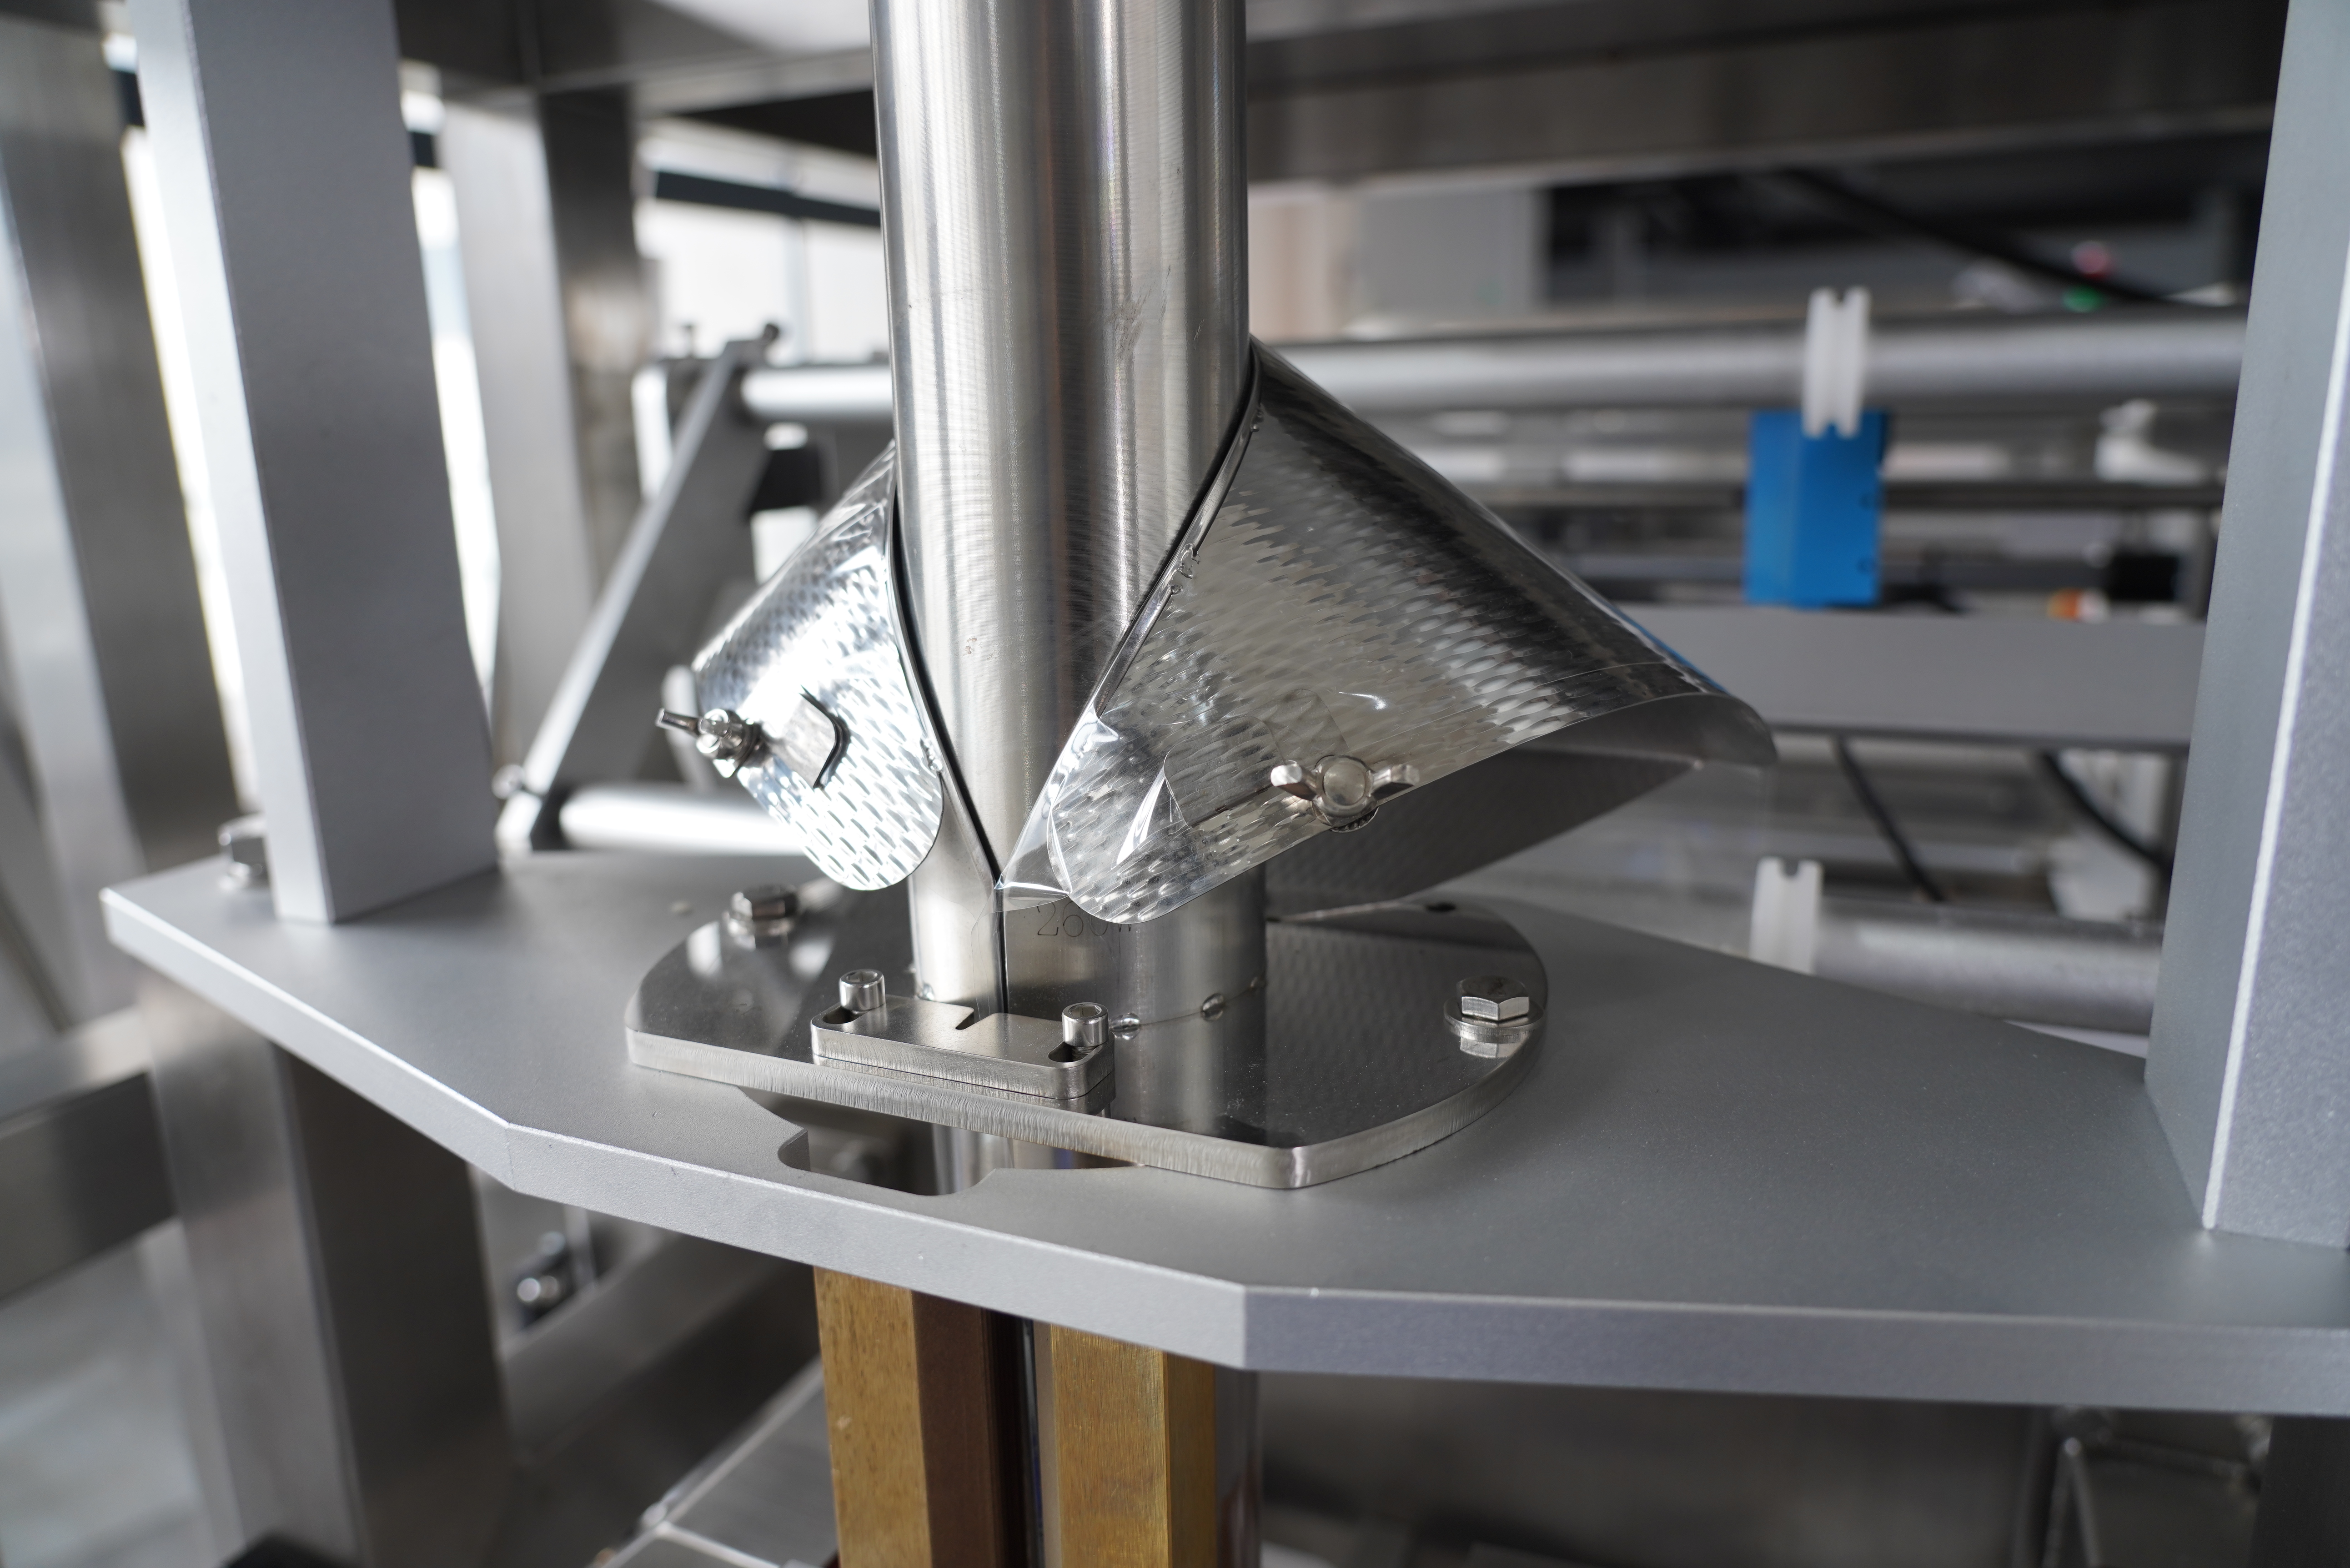
تُمثِّل آلة التغليف الرأسية تصميمًا يجمع بين التشكيل والتعبئة والغلق في خطوة واحدة، حيث تُغذَّى المنتجات رأسيًّا من الأعلى إلى فيلم مرن يتم تشكيله وتعبئته وإغلاقه في حركة مستمرة واحدة. أما آلات التغليف الأفقية فتُحرِّك المنتجات أفقيًّا عبر خط التغليف، مستخدمةً آليات مختلفة لتشكيل الفيلم وإغلاقه. ولكلٍّ من هاتين الطريقتين مزايا وقيودٌ مُميَّزةٌ يجب تقييمها بدقة قبل اتخاذ قرار الاستثمار. ويستعرض هذا الدليل الأبعاد التشغيلية والمالية والعملية لكلا التقنيتين لمساعدتك على اختيار حل التغليف الأمثل لعملياتك.
آلة التغليف الرأسية تُوَحِّد عملية التغليف آليًّا باستخدام الجاذبية والدقة الميكانيكية لتحريك المنتجات خلال دورة التغليف. وعادةً ما تتضمَّن تصاميم آلة التغليف الرأسية وعاءً علويًّا (هوبَر) يُحمَّل فيه المنتجات السائبة أو الأجزاء المُعدَّة مسبقًا. ومن هناك، توجِّه آلة التغليف الرأسية كل جزءٍ إلى لفافة فيلمٍ متواصلة الحركة، والتي تُسحب نحو الأسفل عبر محطات التسخين والختم والقطع. وبما أن اتجاه آلة التغليف الرأسية رأسيٌّ، فإن الجاذبية تساعد طبيعيًّا في وضع المنتج، مما يقلِّل الحاجة إلى أنظمة مناولة ميكانيكية معقَّدة. وتؤدي هذه الكفاءة التصميمية إلى أوقات دورات أسرع واستهلاك أقل للطاقة مقارنةً بالبدائل الأفقية، ما يجعل آلة التغليف الرأسية مثاليةً للإنتاج عالي الحجم، أو للمنتجات خفيفة الوزن، أو للمنتجات الحبيبية.
الشركات المُصنِّعة التي تختار آلة التغليف الرأسية تكتسب مزايا كبيرة من حيث المساحة، لأن حجم هذه المعدات على الأرض أصغر بكثير من أنظمة التغليف الأفقية التي تتعامل مع أحجام مكافئة. وتتطلب آلة التغليف الرأسية مساحة أرضية ضئيلة جدًّا مع تحقيق إنتاجية عالية، وهي ميزةٌ بالغة الأهمية في المنشآت التي تواجه قيودًا في التخطيط أو ندرة في المساحة المتاحة. وعادةً ما تكون تكلفة الاستثمار الأولي لآلة التغليف الرأسية أقل من العديد من النماذج الأفقية، لا سيما عند أخذ التكلفة التشغيلية الكاملة في الاعتبار، بما يشمل الصيانة والخدمات العامة وهدر المواد. وبفضل تصميمها الميكانيكي الأبسط، تحتوي آلة التغليف الرأسية على عدد أقل من المكونات المعرَّضة للتآكل، مما يقلل من مخزون قطع الغيار وجهد الصيانة. وللعمليات الحساسة تجاه القيود المالية لكنها تتطلّب أتمتة موثوقة، تقدِّم آلة التغليف الرأسية عرض قيمة جذّابًا وعائد استثمار سريع.
تُحرِّك آلات التغليف الأفقية المنتجات على طول محور أفقي عبر محطة التغليف، وعادةً ما تستخدم أنظمة نقل حزامية أو آليات حركة متقطعة لتحديد موضع كل عنصر بدقة. وعلى عكس آلة التغليف الرأسية التي تعتمد في تغذية المواد على الجاذبية، فإن النماذج الأفقية تستخدم أنظمة نشطة لتحديد الموضع لوضع المنتجات داخل عبوات مُشكَّلة مسبقًا أو أثناء التشكيل. ويستلزم هذا النهج درجةً أعلى من التعقيد الميكانيكي، لكنه يوفِّر تحكُّمًا متفوقًا في اتجاه المنتج ودقة وضعه، وهي عوامل بالغة الأهمية عند تغليف الأشكال غير المنتظمة أو العناصر الهشة أو المنتجات التي تتطلَّب وضعًا محدَّدًا لأغراض العلامة التجارية أو وضع الملصقات الخاصة بالسلامة. وتتفوَّق أنظمة التغليف الأفقية في البيئات التي يكون فيها التحكُّم الفردي في المنتج والوضوح البصري لموضعه وسلامة العبوة أولويةً قصوى مقارنةً بمقاييس السرعة البحتة. كما أن التصميم الأفقي يتيح أيضًا توظيف عمليات ذات مسارين جانبيين بكفاءة أكبر، وتبديل المنتجات المتعددة بسلاسة، والسيناريوهات التي تتطلَّب فحصًا بصريًّا أو محطات معالجة ثانوية مدمجة في خط الإنتاج.
تُظهر آلات التغليف الأفقية تفوّقًا في عدة تطبيقات حاسمة لا تستطيع فيها آلات التغليف الرأسية تحقيق الأداء المطلوب. المنتجات المنتجات التي لا تتحمل التغذية المدفوعة بالجاذبية، مثل الحلويات الهشة أو العناصر المُجمَّعة مسبقًا أو المواد الحساسة للرطوبة، تتطلب وضعًا لطيفًا ومتحكمًا فيه توفره الأجهزة الأفقية. وتتفوق آلات التغليف الأفقية في التعامل مع العناصر الكبيرة أو الثقيلة أو ذات الأشكال غير المنتظمة، حيث تواجه الآلات الرأسية صعوبات في تحقيق اتساق التغذية. علاوةً على ذلك، تتيح النماذج الأفقية أوقات بقاء أطول داخل العبوة، مما يمكِّن من عمليات غلق معقدة أو وسم أو عمليات ثانوية أخرى لا تستطيع الآلات الرأسية تنفيذها ضمن دورة تشغيلها المدمجة. أما في المنشآت التي تنتج عدة أنواع من الوحدات التجارية (SKUs) مع تغييرات متكررة، فتوفر أنظمة التغليف الأفقية مرونة أكبر، لأنها قادرة على استيعاب أشكال مختلفة من العبوات وأحجام متنوعة من المنتجات دون الحاجة إلى تعديلات ميكانيكية جوهرية، على عكس ما تتطلبه الآلات الرأسية.
أَسَاسِيُّ عَامِلٍ يُحَدِّدُ الاختيارَ هُوَ فِئَةُ المُنْتَجِ وكَيْفِيَّةُ انْسِيَابِهِ الطَّبِيعِيِّ مِنْ خِلَالِ أَنْظِمَةِ التَّغْلِيفِ الآلِيِّ. اخْتَرْ آلةَ تَغْلِيفٍ رَأْسِيَّةً إِذَا كَانَ مُنْتَجُكَ يَسْهُلُ انْسِيَابُهُ، أَوْ كَانَ حَبِيبِيًّا، أَوْ لَهُ شَكْلٌ مُتَسَاقِطٌ بِثَبَاتٍ، مِثْلَ الْوَجَبَاتِ الخَفِيفَةِ، أَوِ الْبُودِرَاتِ، أَوِ الحُبُوبِ، أَوِ الأَدَوَاتِ الصَّغِيرَةِ. وَتَعْمَلُ آلاتُ التَّغْلِيفِ الرَّأْسِيَّةُ بِكَفَاءَةٍ عَالِيَةٍ مَعَ المُنْتَجَاتِ الَّتِي يُسَاعِدُ الجَاذِبِيَّةُ عَلَى انْسِيَابِهَا طَبِيعِيًّا نَحْوَ الأَسْفَلِ فِي نِظَامِ التَّغْذِيَةِ. وَبِالمُقَابِلِ، اخْتَرِ المَعَدَّاتِ الأُفُقِيَّةَ لِلمُنْتَجَاتِ الهَشَّةِ، أَوِ المُجمَّعَةِ مُسْبَقًا، أَوِ الكَبِيرَةِ جِدًّا، أَوِ الغَيْرِ المُنْتَظِمَةِ الشَّكْلِ، الَّتِي تَتَطَلَّبُ وَضْعًا دَقِيقًا وَمُعَالَجَةً مُرَاقَبَةً طَوَالَ دَوْرَةِ التَّغْلِيفِ. وَهَذَا الاختلافُ وَحْدَهُ يُحَدِّدُ فِي أَكْثَرِ الأَحْيَانِ مَا إِنْ كَانَتْ آلةُ التَّغْلِيفِ الرَّأْسِيَّةُ أَمِ النِّظَامُ الأُفُقِيُّ هُوَ التِّقْنِيَّةُ المُنَاسِبَةُ لِعَمَلِكَ، بِغَضِّ النَّظَرِ عَنْ سَائِرِ العَوَامِلِ.
تؤثر معدلات الإنتاج والتنبؤات بالحجم تأثيرًا كبيرًا في تحديد ما إذا كانت آلة التغليف الرأسية أو النظام الأفقي يناسبان أهداف العمل. وتصل آلة التغليف الرأسية عادةً إلى معدلات تتراوح بين ٦٠ و٢٥٠ عبوة في الدقيقة، حسب حجم العبوة وخصائص المنتج، ما يجعلها فعّالة جدًّا في عمليات الإنتاج الكثيف. أما آلات التغليف الأفقية فتعمل عمومًا بسرعات مماثلة في بعض التطبيقات، لكنها تتفوق في السيناريوهات التي تتطلب أحجام إنتاج أقل مع إغلاقات معقدة أو طباعة بألوان متعددة أو عمليات ثانوية مدمجة. فإذا كان نشاطك التجاري يتوقع طلبات ثابتة وكثيفة لمنتج واحد، فإن الآلة الرأسية تحقّق أقصى كفاءة من حيث التكلفة لكل وحدة وأدنى وقت توقف. أما إذا كانت دورات الإنتاج قصيرة أو متنوعة أكثر أو تتطلب انتقالات متكررة بين أكواد الوحدات المخزنية (SKU)، فقد تبرر المرونة التي توفرها المعدات الأفقية ارتفاع التكلفة لكل وحدة، حتى لو كانت سرعاتها أقل نسبيًّا.
آلة التغليف الرأسية تحتل مساحة أرضية أقل بنسبة تتراوح بين ٤٠ و٦٠ في المئة تقريبًا مقارنةً بالمعدات الأفقية المماثلة، وهي ميزة تكتسب أهمية حاسمة عندما يكون تصميم المنشأة محدودًا بالفعل أو عندما يكون التوسع غير مجدٍ اقتصاديًّا. وتتناسب المعدات الرأسية بكفاءة مع أرضيات الإنتاج الضيقة، أو عند تركيبها في منشآت قائمة، أو في العمليات التي تتطلب تشغيل عدة خطوط متوازية ضمن أبعاد المبنى الحالية. كما أن الهيكل المدمج لآلة التغليف الرأسية يبسِّط عملية دمجها مع أنظمة التخزين العلوية، أو وحدات تغذية المكونات، أو أنظمة الوزن المُركَّبة مباشرةً فوق الآلة. أما الأنظمة الأفقية فتتطلب مساحات أرضية أوسع ومسافات اقتراب أطول لنقل المنتجات، وتجهيز المكونات، وإخراج البضائع الجاهزة. ولذلك، إذا كانت المساحة المتاحة قيدًا صارمًا، فإن الحد الأدنى لمساحة الأرضية التي تحتاجها آلة التغليف الرأسية غالبًا ما تصبح العامل الحاسم بمعزل عن أي اعتبارات أخرى.
تتطلب آلة التغليف الرأسية عمومًا صيانةً أبسط وأقل تكرارًا لأنها تحتوي على أجزاء متحركة أقل وتعمل تحت إجهاد ميكانيكي أقل مقارنةً بأنظمة التغليف الأفقية. ويقلل التصميم المدعوم بالجاذبية في آلة التغليف الرأسية من أحمال المحامل، وارتداء الختم، والإرهاق الميكانيكي في المكونات الحرجة. وتتضمن الصيانة الروتينية لآلة التغليف الرأسية عادةً التنظيف واستبدال لفائف الفيلم وفحص ختم الحرارة دوريًّا. أما المعدات الأفقية فغالبًا ما تتطلب جداول صيانة أكثر شمولًا لأن عددًا أكبر من العناصر الميكانيكية يتفاعل باستمرار مع المنتجات، ويجب الحفاظ على المعايرة الدقيقة لضمان دقة تحديد موقع المنتج. وكلا النظامين يستفيدان من برامج الصيانة الوقائية، لكن مشغِّلي آلات التغليف الرأسية يواجهون عمومًا وقت توقف غير مخطط له أقل وتكاليف صيانة منخفضة على امتداد دورة حياة المعدات.
آلة التغليف الرأسية مُصمَّمة خصيصًا لعمليات التشكيل-الملء-الإغلاق باستخدام الأفلام المرنة، وليست مخصصة للعبوات الجامدة المُسبقة التصنيع مثل الصناديق أو الصينيات أو العلب ذات الغطاء المزدوج. وتقوم آلة التغليف الرأسية بإنشاء أشكال العبوات أثناء دورة الإنتاج، وهي تختلف جوهريًّا عن الأنظمة الأفقية التي يمكنها إدخال المنتجات في عبوات جامدة جاهزة مسبقًا. فإذا كانت شركتك تتطلب عبوات جامدة، فإن آلة التغليف الرأسية ليست مناسبة لذلك. ومع ذلك، إذا كنت مستعدًّا للتحول إلى أكياس الأفلام المرنة، فإن آلة التغليف الرأسية تقدِّم مزايا كبيرة مقارنةً بنهجك الحالي القائم على العبوات الجامدة. فكثيرٌ من الشركات التي كانت تستخدم العبوات الجامدة في البداية اكتشفت أن استخدام آلة التغليف الرأسية مع الأفلام المرنة يقلل تكاليف المواد، ويزيد من ظهور العلامة التجارية على أرفف البيع، ويوفِّر حماية حاجزية متفوِّقة، وفي الوقت نفسه يخفض تكاليف العمالة أثناء عملية التحول.
تؤدي آلة التغليف الرأسية أداءً مثاليًّا مع المنتجات التي تتراوح بين المساحيق الناعمة جدًّا والحبوب ذات القطر التقريبي من ١٠ إلى ١٥ ملليمترًا، وبكثافة تتراوح بين ٠٫٣ و١٫٢ غرام لكل سنتيمتر مكعب. وقد تُشكِّل المساحيق الناعمة جدًّا والمعرَّضة للشحن الساكن انسدادًا أو تفريغًا غير منتظم من المخزن، ما يستدعي استخدام أجهزة لمكافحة الانسداد أو دعم اهتزازي للحفاظ على انتظام التغذية. أما المنتجات الخشنة جدًّا أو العناصر التي يتجاوز قطرها ٢٠ ملليمترًا، فهي غالبًا ما تتعلَّق في أنبوب التغذية الخاص بآلة التغليف الرأسية، ما يجعل المعدات الأفقية أكثر ملاءمةً للعناصر كبيرة الحجم. وتضم آلة التغليف الرأسية أبواب تغذية قابلة للضبط، وتصاميم مخزون، ودعائم اهتزازية مُصمَّمة خصيصًا لمعالجة الوجبات الخفيفة النموذجية والمساحيق والحبوب والمكونات الميكانيكية. ولذلك، يجب قبل اختيار آلة التغليف الرأسية التأكد من توافق حجم جزيئات المنتج وكثافته ومحتواه من الرطوبة وخصائص تدفُّقه الحر مع مواصفات تصميم المعدات، لضمان أداءٍ موثوقٍ على المدى الطويل وحدٍّ أدنى من التعديلات التشغيلية.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

