 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/15
زيادة سرعة الإنتاج لجهازك جهاز تغليف الوسائد ضرورية لتلبية متطلبات الإنتاج المتزايدة مع الحفاظ على الربحية. فتشغيل آلة تغليف الوسائد عند السرعة المثلى يؤثر مباشرةً في كفاءة التصنيع لديك، ويقلل من تكاليف العمالة، ويجعلك قادرًا على تنفيذ طلبات أكبر دون توسيع مساحة منشأتك. سواء كنت تشغّل خط تغليف صغيرًا أو تدير عملية صناعية كبيرة، فإن فهم كيفية تحسين أداء آلة تغليف الوسائد يمكن أن يُحدث تحولًا جذريًّا في نتائج عملك. والخبر الجيد هو أن تحسين السرعة لا يتطلب دائمًا استبدال المعدات بتكلفة عالية؛ فالتعديلات الاستراتيجية، وبروتوكولات الصيانة، والترقيات المستهدفة يمكن أن تحقّق مكاسب كبيرة في الإنتاجية والموثوقية.
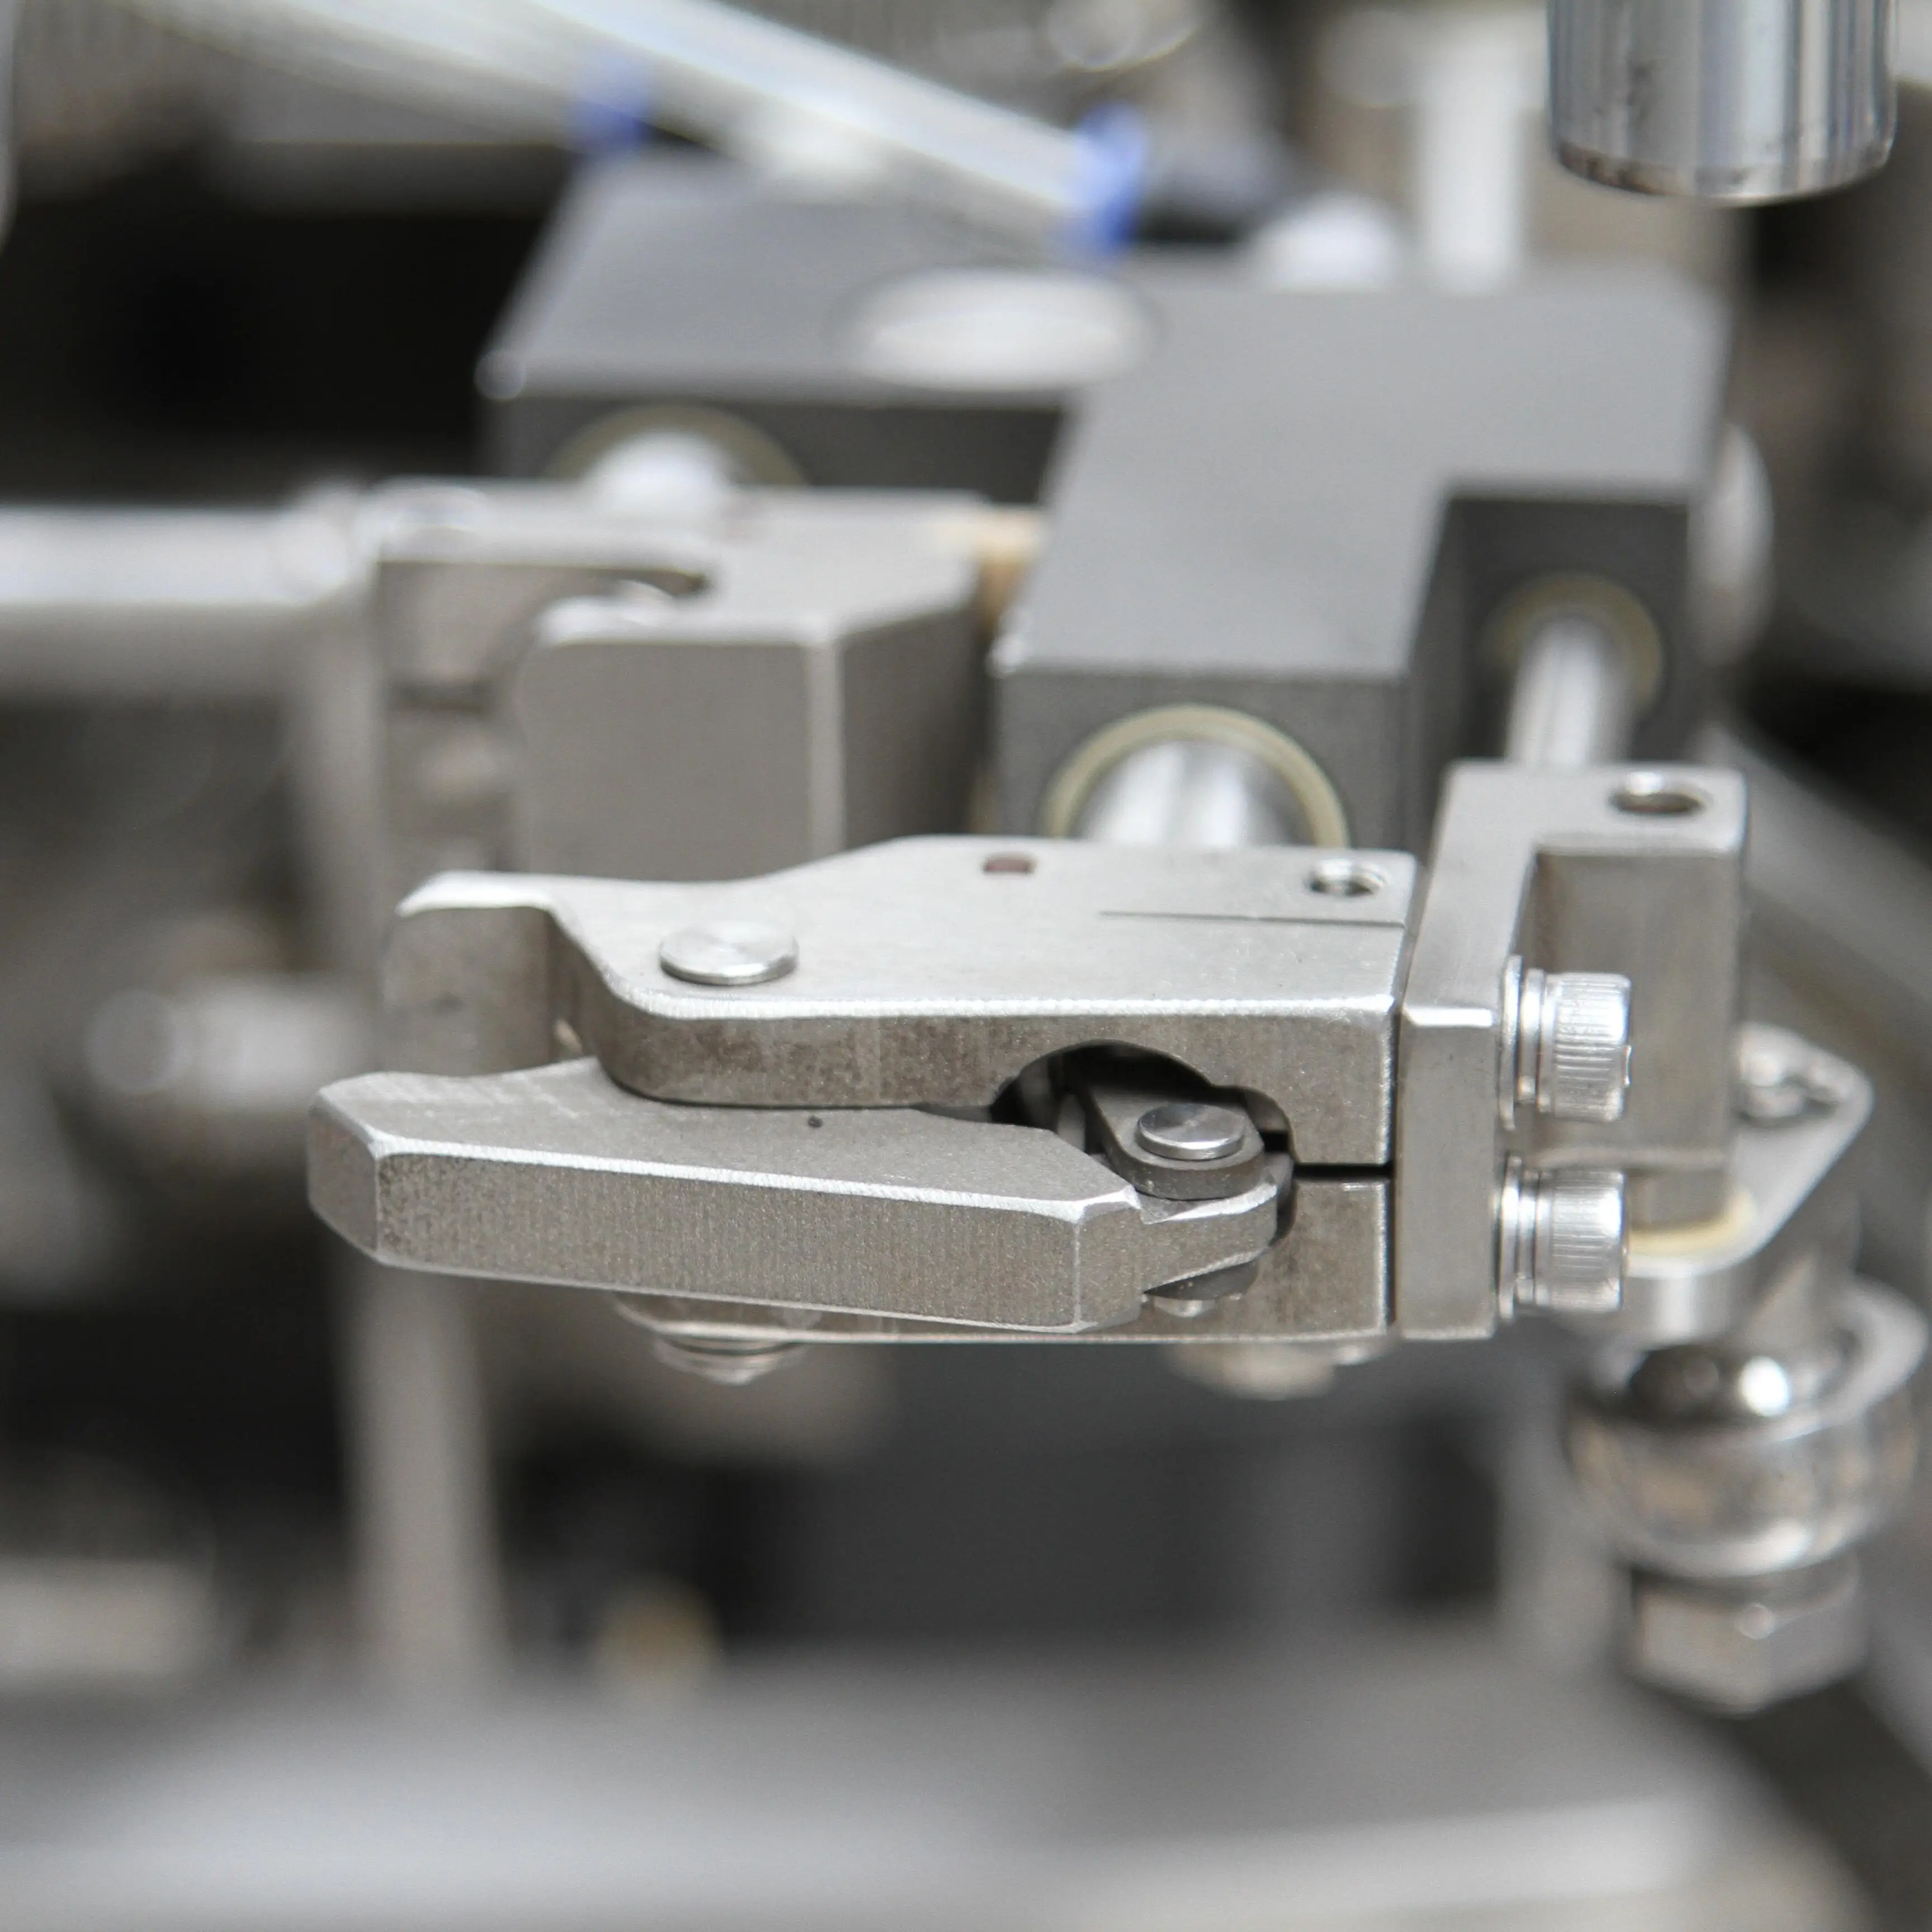
تتطلب آلة تغليف الوسائد التي تعمل بسرعة قصوى مكونات ميكانيكية وكهربائية في حالة ممتازة. والصيانة الوقائية هي أساس الأداء المستمر للإنتاج، لأن الأجزاء البالية، والأختام غير المحاذاة بدقة، والمحركات البطيئة تؤدي حتمًا إلى إبطاء الإنتاج. وعليك وضع جدول منتظم للتنظيف لإزالة الغبار وبقايا المنتج وشظايا الفيلم من القضبان الدليلية والأسطوانات ورؤوس الختم. فمع مرور الوقت، تتراكم هذه الرواسب وتزيد الاحتكاك، ما يجبر آلة تغليف الوسائد على بذل جهد أكبر والتحرك ببطء أكثر. ويُوصى بالتنظيف العميق كل أسبوعين، مقترنًا بتفقد بصري للعلامات الناتجة عن التآكل، لتحديد المشكلات الناشئة قبل أن تتفاقم وتسبب توقفًا مكلفًا في التشغيل.
تَعْتَبِرُ التَّزْيِيتُ أَمْرًا حَاسِمًا أَيْضًا لِلْحَفَاظِ عَلَى السُّرْعَةِ فِي آلَةِ تَغْلِيفِ الْوِسَادَةِ. فَإِنَّ الأَجْزَاءَ الْمُتَحَرِّكَةَ—مِثْلَ الْمَحَامِلِ وَأَحْزِمَةِ النَّقْلِ وَآلِيَاتِ التَّرْبُوعِ—تَتَوَقَّفُ عَلَى التَّزْيِيتِ الصَّحِيحِ لِتَخْفِيفِ الْمُقَاوَمَةِ وَلِتَعْمَلَ بِسَلاَسَةٍ. اسْتَعْمِلْ مَوَادَّ التَّزْيِيتِ الْمُوَافَقِ عَلَيْهَا مِنْ قِبَلِ الْمُصَنِّعِ، وَقُمْ بِتَطْبِيقِهَا وَفْقَ جَدْوَلِ الصِّيَانَةِ الْوَارِدِ فِي الدَّلِيلِ. فَإِنَّ نَقْصَ التَّزْيِيتِ أَوْ تَحَلُّلَهُ يُزِيدُ مِنَ الاحْتِكَاكِ بِشَكْلٍ مَلْمُوسٍ، مِمَّا يُؤَدِّي إِلَى إِرْهَاقِ الْمُحَرِّكَاتِ وَبُطْءِ حَرَكَةِ الآلَةِ. وَبِالإِضَافَةِ إِلَى ذَلِكَ، تَأَكَّدْ مِنْ شَدِّ الْحِزَامِ بِانتِظَامٍ؛ فَالْحِزَامُ الْمُرْخَى يَنْزَلِقُ وَيُقَلِّلُ مِنْ نَقْلِ الطَّاقَةِ إِلَى الأَجْزَاءِ الْمُتَحَرِّكَةِ الرَّئِيسِيَّةِ فِي آلَةِ تَغْلِيفِ الْوِسَادَةِ، مَا يُؤَثِّرُ بِشَكْلٍ مُبَاشِرٍ عَلَى سُرْعَةِ الإِخْرَاجِ.
رأس الختم هو قلب أي آلة تغليف على شكل وسادة، وحالته تحدد مباشرةً سرعة الختم ومدى موثوقيته. وعندما تتآكل ألواح الختم أو تتغطى بالرواسب أو تنحرف عن محاذاة صحيحة، فإنها تحتاج إلى وقت بقاء أطول لتحقيق ختمٍ سليم، ما يجبر الآلة على العمل بسرعة منخفضة. نظّف ألواح الختم يوميًّا باستخدام قطعة قماش ناعمة ومذيبات معتمدة؛ لأن التراكم على الأسطح الحساسة للحرارة يمنع انتقال الحرارة السليم وتكوين الختم. فكّك مسار الفيلم في آلة تغليف الوسائد أسبوعيًّا للتحقق من وجود تجاعيد أو لَفّ أو انحراف في المحاذاة، إذ يؤدي ذلك إلى اضطرار المشغل إلى إبطاء خط الإنتاج يدويًّا أثناء تصحيح المشكلة.
يجب أيضًا أن تحافظ بكرات التوجيه وأنظمة الشد على محاذاة دقيقة لكي يمر الفيلم بسلاسة عبر آلة التغليف بالوسادة. وتؤدي البكرات غير المحاذاة إلى مقاومة حركة الفيلم، ومشاكل في توجيهه، وبطء الإنتاج. واستخدم مسطرة مستقيمة أو أداة ليزر لفحص المحاذاة كل ثلاثة أشهر للتحقق من توازي البكرات. وبالإضافة إلى ذلك، تأكَّد من أن نظام التحكم في الشد الخاص بآلة التغليف بالوسادة يعمل بشكل صحيح؛ إذ يؤدي نقص الشد إلى انزلاق الفيلم، بينما يؤدي الشد الزائد إلى إجهاد المحركات وتقليل القدرة على تحقيق السرعات العالية. وعايِّن إعدادات الشد وفقًا لنوع الفيلم وسمكه مرة واحدة على الأقل شهريًّا.
تعمل كل آلة تغليف الوسائد وفقًا لتسلسلات زمنية مبرمجة تتحكم في توقيت تقدم الفيلم وتطبيق الحرارة وتحميل المنتجات وتكوين الختم. وتتحكم هذه المعايير مباشرةً في السرعة القصوى التي يمكن أن تعمل بها الآلة بدقةٍ وموثوقية. راجع وقت التوقف الحالي لآلة تغليف الوسائد لديك — أي المدة التي يبقى فيها الختم ساخنًا — وقارنه بمواصفات الفيلم والمنتج. فغالب الأفلام الحديثة تُغلَّف عند درجات حرارة أقل وتتطلب أوقات توقف أقصر مقارنةً بالمواد القديمة. وإذا كانت إعدادات وقت التوقف لديك أطول مما هو ضروري، فإن خفضها حتى بمقدار ٥٠–١٠٠ ملي ثانية في كل دورة قد يحقِّق مكاسب كبيرة في الإنتاجية دون المساس بجودة الختم.
اضبط معايير الاختبار تدريجيًّا على آلة تغليف الوسائد، ابتداءً من تغييرات صغيرة وراقب سلامة الختم عبر الاختبار البدني. ويجد العديد من المشغلين أن السرعة المثلى لا تحدث عند أقصى سرعة للمحرك، بل عند إعداد متوازن تؤدي فيه الأنظمة الميكانيكية أداءً سلسًا وتتكوَّن الختمات بموثوقية. وعادةً ما يقدِّم مصنعو آلات تغليف الوسائد نطاقات سرعة مقترحة لأنواع الأفلام وأحجام الأكياس المختلفة. وفَّر فهم هذه القيم المرجعية، ثم زِد السرعة تدريجيًّا مع فحص عيِّنات عشوائية من الأكياس للتحقق من قوة الختم وتجعُّدات الفيلم والجودة العامة. وبمجرد تحديد أقصى سرعة تظل فيها الجودة مقبولة، ثبِّت تلك الإعدادات كمعيار تشغيلي جديد.
يُعَدُّ تغذية المنتجات بشكلٍ متسقٍ أمراً جوهرياً للحفاظ على السرعة في آلة تغليف الوسائد. فإذا وصلت المنتجات إلى محطة التحميل بشكلٍ غير منتظم، فإن الآلة ستضطر إلى خفض سرعتها لتفادي الانسدادات أو وضع الأكياس في مواضع غير صحيحة. قيِّم عمليتك السابقة—سواء كانت عملية التحميل يدويةً، أم تتم عبر أجهزة تغذية اهتزازية، أم عبر نواقل آلية تزود آلة تغليف الوسائد بالمنتجات. فالتغذية غير المستقرة أو غير المتسقة تُجبر الآلة على الانتظار، ما يقلل من سرعة الإنتاج الفعلية. ولهذا، يُوصى بتثبيت حاويات تجميع وسيطة أو أنظمة تغذية بالجاذبية التي تحافظ على تدفق المنتجات بانتظام نحو آلية التحميل في آلة تغليف الوسائد، لضمان ألا تنتظر الآلة أبداً وصول المواد.
عندما تصل عمليات الصيانة وضبط المعايير إلى حدودها القصوى، يمكن أن تُحرِّر عمليات الترقية المستهدفة للمكونات تحسيناتٍ كبيرةً في السرعة دون الحاجة إلى استبدال آلة التغليف بالوسادة بالكامل. ومن أبرز الترقيات الشائعة: رؤوس الإغلاق عالية السرعة، وأنظمة تقدُّم الفيلم التي تُدار بواسطة محركات سيرفو، والمحركات المُحدَّثة التي تزيد من سعة الإنتاج. وتتميَّز محركات السيرفو، على وجه الخصوص، بدقتها الفائقة وثبات سرعتها مقارنةً بالمحركات الخطوية أو المحركات التيارية المتناوبة الأقدم، ما يسمح لآلة التغليف بالوسادة بالعمل بسرعاتٍ أعلى واستقرارٍ أكبر. كما تتيح محركات التحكم بالتردد المتغير (VFDs) المُركَّبة على المحرك الرئيسي تسارُعًا سلسًا والتحكم الديناميكي في السرعة، ما يساعد آلة التغليف بالوسادة على تحسين كفاءة استهلاك الطاقة مع بلوغ سرعات إنتاجٍ أعلى.
قيّم الجدوى الاقتصادية للترقيات مقارنةً بالقيود الحالية في إنتاجك. فإذا كانت آلة تغليف الوسائد الخاصة بك تعمل باستمرار عند سعة تتراوح بين ٨٠٪ و٩٠٪، وكانت تكلفة الترقيات تمثّل ما بين ٢٠٪ و٣٠٪ من السعر الأصلي للآلة، فإن هذه الترقيات غالبًا ما تحقّق عائد استثمار أسرع مقارنةً بشراء معدات جديدة. واستشر مورِّد المعدات أو الشركة المصنِّعة بشأن المكوّنات التي يمكن تركيبها على طراز آلة تغليف الوسائد المحددة لديك لتحقيق أكبر زيادة في السرعة بالنسبة إلى التكلفة. فبكرات الفيلم عالية السرعة وأنظمة القطع المحسَّنة وبرامج التحكم المتقدمة يمكن أن ترفع معًا إنتاجية آلة تغليف الوسائد بنسبة تتراوح بين ١٥٪ و٣٠٪.
إذا كانت آلة تغليف الوسائد الحالية لديك تقترب من انتهاء عمرها الافتراضي، أو تتطلب إصلاحات متكررة، أو لم تعد قادرةً على تحقيق أهداف الإنتاج حتى بعد الترقيات، فقد يكون الاستثمار في معدات حديثة هو القرار الصحيح. فآلات تغليف الوسائد الحديثة اليوم تضم أنظمة تحكم رقمية وأجهزة استشعار للصيانة التنبؤية ورصد الجودة المدمج، وهي ميزات تفتقر إليها الآلات القديمة. ويمكن لآلة تغليف وسائد عالية السرعة وحديثة أن تعمل بنسبة ٣٠–٥٠٪ أسرع من النماذج القديمة، مع استهلاك أقل للطاقة واعتماد أقل على التدخل اليدوي. وعند توفر رأس المال والقدرة الاستيعابية للمنشأة لدعم هذه العملية الانتقالية، فإن المعدات الجديدة تقلل عادةً من الضغط التشغيلي، وتحسّن اتساق المنتج، وتوفّر مساحة للنمو المستقبلي.
يَعتمد القرار بين الترقية والاستبدال على توقُّعاتك لإنتاجك، وقيود ميزانيتك، وأهدافك التشغيلية. قم بإجراء تحليلٍ شاملٍ للتكاليف يُقارن القيمة الإجمالية على امتداد العمر الافتراضي لتحسين آلة التغليف بالوسائد الحالية لديك مقابل شراء معدات أحدث. وخذ في الاعتبار وفورات الطاقة، وانخفاض فترات التوقف عن العمل، وتحسُّن ثبات الجودة، وزيادة المرونة مع آلة تغليف حديثة بالوسائد. وإذا كنت تتوقع نموًّا في الإنتاج بنسبة تفوق ٢٠–٣٠٪ خلال السنوات الثلاث المقبلة، فقد تكون آلة التغليف بالوسائد الأحدث خيارًا أفضل من الترقيات التدريجية لمعدات قديمة.
يمكن لماكينات تغليف الوسائد الحديثة أن تعمل بسرعات تتراوح بين ٤٠ و١٢٠+ كيسًا في الدقيقة، وذلك حسب حجم الكيس وسُمك الفيلم وتصميم الماكينة. وتصل النسخ عالية السرعة المصممة خصيصًا للأكياس الأصغر ولفيلم أرق إلى أعلى معدلات الإنتاج. وتعمل معظم ماكينات تغليف الوسائد الصناعية بكفاءة ضمن نطاق ٦٠–١٠٠ كيس في الدقيقة. أما أقصى سرعة لمكينة تغليف الوسائد الخاصة بك فتعتمد على قوة محركها ودقة المحركات المؤازرة وتصميم رأس الختم ومواصفات المنتج. ويجب دائمًا الرجوع إلى دليل المعدات الخاص بك لمعرفة نطاق السرعة المُحدَّد لتفادي تشغيل الماكينة بما يتجاوز الحدود التشغيلية الآمنة.
سمك الفيلم وخصائص الإغلاق الحراري والاتساق تؤثر مباشرةً على سرعة تشغيل جهاز التعبئة بالوسائد الخاص بك. إن الأفلام التي تُغلَق بإحكام عند درجات حرارة منخفضة تتيح لجهاز التعبئة بالوسائد تقليل زمن التوقف وزيادة السرعة دون المساس بجودة الإغلاق. أما الأفلام الرديئة الجودة ذات السمك غير المتسق أو الخصائص الإغلاقية غير الموثوقة فتفرض تشغيلًا أبطأ لضمان إغلاق موثوق. وتُمكِّن الأفلام الممتازة المصممة خصيصًا للتغليف عالي السرعة جهاز التعبئة بالوسائد من تحقيق أقصى إنتاجية ممكنة. وغالبًا ما تُحقِّق الاستثمارات في مواد أعلى جودة عوائد جيدة من خلال تمكين جهاز التعبئة بالوسائد من التشغيل بسرعة أكبر مع تقليل الهدر والعُيوب النوعية.
التنظيف اليومي، والتفتيش الأسبوعي، والمعايرة الشهرية تُشكّل أساس روتين صيانة آلة تغليف الوسائد الإنتاجية. أما الصيانة المتعمقة—مثل استبدال لوحة الختم، والتحقق من محاذاة الأسطوانات، وتنظيف أجهزة الاستشعار—فتنبغي أن تتم كل ثلاثة أشهر. وقد يوصي مصنع آلة تغليف الوسائد الخاص بك بفترات صيانة أكثر تكراراً اعتماداً على شدة الاستخدام ونوع المنتج. سجّل جميع أنشطة الصيانة لتتبّع اتجاهات أداء آلة تغليف الوسائد الخاصة بك وتوقّع الوقت الذي قد تحتاج فيه المكونات الرئيسية إلى الاستبدال. إن الصيانة المنتظمة والمُوثَّقة جيداً تمدّ في عمر آلة تغليف الوسائد الخاصة بك، وتمكنك من الحفاظ على سرعات إنتاج أعلى مع انقطاعات أقل.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

