 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/16
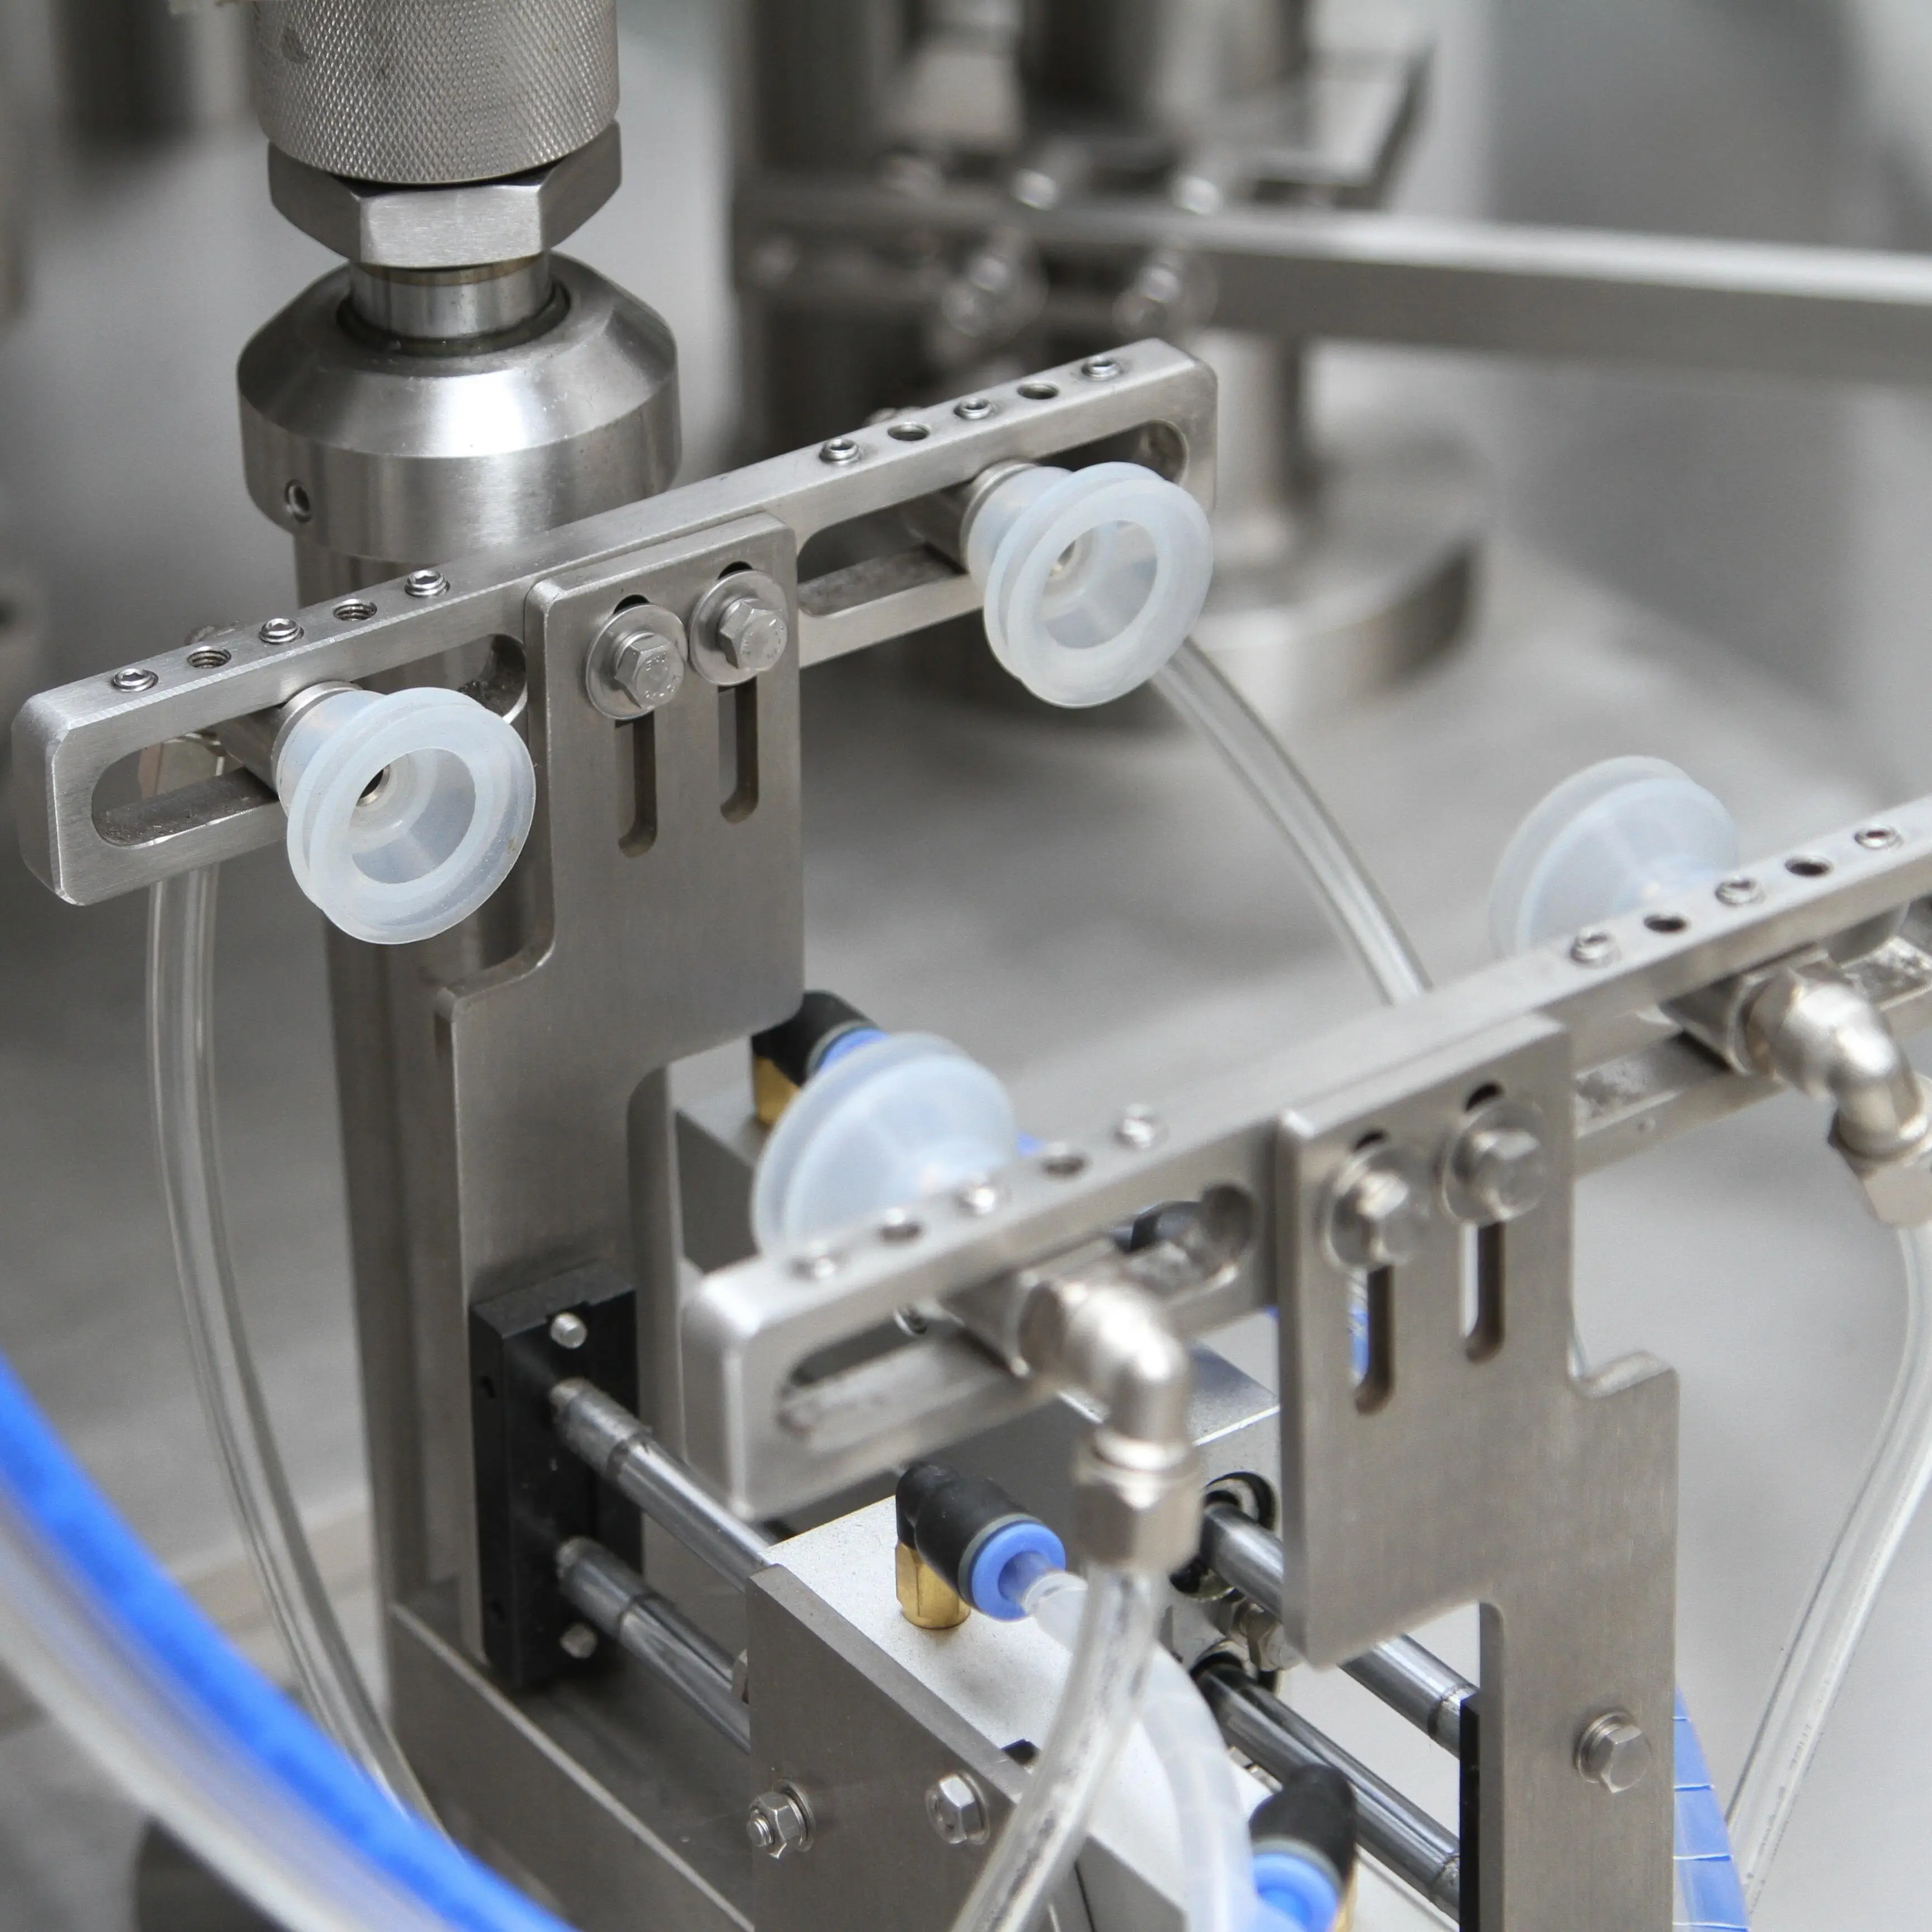
يُعَدُّ التعامل مع الأشكال غير المنتظمة في عمليات التغليف واحدةً من أصعب التحديات في بيئات الإنتاج الحديثة. ويجب أن تجمع آلة تغليف الوسائد بين الدقة والمرونة والتحكم الذكي لاستيعاب المنتجات التي لا تتوافق مع الأبعاد القياسية أو الملامح الهندسية التقليدية. ويكشف فهم الطريقة التي تتعامل بها آلة تغليف الوسائد مع هذه المتطلبات المعقدة عن درجة التطور الهندسي المطلوبة في مجال التغليف الصناعي المعاصر.
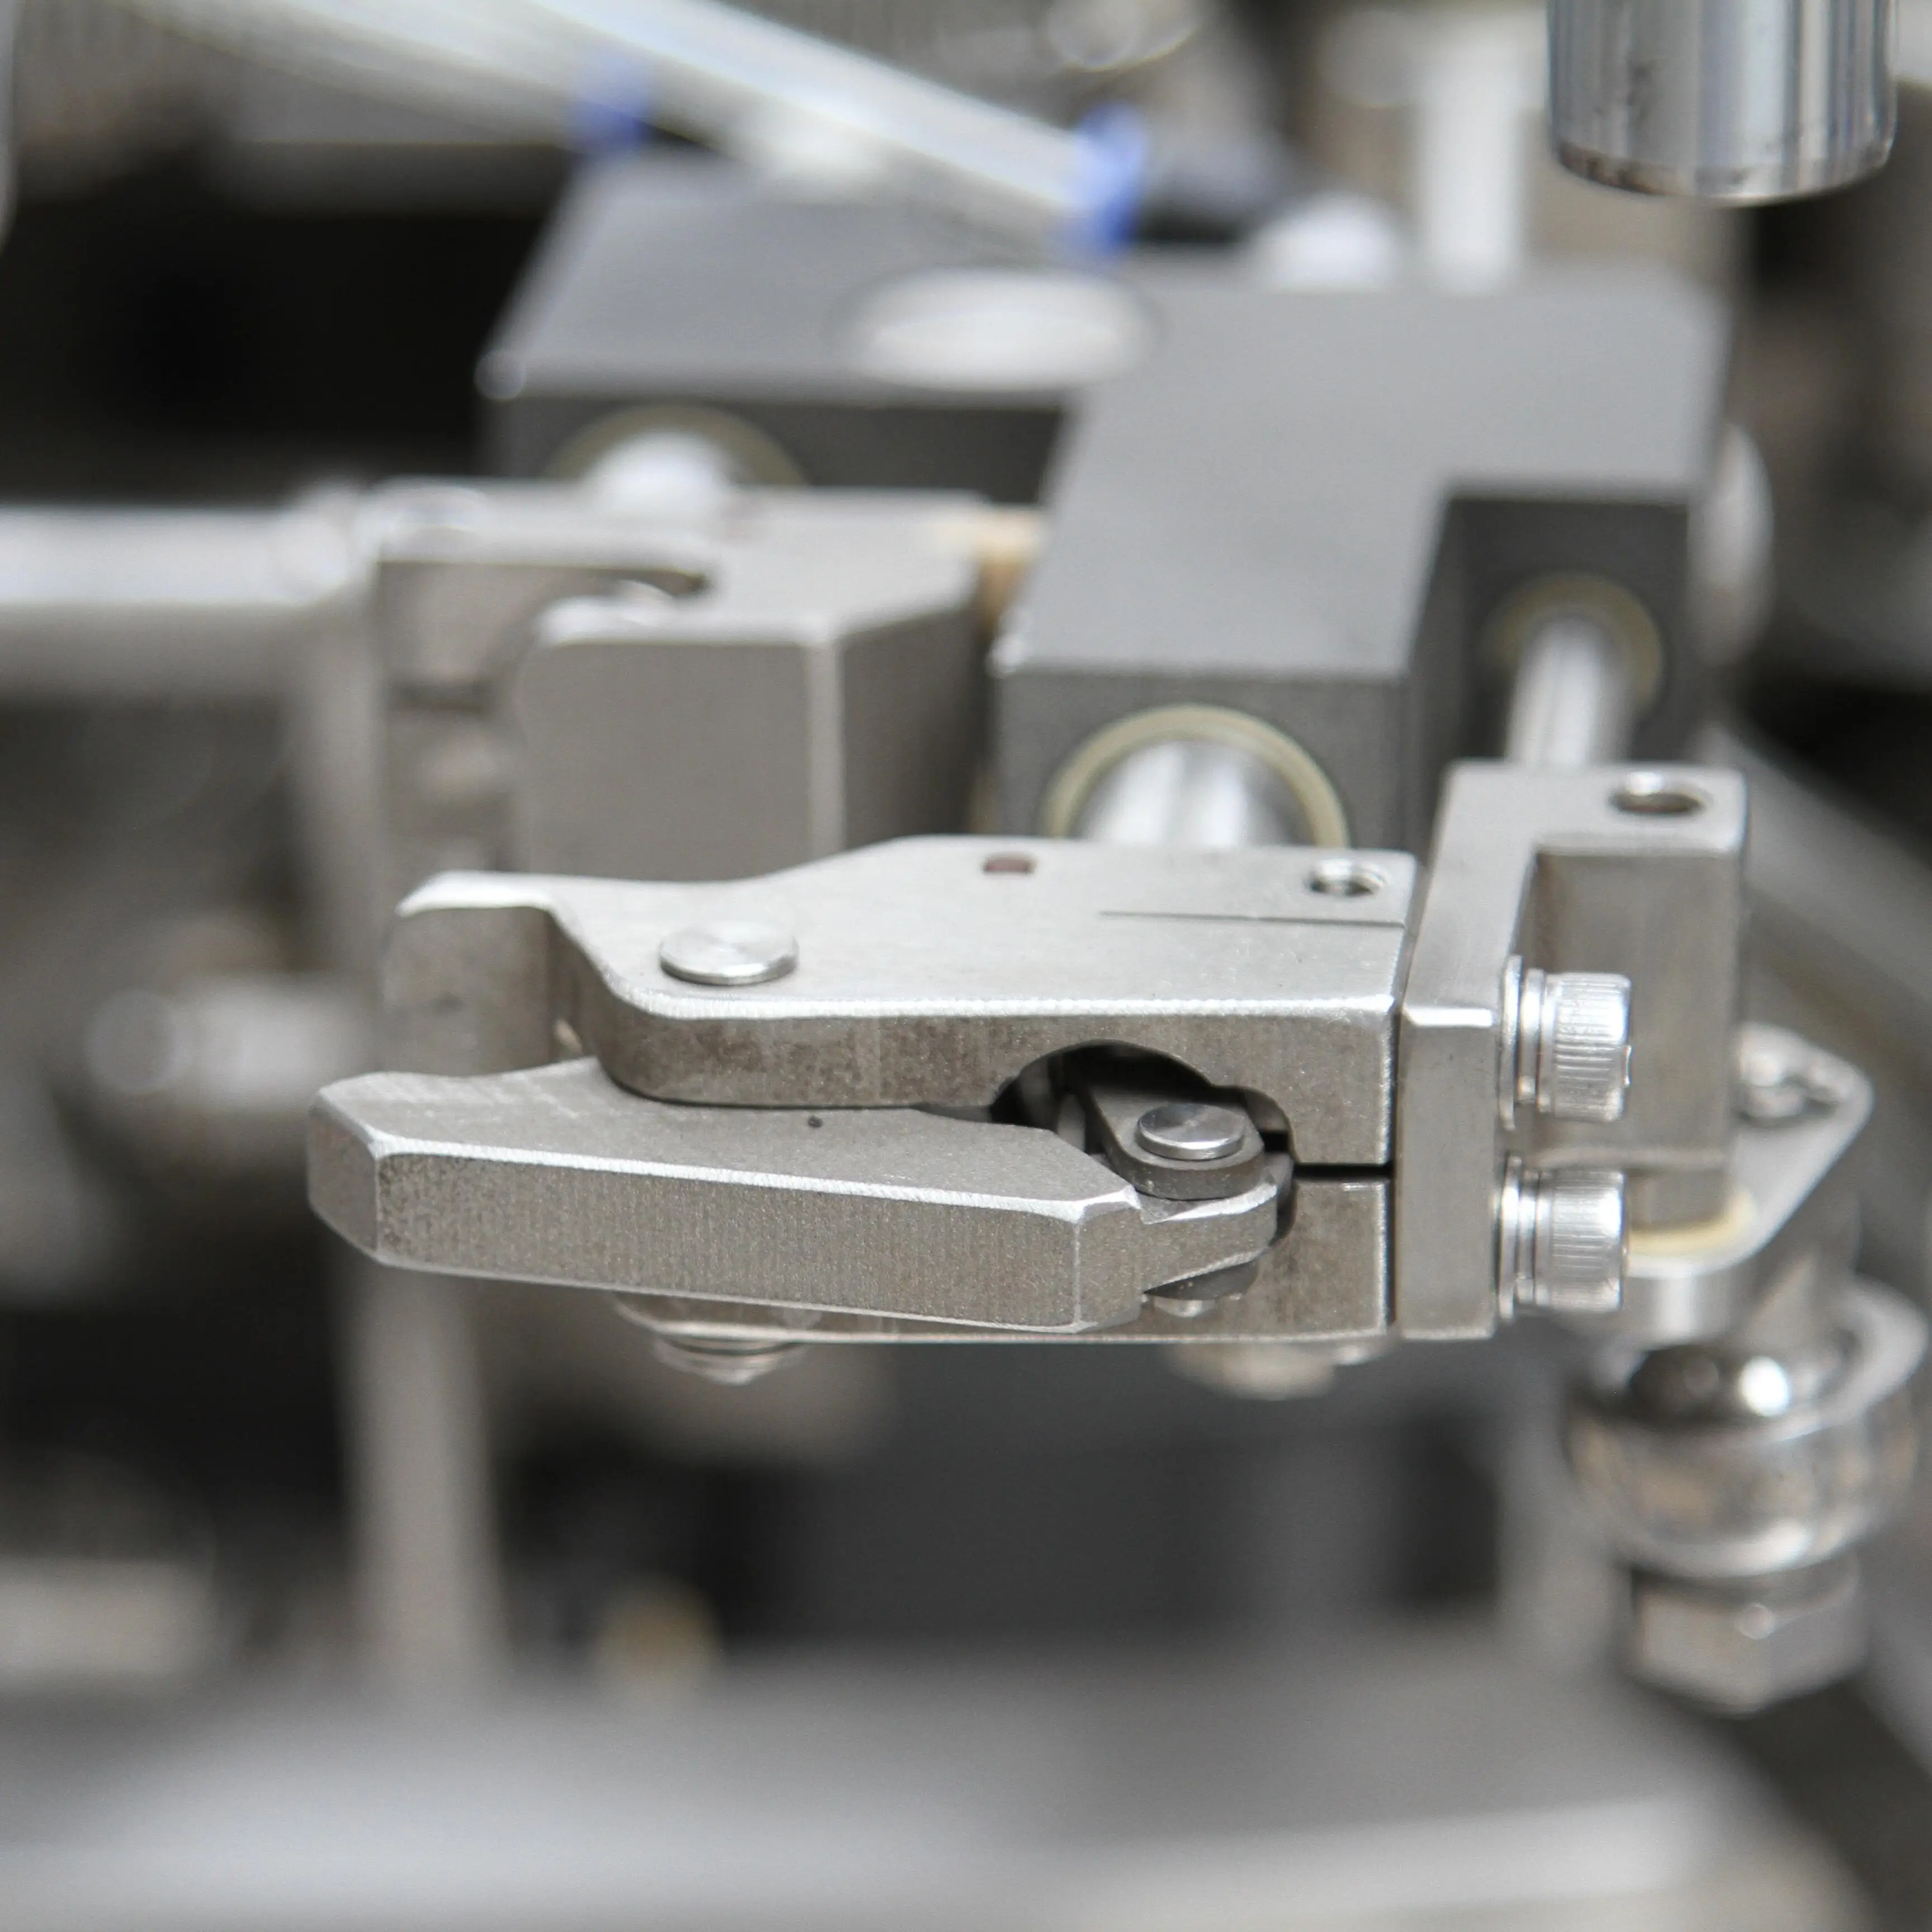
تدعم تصاميم جهاز تغليف الوسائد لقد تطورت التكنولوجيا بشكل كبير لمواجهة متطلبات مجموعات المنتجات المتنوعة. ويُدرك المصنعون أن المنتجات في العالم الحقيقي غالبًا ما تصل بأبعاد متغيرة، وملامح غير متناظرة، وتوزيعات وزن غير متوقعة. وتدمج آلة تغليف الوسائد الفعّالة أنظمة تكيُّفية متعددة لاكتشاف هذه التغيرات وتقييمها والاستجابة لها في الوقت الفعلي، مما يضمن جودة التغليف المتسقة بغض النظر عن عدم انتظام المنتج.
تَرتكزُ قدرة آلة تغليف الوسائد الفعّالة على التعامل مع الأشكال غير المنتظمة على أنظمة رؤية متقدِّمة. وتراقب كاميرات عالية الدقة، المُركَّبة عند مرحلة إدخال المنتج، العناصر القادمة باستمرار وترسل بيانات الأبعاد إلى وحدة التحكم المركزية. وتقيس أجهزة استشعار الرؤية هذه طول المنتج وعرضه وخصائص ملامحه قبل دخوله محطة التشكيل، ما يمكِّن آلة تغليف الوسائد من ضبط أبعاد الفيلم ومتغيرات الإغلاق مسبقًا.
عندما تواجه آلة تغليف الوسائد شكلًا غير منتظم، فإن نظام الرؤية يحسب فورًا التغطية المثلى للغشاء من خلال تحليل مخطط المنتج. ويمنع هذا الهدر في المواد، ويقلل من حالات فشل الختم، ويحافظ على جمالية العبوة بشكلٍ متسق. كما يتعلم النظام الاختلافات في أشكال المنتجات عبر الدفعات المختلفة، ويثبت توقعات أساسية تساعد في التمييز بين التشوهات الحقيقية والاختلافات الطبيعية في الإنتاج. وتتيح هذه الذكاء الاصطناعي للآلة إجراء تعديلات دقيقة قبل عملية الختم، بدلًا من رفض العبوات المقبولة.
وبالإضافة إلى الكشف البصري، تتضمَّن آلة تغليف الوسائد مستشعرات ضغطٍ تقيس مدى استقرار المنتجات داخل محطة التشكيل. فتختلف درجة انضغاط الأشكال غير المنتظمة عن انضغاط المنتجات المتجانسة، وتوفِّر أنماط الانضغاط هذه معلوماتٍ بالغة الأهمية. وعند تجهيز آلة تغليف الوسائد بخلايا قياس الحمل، فإنها تكتشف عند وجود منتجٍ في وضعٍ غير متوقَّعٍ، فتُفعِّل تعديلاتٍ تعويضيةً لضمان التغليف السليم للغشاء وسلامة الختم.
ويكفل هذا النهج المتعدد المستشعرات ألا تعتمد آلة تغليف الوسائد أبدًا على مصدر بياناتٍ وحيد. فإذا أشارت البيانات البصرية إلى بعدٍ معينٍ للمنتج بينما أشارت مستشعرات الضغط إلى أن الاستقرار الفعلي يختلف، فإن آلة تغليف الوسائد تُوحِّد هذين المدخلين وتطبِّق التعديل الأكثر حذرًا. وهذه الزائدة (أو التكرار) ضروريةٌ للحفاظ على جودة العبوة في البيئات عالية السرعة، حيث يصبح الفحص البصري الفردي غير عملي.
يجب أن يتيح الهيكل الميكانيكي لآلة تغليف الوسائد الحديثة إجراء تغييرات سريعة على الأدوات والتعديل المستمر للمعايير. ويتضمن نفق التشكيل نفسه سكك توجيه قابلة للضبط وختمًا جانبيًّا قابلاً للطي يتكيف مع عُرُض المنتجات المختلفة. وعندما تتلقى آلة تغليف الوسائد أشكالًا غير منتظمة، فإن هذه الأنظمة التوجيهية تشتد أو ترتخي تدريجيًّا لتوسيط المنتج وتقليل الفيلم الزائد.
تعمل فكوك الختم في آلة تغليف الوسائد بملفات ضغط قابلة للبرمجة تتغير على امتداد طول خط الختم. وهذا يعني أن آلة تغليف الوسائد يمكنها تطبيق ضغط أعلى حيث تكون شدة شد الفيلم أكبر، وضغط أخف حيث تؤدي الحواف غير المنتظمة للمنتج إلى طبقات أرق من الفيلم. وبتوزيع قوة الختم بذكاء، تمنع آلة تغليف الوسائد انفجار خطوط الختم في الأجزاء الرقيقة مع الحفاظ على قوة ختم كافية بشكل عام.
آلة تغليف الوسائد المصممة للأشكال غير المنتظمة يجب أن تسمح بالتعديل الديناميكي لعرض شريط الفيلم وخطوة التغذية. فإذا كان المنتج أوسع مما هو متوقع، فإن آلة تغليف الوسائد تسحب تلقائيًا كمية إضافية من الفيلم لتحقيق التداخل المناسب. أما إذا كان المنتج أضيق، فإن آلة تغليف الوسائد تقلل عرض الفيلم لتقليل الهدر وتكاليف المواد.
تتحكم آلية الخطوة في آلة تغليف الوسائد بالمسافة بين العبوة التالية والأخرى. وقد تتطلب الأشكال غير المنتظمة مسافات أكبر لمنع تداخل المنتجات أو اصطدامها أثناء النقل. وتقوم آلة تغليف الوسائد المزودة بالتحكم الذكي في الخطوة بزيادة هذه المسافات عند الحاجة، ثم تعود تلقائيًا إلى الفترات القياسية عند معالجة المنتجات الموحدة، مما يحقق أقصى إنتاجية دون المساس بالسلامة.
تضمّ أنظمة التحكُّم في آلات تغليف الوسائد الحديثة نماذج تعلُّم آليةً تحسِّن باستمرار أداء التعامل مع الأشكال. وعندما تُجهِّز آلة تغليف الوسائد آلافَ العبوات، تتعرَّف خوارزمياتها على الأنماط في تنوُّع المنتجات وتتنبَّأ بالمعايير المثلى للعبوات المستقبلية التي تمتلك خصائصَ مماثلة. وبفضل هذه القدرة التنبؤية، تستجيب آلة تغليف الوسائد بشكلٍ أسرع وأدقَّ تجاه الاختلافات مع مرور الوقت.
كما تراقب برمجية التحكُّم في آلة تغليف الوسائد معدلات الرفض والمقاييس النوعية، وتكيف عتبات الحساسية لتحقيق توازنٍ بين جودة العبوة ومعدل الإنتاج. فإذا أصبحت آلة تغليف الوسائد حذرةً جدًّا فرفعت معدل الرفض أكثر من اللازم، فإن الخوارزمية تخفِّف المعايير قليلًا. أما إذا انخفض معدل الرفض دون المستويات المقبولة من الجودة، فإن آلة تغليف الوسائد تشديد التحكُّم تلقائيًّا. ويضمن هذا السلوك الذاتي الأمثل أداءً مستمرًّا عبر مجموعات منتجاتٍ متفاوتة.
آلة تغليف الوسائد لا تعمل بشكل منعزل؛ بل تتواصل مع أنظمة التغذية الواقعة قبلها ومع شبكات النقل الواقعة بعدها. وعندما تكتشف آلة تغليف الوسائد شكلًا غير منتظم قادمًا، يمكنها إرسال إشارة إلى المعدات الواقعة قبلها لتخفيف سرعة تغذية المنتج، مما يتيح وقتًا أطول لتحديد الموضع بدقة. وبالمثل، فإن آلة تغليف الوسائد تنسق مع المعدات الواقعة بعدها لزيادة المسافات مؤقتًا إذا كانت العبوات أكبر من الحجم القياسي.
وهذا النهج المتكامل يعني أن آلة تغليف الوسائد تصبح جزءًا من نظام إنتاجي شامل. فتشارك آلة تغليف الوسائد بيانات الأداء الفعلية مع أنظمة إدارة المصنع، ما يمكن المشغلين من متابعة اتجاهات التشوهات، وتحديد مشكلات جودة المنتج عند مصدرها، والتكيف الاستباقي مع مواصفات المنتج القادم. وهذه الشفافية تحوّل آلة تغليف الوسائد من جهاز تغليف سلبي إلى وكيل نشط لمراقبة الجودة.
يمكن لآلة تغليف الوسائد الحديثة معالجة مجموعة واسعة من الأشكال غير المنتظمة، بما في ذلك المنتجات المدببة والقطع غير المتناظرة والمنتجات ذات التراكيب البارزة والمواد ذات المقاطع العرضية المتغيرة. ويختلف النطاق المحدد حسب قدرات أجهزة الاستشعار الخاصة بالآلة ومدى التعديلات المدمجة في آليات التشكيل والإغلاق. وتدعم معظم طرازات آلات تغليف الوسائد الصناعية منتجات تتباين أبعادها بنسبة ٢٠–٣٠٪ من حيث العرض والطول، شريطة أن تبقى هذه التغيرات ضمن الحدود التصميمية للآلة. وينبغي على المصنّعين التحقق من مواصفات المنتجات المحددة مقابل مواصفات المعدات قبل الشراء.
الأشكال غير المنتظمة عمومًا لا تتطلب مواد فيلم جوهرية مختلفة، لكنها قد تستفيد من الأفلام ذات مقاومة التمزق والمرونة الأعلى. وتُعرِّض آلة التغليف بالوسادة التي تتعامل مع الأشكال غير المنتظمة إجهادات متفاوتة على أقسام مختلفة من الفيلم أثناء لفه حول المنتجات غير المتناظرة. وتسمح خصائص الاستطالة الجيدة في الأفلام لآلة التغليف بالوسادة بأن تتكيف مع ملامح المنتج دون أن يتمزَّق الفيلم. علاوةً على ذلك، تساعد الأفلام ذات اتساق الختم الحراري الممتاز عبر السماكات المتغيرة في الحفاظ على سلامة الختم في المناطق التي تختلف فيها طبقات الفيلم بسبب شكل المنتج.
آلة تغليف الوسائد تمنع التلف من خلال التحكم الدقيق في سرعة التشكيل، وتوزيع الضغط الذكي، وتحديد موضع الفيلم الواقي. وتُبطئ الآلة عملية التشكيل عند اكتشافها شكلًا غير منتظم، ما يسمح للفيلم بالاستقرار تدريجيًّا حول حواف المنتج دون حدوث قفزات مفاجئة في التوتر. وتتيح ملاحظات أجهزة الاستشعار للآلة خفض ضغط التثبيت في المناطق التي يحتوي فيها المنتج على تفاصيل حساسة أو حواف حادة. علاوةً على ذلك، تتضمَّن التصاميم المتقدمة لآلات تغليف الوسائد أسطح توجيه واقية وعناصر امتصاص صدمات تُرشد العناصر غير المنتظمة بسلاسة عبر عملية التغليف دون التسبب في تجويفات أو خدوش أو تشوهات.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

