 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/11
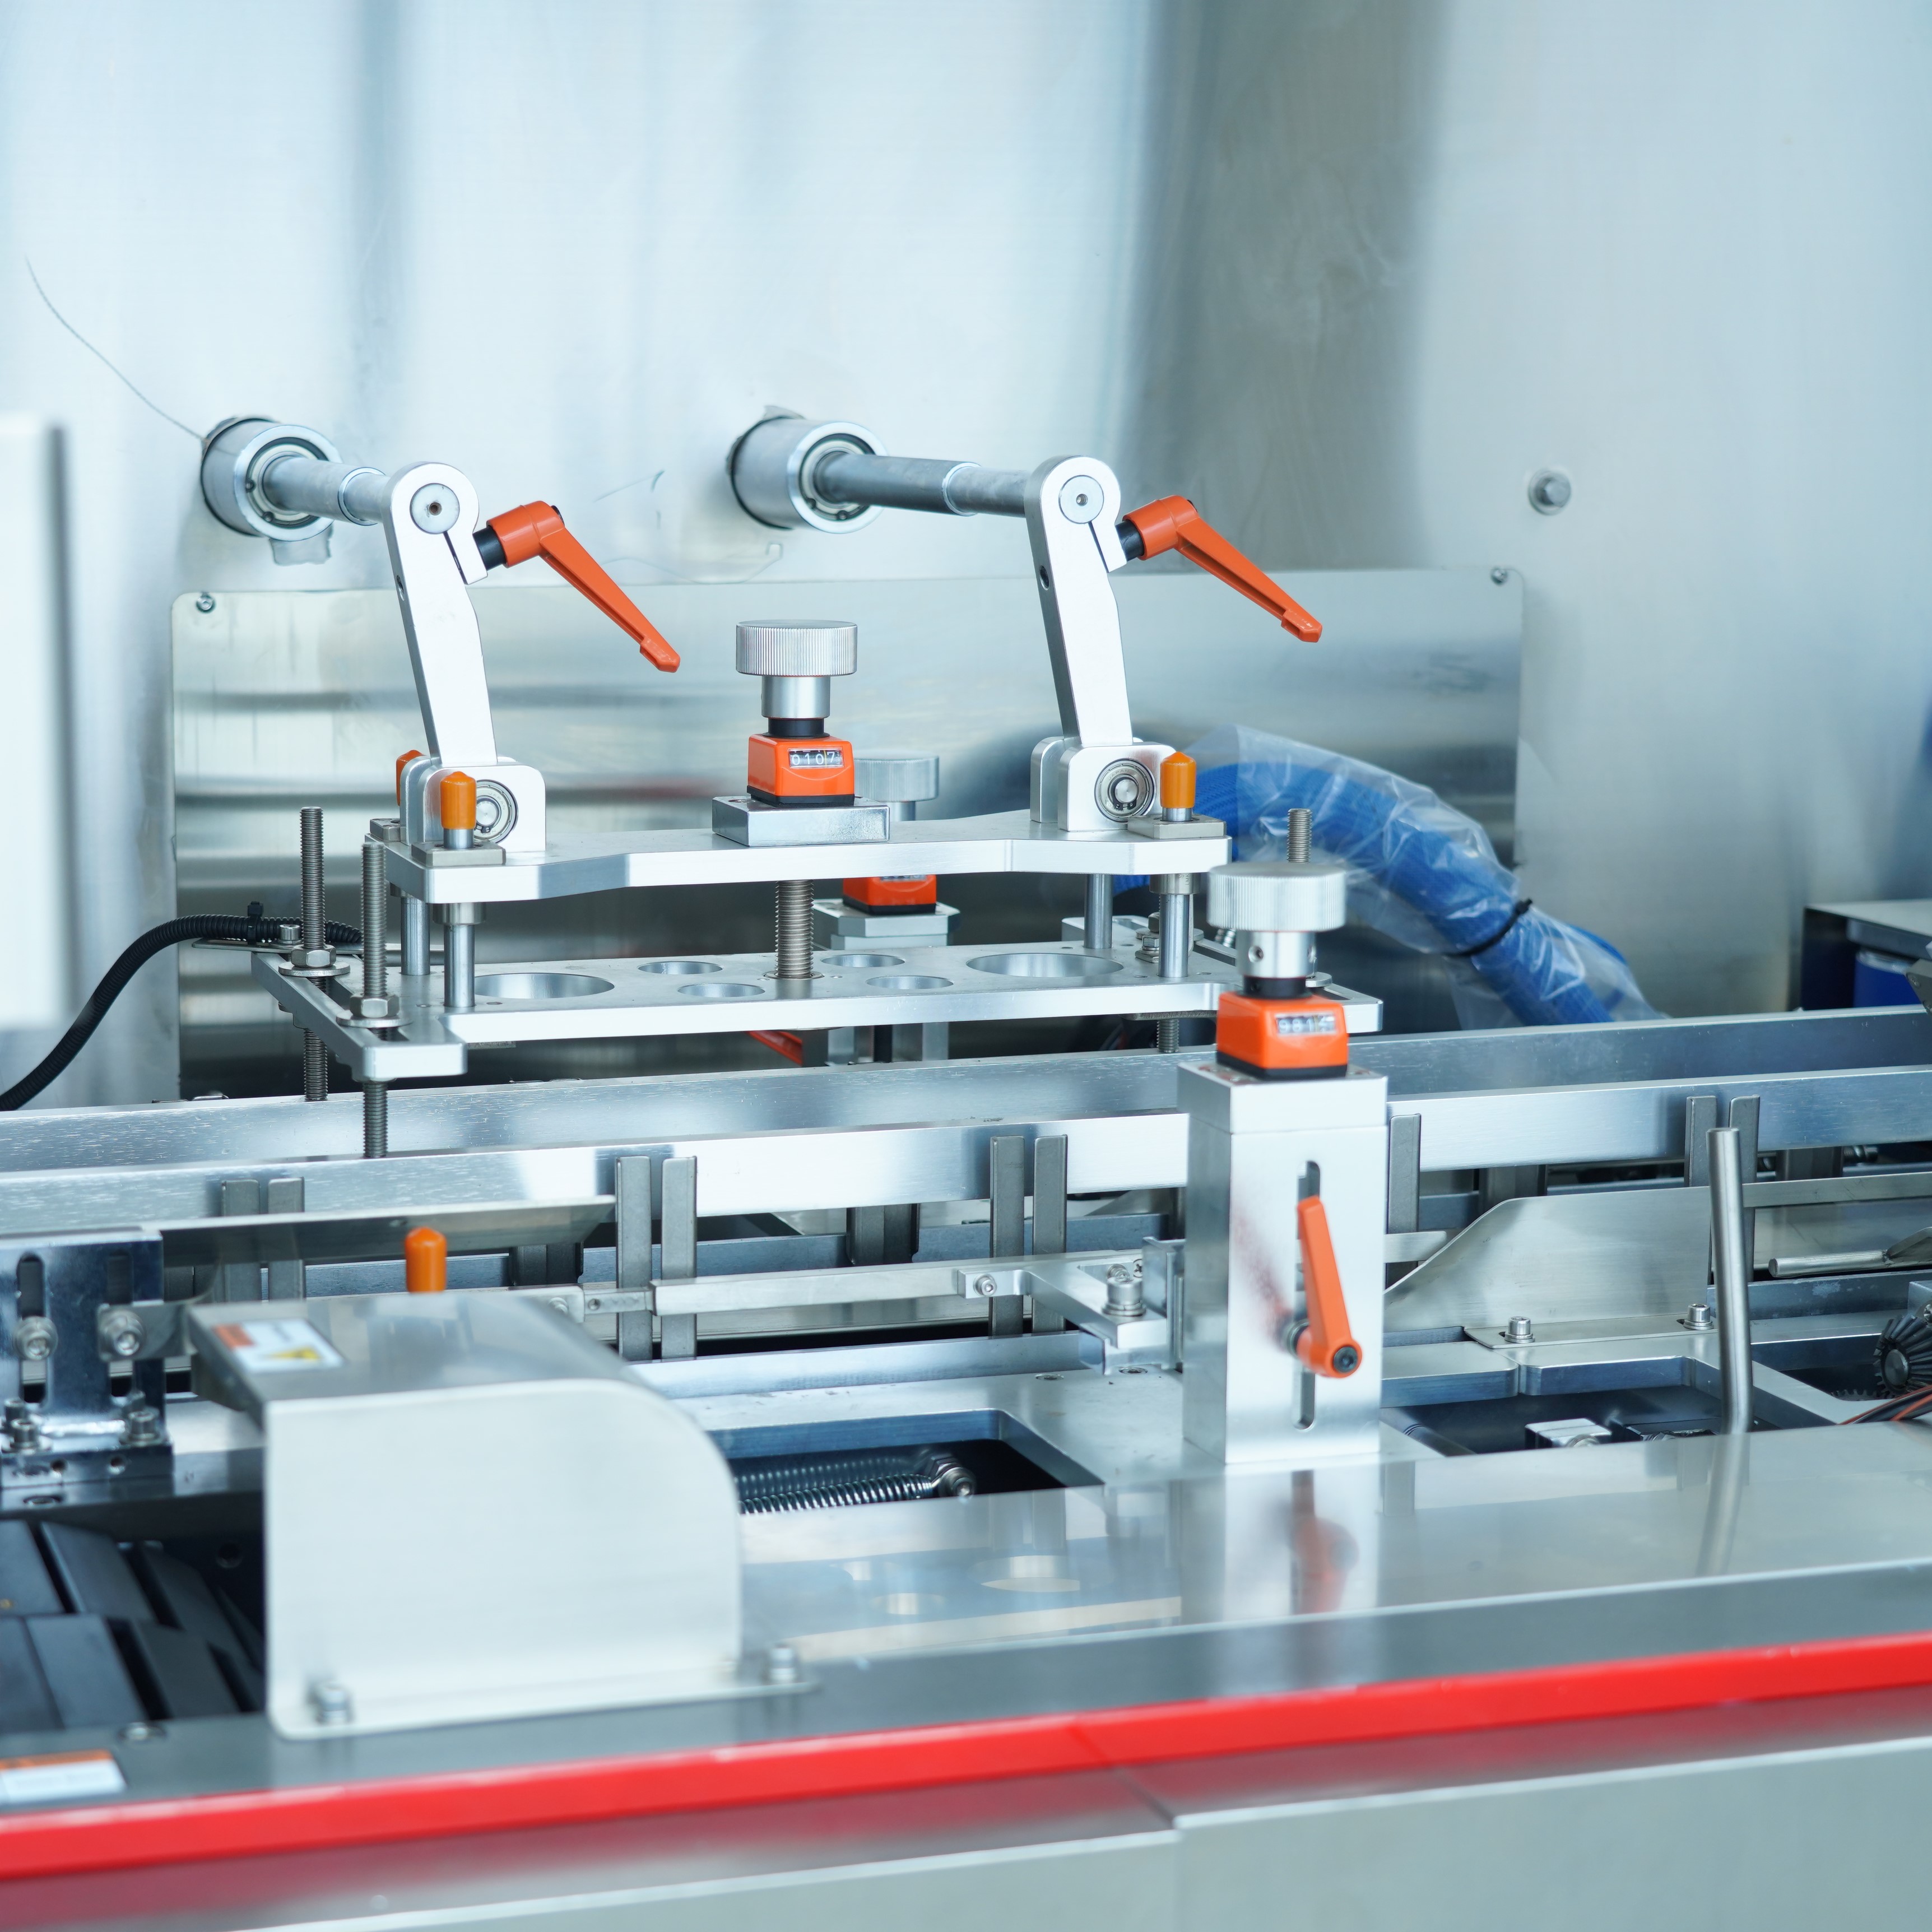
يُعَدُّ التغليف الثانوي مرحلةً حاسمةً في التصنيع، حيث تنتقل المنتجات من وحداتٍ فرديةٍ إلى عبواتٍ جاهزةٍ للشحن. وتؤتمت هذه العمليةَ آلةُ تعبئة الصناديق عبر تحميل العلب وتشكيلها وختمها بسرعاتٍ لا يمكن للتغليف اليدوي أن ينافسها. ويكشف فهمُ كيفية تحسين آلة تعبئة الصناديق لسرعة التغليف الثانوي عن الأسباب التي تدفع المصنّعين في مختلف القطاعات — من الصناعات الدوائية إلى إنتاج الأغذية — للاستثمار في هذه التكنولوجيا للحفاظ على ميزتهم التنافسية ولتلبية الطلب المتزايد.
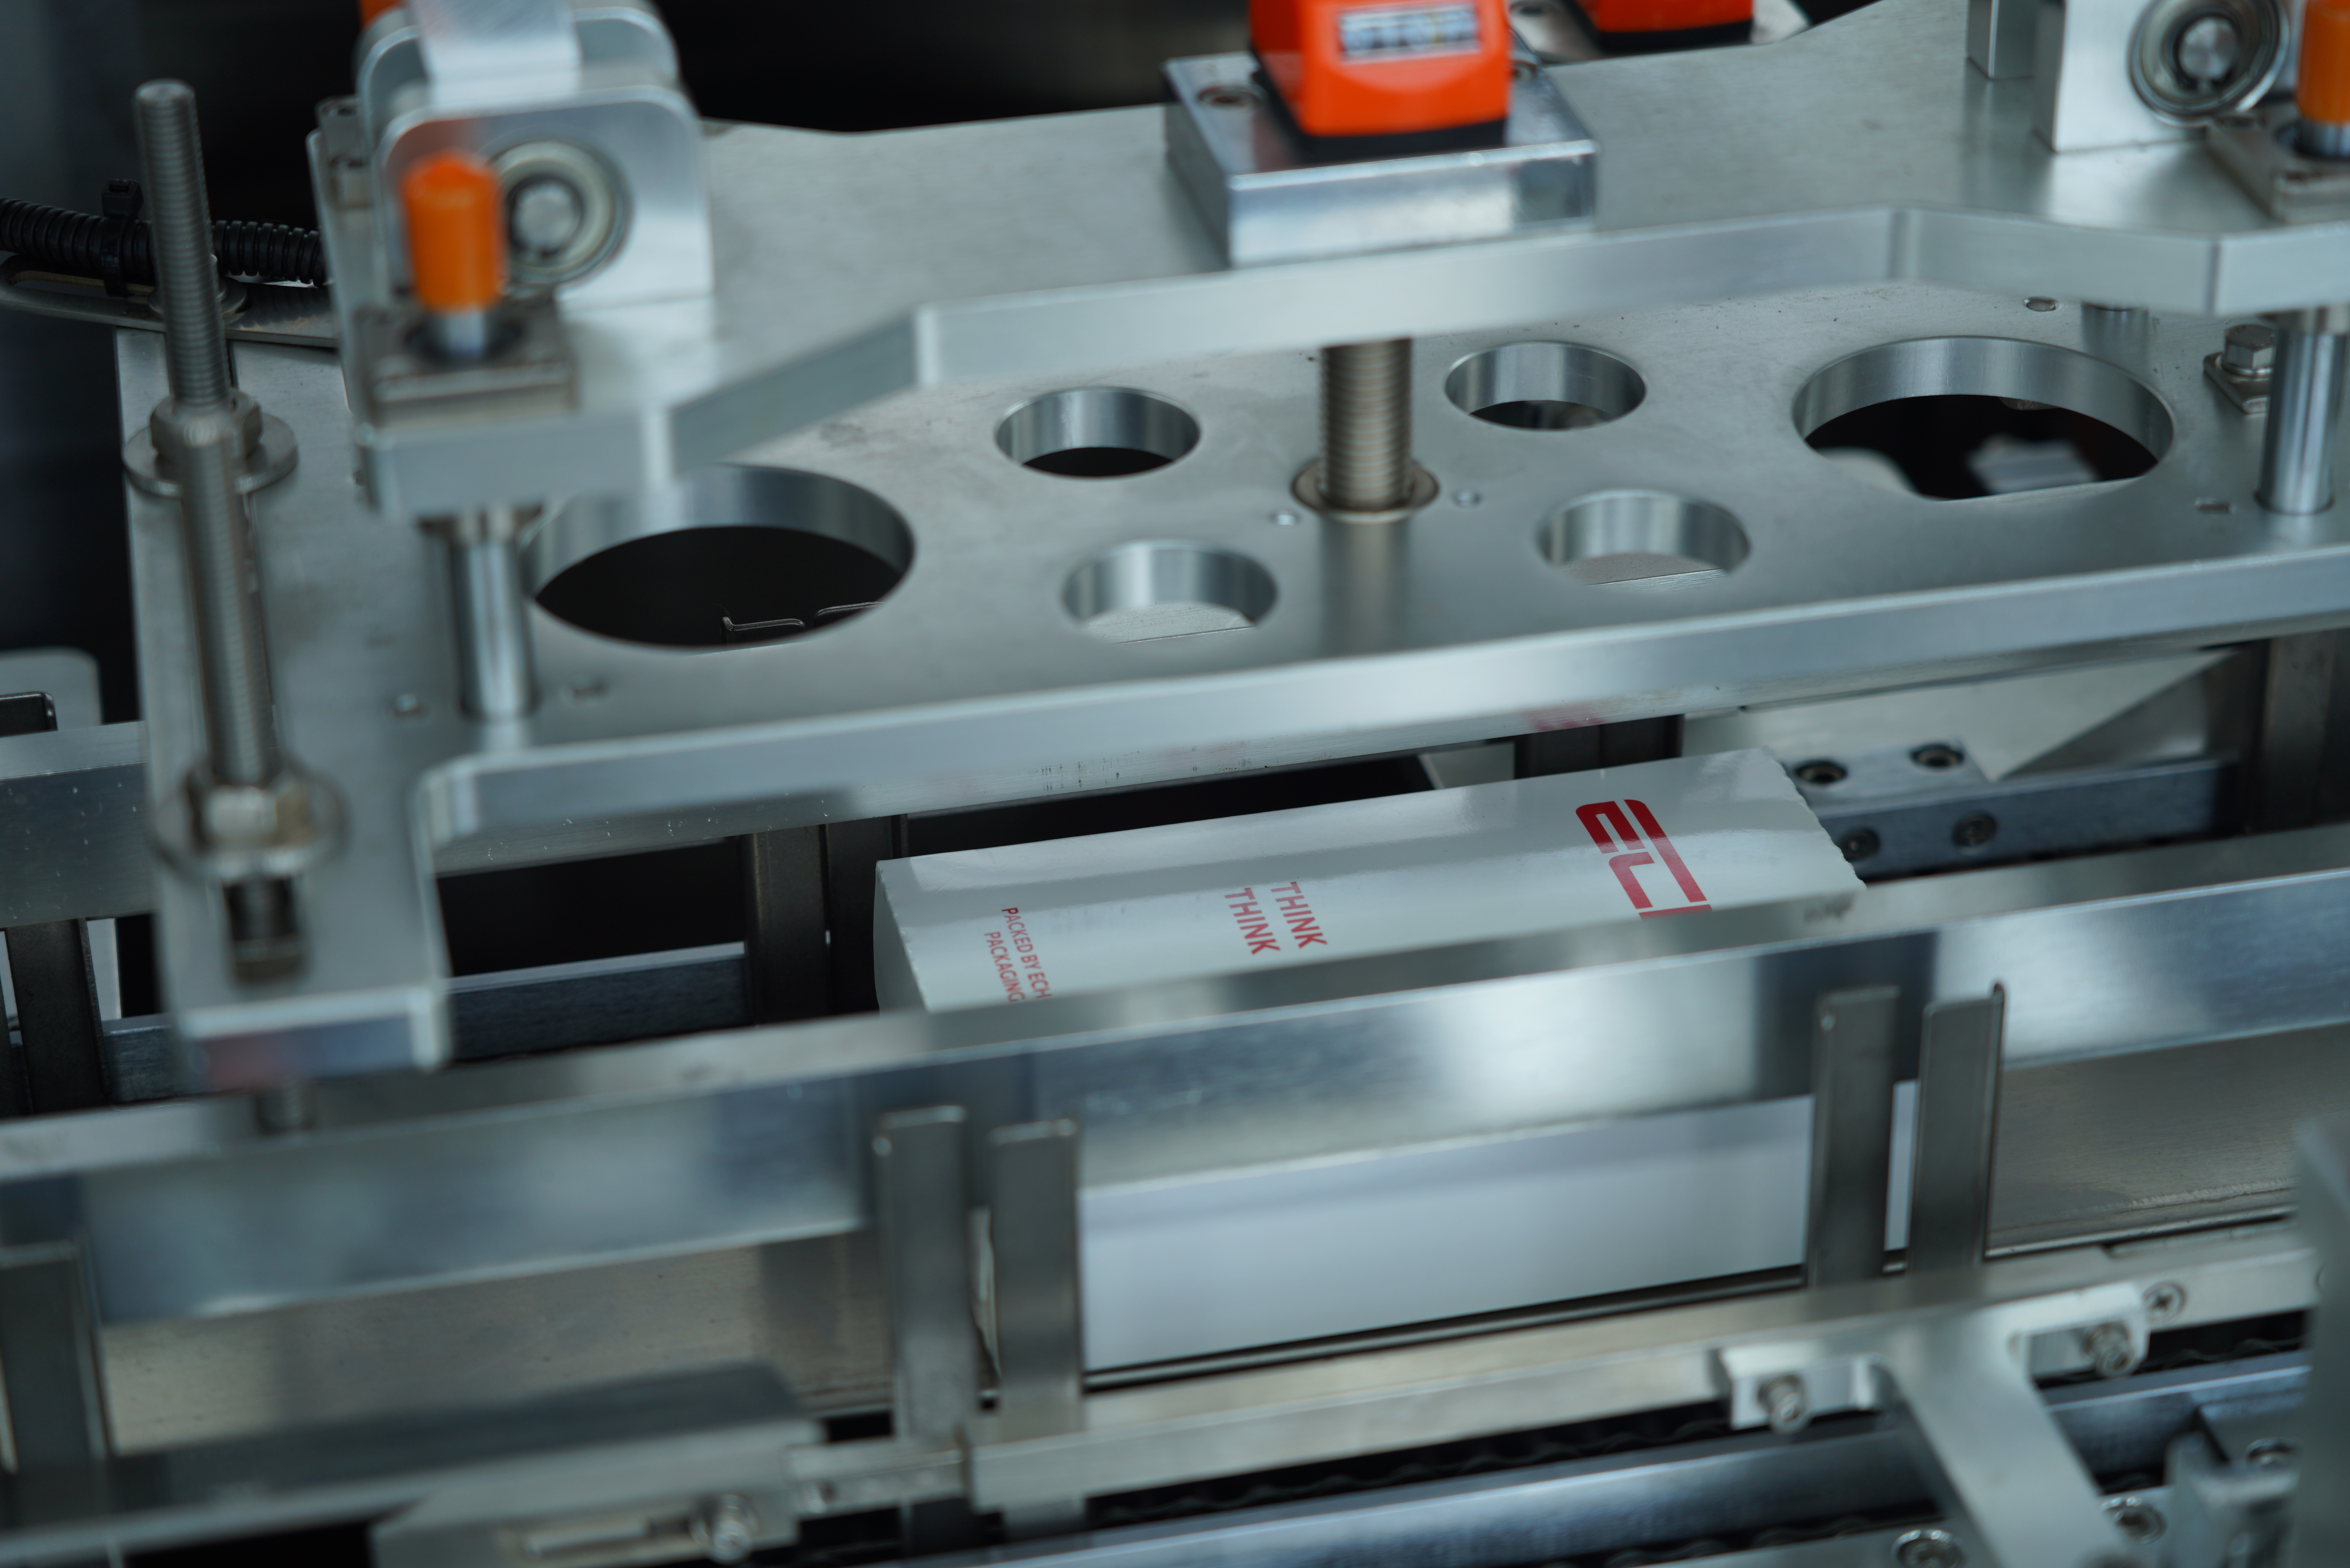
تتمثّل الميزة الأساسية لآلة تغليف الصناديق في قدرتها على تنفيذ الحركات المتكررة بدقة ميكانيكية وثباتٍ عالٍ. وعلى عكس العمل اليدوي، الذي يتباطأ مع التعب ويتفاوت حسب كفاءة العامل، تحافظ آلة تغليف الصناديق على أوقات دورة متطابقة طوال يوم الإنتاج. ويؤدي هذا الثبات مباشرةً إلى معدلات إنتاج قابلة للتنبؤ بها، وحدوث ازدحام أقل في خطوط التصنيع، وقدرة أكبر على توسيع نطاق الإنتاج دون زيادة متناسبة في تكاليف العمالة.
يعمل جهاز تغليف الصناديق من خلال سلسلة من الحركات المتواصلة المُحكَمة التوقيت بدقة، والتي تلغي التردد والتعديل اليدوي المطلوب في عمليات التعبئة اليدوية. ويقوم الجهاز بتغذية الألواح المسطحة إلى غرفة التغليف، وتشكيل هيكل العلبة، وتحميل المنتجات داخل التجويف، وتطبيق الغلق دون إيقاف بين الدورات. وقد صُمِّم كل جهاز تغليف صناديق ليؤدي هذه الإجراءات بشكل متوازٍ لا تسلسلي، أي أن تشكيل العلبة يحدث أثناء تحميل المنتجات، ويبدأ الغلق فور وصول اللوح المسطح التالي. وتمكِّن هذه البنية العملية المتداخلة جهاز تغليف الصناديق الحديث من بلوغ سرعات تتراوح بين ١٠٠ و٣٠٠ علبة أو أكثر في الدقيقة، وذلك حسب حجم العلبة وتعقيد المنتج.
يتطلب التغليف الثانوي اليدوي تغييراتٍ كاملةً في سير العمل عند التحول بين خطوط الإنتاج أو أبعاد الصناديق. ويجب على العاملين إعادة تحديد مواضع المعدات، وتعديل تقنيات الاستخدام اليدوي، وإرساء إيقاع جديد للعمل. أما آلة تعبئة الصناديق (الكارتونر) فتقلل هذه العوائق عبر أنظمة خراطيش قابلة للتغيير السريع ومنطق تحكم قابل للبرمجة. وعندما تحتاج المنشأة إلى تشغيل منتج مختلف باستخدام نفس آلة تعبئة الصناديق، فإن عملية التعديل تستغرق عادةً دقائق بدلًا من الساعات. وهذه القدرة تُمكّن المصنّعين من الاستجابة لتغيرات الطلب دون التضحية بنوافذ الإنتاج، وهي ميزةٌ بالغة الأهمية بالنسبة للمنشآت التي تدير عددًا كبيرًا من الوحدات المخزنية (SKUs) أو التي تشهد تقلبات موسمية في حجم الطلبيات.
السرعة دون اتساق تُسبِّب مشاكل لاحقًا في سلسلة التوريد. فآلة تغليف الصناديق تُنتج كثافة تعبئة متجانسة، وضغطًا موحدًا لإغلاق العلب، وتوزيعًا متوازنًا للوزن على كل وحدة. ويؤدي هذا الاتساق إلى تقليل تلف المنتج أثناء النقل، وانخفاض الشكاوى من العملاء بشأن التغليف غير المتجانس، كما يلغي الحاجة إلى الفحص اليدوي وإعادة المعالجة. وعندما تعمل آلة تغليف الصناديق بموثوقيةٍ عالية، تنخفض المطالبات المقدَّمة من شركاء اللوجستيات، ويتقبَّل الموزِّعون الشحنات دون إجراء عمليات تدقيق عشوائية، وتزداد سرعة حركة سلسلة التوريد بأكملها. وبالتالي، فإن الاتساق الذي توفره آلة تغليف الصناديق يعمل كمُضاعفٍ خفيٍّ للسرعة، من خلال إزالة التأخيرات المرتبطة بالجودة والتي تتراكم في جميع مراحل شبكة التوزيع.
تشمل أنظمة تغليف الصناديق الحديثة أجهزة استشعار وعدادات وسجلات بياناتٍ تُراقب مقاييس الأداء في الوقت الفعلي. ويمكن لمشغِّلي النظام وفرق الصيانة اكتشاف أنماط التآكل أو تدهور المكونات أو عدم المحاذاة قبل حدوث العطل. وتمنع الصيانة التنبؤية، التي تدعمها بيانات التشخيص الخاصة بأنظمة تغليف الصناديق، توقف التشغيل غير المجدول، وهي واحدة من أكبر مسببات خفض السرعة الخفية في مرحلة التغليف الثانوي. فقد يؤدي توقف التشغيل لمدة ساعة واحدة في عملية يدوية إلى إبطاء الإنتاج بمقدار وردية عمل واحدة؛ أما توقف نفس النظام عن العمل لمدة ساعة واحدة أثناء تشغيله بسرعة ٢٠٠ علبة في الدقيقة، فيعادل خسارةً قدرها ١٢٠٠٠ وحدة. وهذه الفجوة في التأثير تعني أن الاستثمارات في موثوقية نظام تغليف الصناديق تُحقِّق عوائدَ غير متناسبة.
عادةً ما يحلّ صندوق التغليف الآلي محل أربعة إلى ثمانية عمال يدوين، وفقًا لمتطلبات السرعة. وبدلًا من اعتبار ذلك إلغاءً للوظائف، فإن المصنّعين ذوي التفكير الاستباقي يعيدون توزيع هؤلاء العاملين على مهام ضبط الجودة، أو فحص المنتجات، أو الإشراف على خط الإنتاج، أو مراحل التغليف السابقة. ويؤدي هذا إعادة التوزيع إلى رفع مستوى الذكاء والاستجابة العامة لخط الإنتاج. وبوجود صندوق تغليف آلي، يمكن للمنشأة زيادة الإنتاج عبر تمديد ساعات تشغيل الخط أو تعديل إعدادات الجهاز، بدلًا من التعاقد مع عمّال جدد وتدريبهم. كما أن قيود توفر اليد العاملة، التي تُشكّل سقفًا صلبًا لسرعة التغليف اليدوي، لم تعد تحدّ من النمو عندما يتولى صندوق التغليف الآلي مهام التغليف الثانوي.
تُعَدُّ الزيادات الموسمية في الطلب واقعًا ملموسًا بالنسبة للكثير من المصنِّعين. ويوفِّر جهاز تغليف الصناديق قدرةً إضافيةً على التكيُّف مع هذه الزيادات دون التأخيرات الناجمة عن عمليات التوظيف والانضمام والتدريب التي تُعقِّد العمليات اليدوية. فعندما يبلغ الطلب في فصل الصيف أوجه أو تزداد طلبات العطلات بشكلٍ مفاجئ، يمكن تشغيل جهاز تغليف الصناديق الموجود بالفعل لفترات عمل ممتدة أو خلال عطلات نهاية الأسبوع، مع تغيير بسيط في إشراف المشغلين فقط. وهذه المرونة غير ممكنة تمامًا عند الاعتماد الكلي على العمل اليدوي، وهي تشكِّل ميزة تنافسية كبيرة. وبفضل امتلاك جهاز تغليف صناديق، يستطيع المصنِّع الالتزام بجداول التسليم المتفق عليها مع العملاء، بينما لا يستطيع المنافس الذي يعتمد على التعبئة اليدوية الوفاء بهذه الجداول بشكلٍ موثوق.
السرعة التي يوفرها جهاز تغليف الصناديق تقلل مباشرةً تكلفة العمالة لكل علبة. وعندما تمثّل العمالة ما نسبته ٦٠ إلى ٧٠ في المئة من إجمالي نفقات التغليف الثانوي، فإن استخدام جهاز تغليف الصناديق يقلّل عدد العاملين المطلوبين من ستة إلى عاملَيْن فقط، ما يؤدي إلى وفورات كبيرة في التكلفة لكل وحدة. وتتيح هذه الميزة الاقتصادية للمصنّعين إعادة استثمار هذه الوفورات في مواد ذات جودة أعلى، أو تصاميم تغليف فاخرة، أو أسعار تنافسية. وبشكلٍ أساسي، يُغطّي جهاز تغليف الصناديق تكلفته الذاتية عبر خفض العمالة، وفي الوقت نفسه يحسّن الإنتاج، مكوّنًا دورة إيجابية تتقوّى فيها السرعة والربحية بعضهما بعضاً.
غالبًا ما يؤدي التعبئة اليدوية إلى تهشُّم الصناديق أو عدم انسجام إغلاقات العلب الورقية أو تلف المنتجات، ما يستدعي إعادة التعبئة. أما آلة تجميع العلب الورقية فهي تتعامل مع قوالب الصناديق والعلب المغلقة بشكل ميكانيكي دقيق يقلل من الهدر الناتج عن التلف. وعلى امتداد سنة واحدة، يمكن أن يفوق خفض الهدر في المواد الناجم عن تشغيل آلة تجميع العلب الورقية المُعايرة بدقة مئات أو حتى آلاف الدولارات، وفقًا لحجم الإنتاج. وهذه الفائدة الخفية لآلة تجميع العلب الورقية تُضاعف ميزة السرعة من خلال ضمان أن يتحول جزء أكبر من الإنتاج مباشرةً إلى منتج جاهز للبيع بدلًا من أن يصبح هدرًا يتطلب إعادة معالجة.
السرعة الإنتاجية الناتجة عن آلة تجميع العلب الورقية تختلف باختلاف آلة تغليف الصناديق يعتمد ذلك على حجم العلبة و أبعاد المنتج و طريقة الإغلاق. فعادةً ما تعمل المنتجات خفيفة الوزن المُعبَّأة في علب قياسية بسرعة تتراوح بين ١٥٠ و٣٠٠ علبة في الدقيقة، بينما قد تعمل المنتجات الأثقل أو ذات الأشكال غير المنتظمة بسرعة تتراوح بين ٦٠ و١٥٠ علبة في الدقيقة. ويقوم مورِّد آلة تعبئة العلب بإجراء تجارب تشغيلية على خط الإنتاج باستخدام منتجاتك الفعلية وعبواتك لتحديد معدل الإنتاج الفعلي. وهذه السرعة تكون عادةً أعلى بخمسة إلى عشرة أضعاف من سرعة العمال المُدرَّبين الذين يقومون بالتغليف يدويًّا.
يضم جهاز تغليف الصناديق سكك تشكيل قابلة للضبط، وأدلة لتوجيه المنتجات، وآليات إغلاق تتكيف مع التغيرات في الأحجام ضمن نطاقات محددة. ويستغرق تغيير الإعدادات بين أبعاد صناديق متشابهة على جهاز تغليف واحد من ١٥ إلى ٣٠ دقيقة، ويتطلب ذلك تعديل الأدوات. وبعض طرازات أجهزة تغليف الصناديق مزودة بخراطيش وحدوية يمكن استبدالها بسرعة لتناسب تنسيقات مختلفة تمامًا. أما التغييرات الجذرية في المنتج — مثل الانتقال من الألواح المسطحة إلى الزجاجات الأسطوانية — فقد تتطلب استخدام نوع مختلف من أجهزة تغليف الصناديق، لكن معظم المنشآت تُوحِّد التنسيقات لتحقيق أقصى درجة من المرونة في تشغيل معداتها.
تتطلب آلة تغليف الصناديق تنظيفاً يومياً، وتفقّداً أسبوعياً للسلاسل والسيور، وتزييتاً شهرياً لمحور الدوران وأنظمة القيادة. وتشمل جداول الصيانة الوقائية—التي تُحدَّد عادةً كل شهر أو كل ثلاثة أشهر وفقاً لمدة التشغيل—استبدال شفرات الختم، ومعايرة أجهزة الاستشعار، والتحقق من المحاذاة. وتُنبِّه أنظمة تغليف الصناديق الحديثة المزودة بتشخيص مدمج المشغلين إلى احتياجات الصيانة قبل حدوث الأعطال. وعادةً ما يخصّص المصنعون من ٤ إلى ٨ ساعات شهرياً لصيانة آلات تغليف الصناديق، وهي فترة قصيرة جداً مقارنةً بالقيمة العالية لوقت التشغيل المستمر والموثوقية في السرعة التي تحقّقها هذه الآلات.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

