 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/19
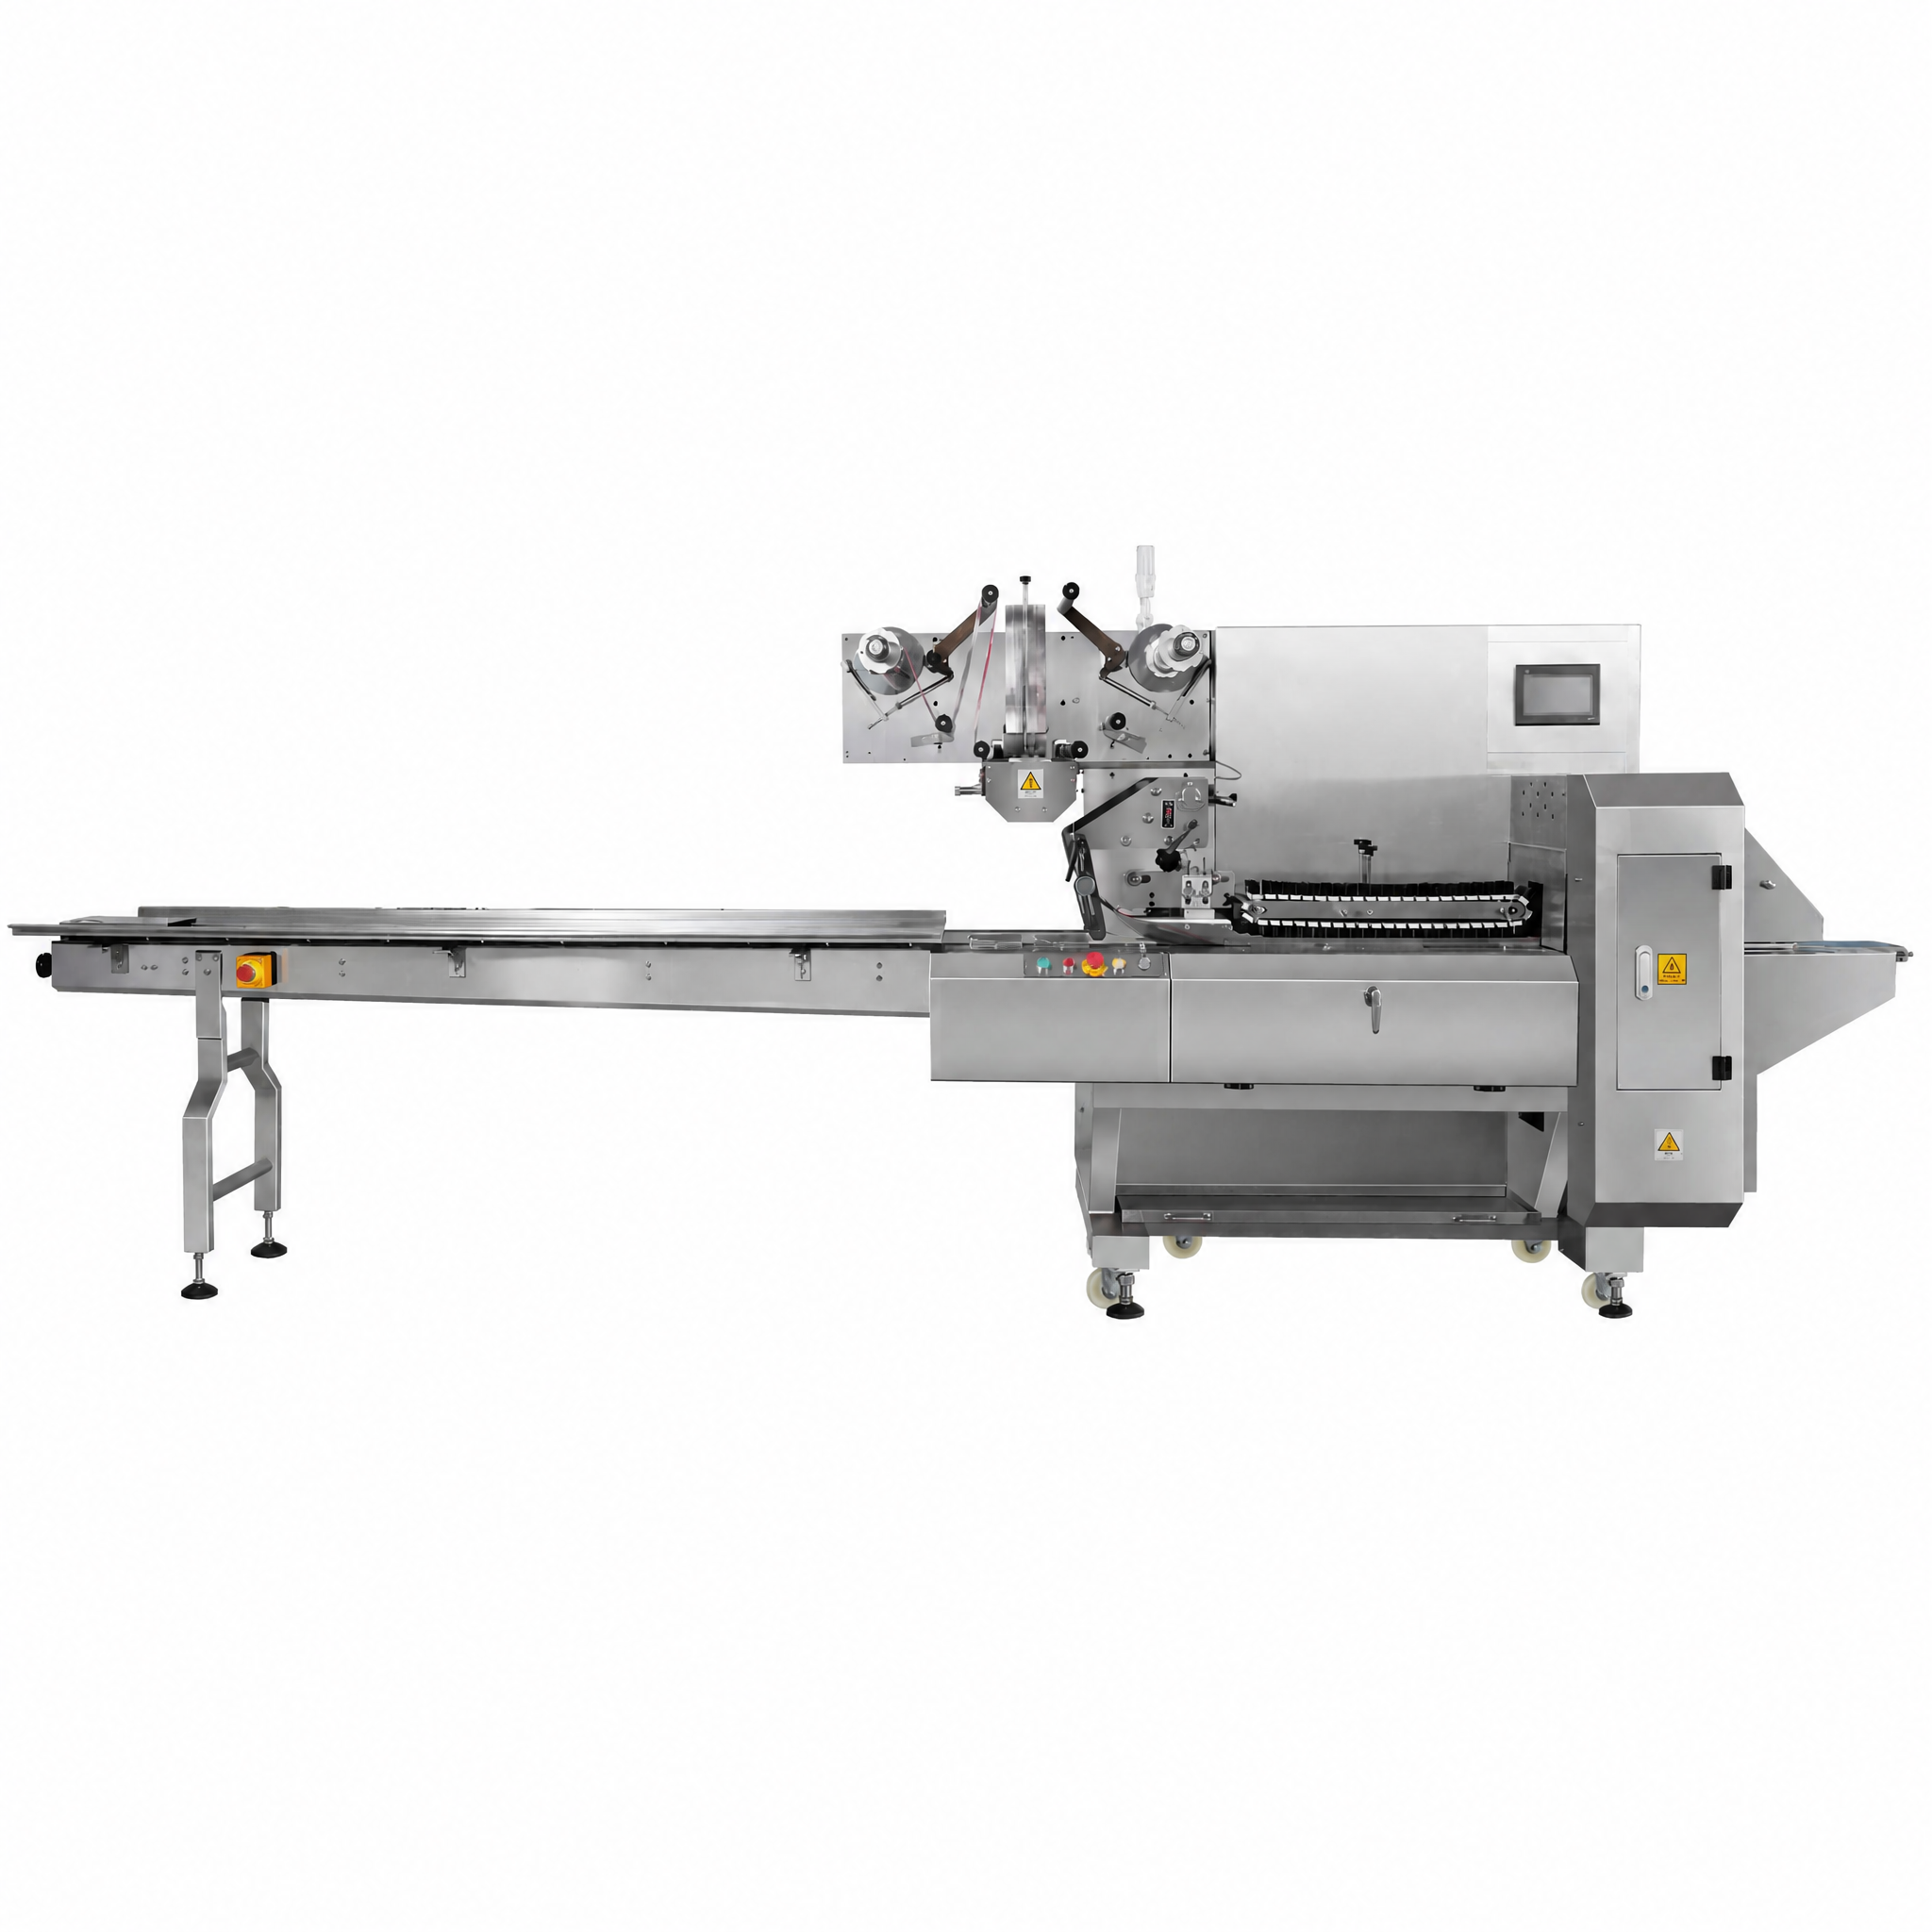
الاختيار بين آلة تغليف تدفق أفقية وتُعَدّ تكنولوجيا التغليف الخارجي واحدةً من أكثر قرارات التغليف حساسيّةً التي تواجهها شركات التصنيع اليوم. فعلى الرغم من أن كلا الطريقتين تُنتجان منتجات مغلفة، فإن آليات التشغيل الخاصة بهما وقدراتهما الإنتاجية من حيث السرعة وهيكل التكاليف المُترتِّب عليها وملاءمتهما لأنواع مختلفة من المنتجات تختلف اختلافاً كبيراً. وبفهم هذه الفروق، يصبح بمقدور فرق الإنتاج اختيار الحل الذي يتماشى مع أهدافها في معدل الإنتاج، وأبعاد المنتجات، والقيود المفروضة على الميزانية. وتستعرض هذه المقارنة طريقة عمل آلة التغليف الأفقي بالتدفق مقارنةً بأنظمة التغليف الخارجي، وتكشف عن الحالات التي تحقِّق فيها كل تكنولوجيا قيمةً فائقةً.
تَعمَل آلة التغليف الأفقية ذات التدفق من خلال منهجية تغليفٍ مختلفة جذريًّا عن معدات التغليف الخارجي. فتستمدُّ آلة التغليف الأفقية ذات التدفق الفيلم من لفائف، وتُشكِّل أنبوبًا مستمرًّا حول المنتجات، ثم تُغلِق هذا الأنبوب طوليًّا وعرضيًّا في حركة واحدة سلسة. أما آلات التغليف الخارجي، فتغطّي كلَّ عنصرٍ على حدةٍ باستخدام أوراق فيلم مقطوعة مسبقًا، وبآليات إغلاق مختلفة. وتؤدي هذه الاختلافات التقنية إلى تبايناتٍ في سرعة الإنتاج وكفاءة استهلاك المواد وتكلفة الوحدة، ما يؤثِّر مباشرةً في الربحية. ولتقييم آلة التغليف الأفقية ذات التدفق مقارنةً بالتغليف الخارجي، لا بدَّ من تحليل الأداء التشغيلي ومتطلبات الاستثمار والتكلفة الإجمالية للملكية على المدى الطويل.
تُمثِّل آلة التغليف الأفقية ذات التدفق نهجًا عالي الأتمتة لتغليف المواد المرنة. وتقوم هذه الآلة بإدخال الفيلم تلقائيًّا وباستمرار من لفات كبيرة، ما يلغي الحاجة إلى مواد مقطَّعة مسبقًا. وتشكِّل آلة التغليف الأفقية ذات التدفق الفيلم على هيئة أنبوب، ثم توضع المنتجات داخله، وتُنفَّذ عمليات الختم الطولي والعرضي في وقتٍ واحد. ويؤدي هذا الأسلوب إلى إنتاج أكياس مغلقة تحتوي المنتجات بالكامل داخل مادة التغليف. وتنبع كفاءة آلة التغليف الأفقية ذات التدفق من قدرتها على معالجة مئات أو آلاف الوحدات في الساعة دون تدخل يدوي بين الدورات. كما أن كل دورة لآلة التغليف الأفقية ذات التدفق تكتمل خلال جزء صغير من الثانية، ما يجعل هذه التكنولوجيا مثاليةً للبيئات الإنتاجية عالية الحجم، حيث يؤثر السرعة تأثيرًا مباشرًا في الربحية.
تُعَدُّ السرعة إحدى أبرز المزايا الجاذبة لآلة التغليف الأفقية ذات التدفق. ويمكن للمعدات الحديثة أن تحقِّق معدلات إنتاج تتراوح بين ٦٠ و٣٠٠ عبوة في الدقيقة، وذلك حسب حجم المنتج وسماكة الفيلم. وتُعتبر هذه القدرة على الإنتاج كافية لجعل آلة التغليف الأفقية ذات التدفق ضروريةً للمنتجين العاملين على نطاق صناعي. أما آلات التغليف الخارجي فعادةً ما تُنتج ما بين ٢٠ و١٠٠ عبوة في الدقيقة، ما يجعلها أبطأ بكثير عند معالجة أحجام منتجات مكافئة. وعندما تتطلَّب أهداف الإنتاج آلاف الوحدات يوميًّا، فإن الفارق في السرعة بين آلة التغليف الأفقية ذات التدفق ونظم التغليف الخارجي ينعكس مباشرةً في خفض تكاليف العمالة، وتسريع جداول التوريد، وتحسين المرونة التصنيعية. وللشركات التي توسِّع إنتاجها، توفِّر آلة التغليف الأفقية ذات التدفق ميزة تنافسية واضحة في الوفاء بجداول التسليم الطموحة.
تُطبِّق آلات التغليف الخارجي أوراق الفيلم المقطوعة مسبقًا حول المنتجات الجاهزة بحركة تغليف. وتقوم الآلة بوضع الفيلم حول القطعة، وتداخل المادة، ثم تستخدم الحرارة أو الضغط لختم الحواف. وعلى عكس آلة التغليف الأفقي بالتدفق، يتطلب التغليف الخارجي إما قصًّا وتجهيزًا يدويًّا أو آليًّا لأجزاء الفيلم الفردية. وهذه الخطوة الإضافية تُحدث حدًّا طبيعيًّا في السرعة. وتعمل تقنية التغليف الخارجي بكفاءة استثنائية مع المنتجات ذات الأشكال غير المنتظمة، أو المتطلبات الخاصة بالوضعية التسويقية الراقية، أو الحالات التي يعزِّز فيها العلامة التجارية المرئية عبر وجوه متعددة من الفيلم الجاذبية على الرفوف. كما يوفِّر نهج التغليف الخارجي مرونةً أكبر في العروض البصرية المخصصة مقارنةً بآلة التغليف الأفقي بالتدفق، التي تُنشئ هياكل أكياس أكثر انتظامًا.
تتفوّق آلات التغليف الخارجي عندما تختلف أبعاد المنتجات بشكل كبير أو عندما تتطلّب العروض الجمالية وضع الفيلم في مواضع محددة. أما آلة التغليف الأفقي بالتدفق فتؤدي أفضل أداءٍ لها مع المنتجات التي تكون متماثلة الحجم والشكل، بينما تتيح تقنية التغليف الخارجي التعامل مع تنوّع أكبر في الأبعاد دون الحاجة إلى إعادة تجهيز مكثفة. المنتجات والمنتجات التي تتطلّب عرض العلامة التجارية بشكل مرئي على جوانب متعددة تستفيد من إمكانات تحديد المواضع يدويًّا أو شبه يدويًّا التي توفرها تقنية التغليف الخارجي. ومع ذلك، فإن هذه المرونة تأتي على حساب انخفاض معدل الإنتاج وازدياد متطلبات اليد العاملة مقارنةً بآلة التغليف الأفقي بالتدفق. وللمُنتِجين المتخصصين، والهدايا، والمنتجات الفاخرة التي يبرّر عرض التغليف فيها تباطؤ سرعة الإنتاج، تظل تقنية التغليف الخارجي الخيار المفضّل رغم عيبها المتمثل في انخفاض معدل الإنتاج مقارنةً بآلة التغليف الأفقي بالتدفق.
تتطلّب آلة التغليف الأفقيّة استثماراً أوليّاً كبيراً، يتراوح عادةً بين ٥٠٬٠٠٠ دولار أمريكي و٢٠٠٬٠٠٠ دولار أمريكي، وذلك تبعاً للمواصفات وقدرة التشغيل السريع والتعديلات المطلوبة. أما أنظمة التغليف الخارجيّ فتكلّف عادةً أقلّ في البداية، مع توافر النماذج الأساسية ضمن نطاق سعريّ يتراوح بين ٢٠٬٠٠٠ دولار أمريكي و٨٠٬٠٠٠ دولار أمريكي. ويُعتبر هذا الفارق السعريّ سبباً يجعل التغليف الخارجيّ أكثر سهولةً بالنسبة إلى المصانع الصغيرة أو الشركات التي تختبر فئات منتجات جديدة. ومع ذلك، فإن التكلفة الإجمالية للاستعمال لا تقتصر على ثمن المعدّة فقط. فعلى الرغم من ارتفاع التكلفة الأولية لآلة التغليف الأفقيّة، فإن هذا الاستثمار يوزَّع على ملايين الوحدات طوال عمر التشغيل الفعليّ لهذه الآلة. وبما أن تكلفة كل وحدة تُنتَج بواسطة آلة التغليف الأفقيّة أقلّ، فإنها عادةً ما تعوّض النفقات الرأسمالية الأعلى خلال فترة تتراوح بين ١٢ و٢٤ شهراً بالنسبة إلى المنتجين ذوي الحجم المتوسط إلى العالي. أما بالنسبة إلى العمليات التي تنتج أقلّ من ٥٠٠٬٠٠٠ وحدة سنوياً، فقد يحقّق التغليف الخارجيّ عوائد ماليّة أفضل.
يُعَدُّ استهلاك مادة الفيلم تكلفةً جاريةً كبيرةً في عمليات التغليف. وتستخدم آلة التغليف الأفقية ذات التدفق المستمر الفيلم من لفاتٍ متواصلةٍ مع أقل قدرٍ ممكنٍ من الهدر، لأن الآلة تحسب بدقة أطوال الفيلم المطلوبة لكل وحدة. أما التغليف الخارجي فيتطلب صفائح فيلم مقطوعة مسبقًا، ما يؤدي حتمًا إلى إنتاج مواد ناتجة عن القطع وهدرٍ. وتصل كفاءة استخدام المادة في آلة التغليف الأفقية ذات التدفق المستمر عادةً إلى ٩٥–٩٨٪، بينما تحقق أنظمة التغليف الخارجي عادةً كفاءةً تتراوح بين ٨٥–٩٢٪ بسبب الخسائر الناجمة عن عملية القطع والمناولة. وللمُنتِجين ذوي الإنتاج العالي، يمكن أن تؤدي وفورات المادة الناتجة عن استخدام آلة التغليف الأفقية ذات التدفق المستمر إلى خفض التكلفة لكل وحدة بنسبة ٢–٥٪ مقارنةً بالتغليف الخارجي. وتتضاعف هذه الهوامش بشكل كبير عند إنتاج ملايين الوحدات. كما تختلف متطلبات العمالة اختلافًا كبيرًا: فعادةً ما تحتاج آلة التغليف الأفقية ذات التدفق المستمر إلى مشغلٍ واحدٍ يدير عدة آلات، في حين يتطلب التغليف الخارجي عادةً مشغلًا منفردًا لكل آلة أو تدخلًا يدويًّا كبيرًا في عملية وضع الوحدات.
يُعتبر حجم الإنتاج العامل الحاسم الرئيسي في تحديد ما إذا كانت آلة التغليف الأفقية ذات التدفق أو آلة التغليف الخارجي توفر اقتصاديات أفضل. فبالنسبة للأحجام السنوية التي تتجاوز مليونَي وحدة، تُوفِّر آلة التغليف الأفقية ذات التدفق عائد استثمارٍ متفوقًا في الغالب. وتزداد قيمة السرعة وكفاءة استهلاك المواد في آلة التغليف الأفقية ذات التدفق كلما زاد حجم الإنتاج. أما بالنسبة للأحجام ما بين ٥٠٠٠٠٠ و٢ مليون وحدة سنويًّا، فإن إعداد نماذج مالية تفصيلية للمقارنة بين الطرازين المُدرَسين يصبح أمرًا جوهريًّا. وتظل آلات التغليف الخارجي أكثر جدوى اقتصاديًّا بالنسبة للمصنِّعين الذين ينتجون أقل من ٥٠٠٠٠٠ وحدة سنويًّا. وبفهم مسار حجم إنتاجك خلال السنوات الثلاث إلى الخمس القادمة، يمكنك ضمان أن يكون اختيار المعدات مُلائمًا للنمو المستقبلي بدلًا من أن يُقيِّد الطاقة الإنتاجية.
تؤثر أبعاد المنتجات وأشكالها ومتطلبات الجماليات الخاصة بتغليفها تأثيراً كبيراً في اختيار المعدات. وتُعَدّ آلة التغليف الأفقية من نوع «فلو-باك» الخيار الأمثل للمنتجات المستطيلة والأسطوانية، بينما تتفوق تقنية التغليف الخارجي (أوفر-رابينغ) في التعامل مع الأشكال غير المنتظمة، ولتلبية احتياجات التموضع الفاخر، ولإظهار العلامة التجارية في اتجاهات متعددة. كما أن المنتجات التي تتطلب عرضاً بصرياً محدداً على جوانبها المختلفة تميل أكثر إلى الاعتماد على تقنية التغليف الخارجي بدلًا من آلة التغليف الأفقية من نوع «فلو-باك». وعلى العكس من ذلك، فإن المنتجات ذات الأبعاد الموحَّدة تستفيد من سرعة وكفاءة آلة التغليف الأفقية من نوع «فلو-باك». لذا، يجدر تقييم مدى توافق مجموعة منتجاتك مع القيود والقدرات الخاصة بكل تقنية. وبالفعل، يستخدم بعض المصنّعين كلا النوعين معاً: آلة تغليف أفقية من نوع «فلو-باك» للمنتجات القياسية عالية الحجم، ومعدات تغليف خارجي للمنتجات الخاصة أو المخصصة، ما يشكّل نهجاً هجينياً يحقّق أقصى درجات الكفاءة عبر نطاق واسع ومتنوّع من المنتجات.
تعمل آلة التغليف الأفقية بالتدفق عادةً بمعدل ٦٠ إلى ٣٠٠ عبوة في الدقيقة، بينما تُنتج آلات التغليف الخارجي ٢٠ إلى ١٠٠ عبوة في الدقيقة. وتنبع السرعة الفائقة لآلة التغليف الأفقية بالتدفق من تغذية الفيلم المستمرة وعمليات الختم المتزامنة، في حين تتطلب آلات التغليف الخارجي خطوات منفصلة لتحديد موضع الفيلم والختم. وللمُنتِجين الذين يحتاجون إنتاجًا عالي السرعة، توفر آلة التغليف الأفقية بالتدفق طاقة إنتاجية أعلى بثلاثة إلى خمسة أضعاف مقارنةً بمعدات التغليف الخارجي، ما يجعلها الخيار الأساسي للتصنيع على نطاق صناعي.
تتفاوت متطلبات الصيانة بين التقنيات، لكنها عمومًا مُقارَبة عند أخذ شدة التشغيل في الاعتبار. وتتطلب آلة التغليف الأفقي بالتدفق تنظيفًا دوريًّا لمسار الفيلم، وصيانةً منتظمةً لفكّات الإغلاق، وخدمةً دوريةً لنظام الدفع. أما آلات التغليف الخارجي فتحتاج إلى صيانةٍ دوريةٍ لأسطوانات الإغلاق، واستبدال شفرات قطع الفيلم، والعناية بآليات التموضع. ونظرًا لأن آلة التغليف الأفقي بالتدفق تعمل باستمرار وبسرعات عالية، تصبح الصيانة الوقائية أمرًا حاسمًا للحد من أوقات التوقف. أما معدات التغليف الخارجي، التي تعمل بسرعات أبطأ، فقد تشهد أنماط اهتراء مختلفة. وكلا النوعين يتطلبان فنيِّين مؤهلين وجدولاً صيانةً دوريًّا لكفالة الأداء الأمثل وطول العمر التشغيلي.
تتفوّق آلة التغليف الأفقية ذات التدفق في التعامل مع أبعاد المنتجات المتجانسة، لكنها تتطلّب إعادة ضبط وإجراء تعديلات على الأدوات عند التعامل مع أحجام مختلفة اختلافًا كبيرًا. أما آلات التغليف الخارجي فتوفر مرونةً أكبر أصليًّا في التعامل مع التباينات البُعدية دون الحاجة إلى تغييرات واسعة النطاق. ومع ذلك، فإن التصاميم الحديثة لآلات التغليف الأفقية ذات التدفق تضمّ بشكل متزايد مكوّنات قابلة للتغيير السريع وأنظمة مُحرَّكة بواسطة محركات سيرفو، ما يقلّل من وقت التعديل. وللعمليات التي تُجهّز عدة أحجام منتجاتٍ بشكل متكرر، قد تتطلّب آلات التغليف الخارجي إعادة تهيئة أقل، بينما تتطلّب آلة التغليف الأفقية ذات التدفق تخطيطًا أكثر دقةً فيما يتعلّق بجدولة عمليات التغيير. وعلى المصنّعين أن يقيّموا اتساق مزيج منتجاتهم وتكرار عمليات التغيير عند تقييم خيارات المعدات.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

